Pabrikan baja dan insinyur struktur menghadapi tantangan yang sama: gambar memerlukan ukuran W10x30, namun kedalaman balok sebenarnya tidak 10 inci. Atau sebuah proyek menentukan H 300x300, namun lembar data material yang tersedia mencantumkan empat parameter ketebalan yang berbeda. Mengetahui cara menafsirkan dimensi sinar H berarti melampaui pengukuran ketinggian sederhana. Hal ini memerlukan pemahaman tentang konvensi penamaan, perbedaan antara ukuran nominal dan sebenarnya, dan bagaimana dimensi flensa dan badan secara langsung mempengaruhi persiapan pengelasan dan pemilihan peralatan. Panduan ini membedah masing-masing lapisan tersebut dari perspektif kesiapan fabrikasi dan pengelasan, tanpa pengisi dan tanpa data yang tidak dapat diverifikasi terhadap profil standar.
Apa Itu Sinar H? Memahami Penampang
Balok H adalah komponen baja struktural yang penampangnya menyerupai huruf kapital H. Logika penahan bebannya sangat jelas. Kedua pelat horizontal, yang disebut flensa, diposisikan untuk menahan momen lentur. Menempatkan sebagian besar baja jauh dari sumbu netral akan meningkatkan momen inersia bagian tersebut, sehingga sangat efisien dalam aplikasi balok. Pelat vertikal yang menghubungkan flensa, disebut badan, membawa gaya geser dan menjaga flensa tetap sejajar. Pemisahan peran inilah yang menyebabkan baja dengan berat yang sama yang dibentuk menjadi profil H dapat memikul beban yang jauh lebih besar daripada batang persegi panjang padat.
Kebanyakan balok H dalam aplikasi struktural digulung panas dari baja karbon. Di Amerika Utara, spesifikasi material yang dominan adalah ASTM A992 untuk bentuk flensa lebar, dengan kekuatan luluh minimal 50 ksi. ASTM A36 juga digunakan, khususnya jika kemampuan las dan sambungan standar diprioritaskan. Pasar Eropa dan Asia memiliki tingkatan masing-masing, namun prinsip inti metalurginya konsisten: penampang berbentuk H memberikan rasio kekuatan terhadap berat terbaik untuk kolom dan balok pada bangunan bertingkat, jembatan, dan rangka industri.
Cara Membaca Sebutan Dimensi H Beam
Sebutan seperti W10x30 adalah kode ringkas yang memberitahukan tiga hal kepada fabrikator secara sekilas. Huruf tersebut mendefinisikan keluarga profil, angka pertama menunjukkan kedalaman nominal dalam inci, dan angka kedua adalah berat dalam pon per kaki linier. Namun kedalaman nominal merupakan perkiraan yang berfungsi sebagai label, bukan pengukuran. W10x30 biasanya memiliki kedalaman sebenarnya sekitar 10,47 inci. Mengandalkan nomor nominal untuk pemasangan tanpa memeriksa dimensi sebenarnya dapat menyebabkan ketidakselarasan sambungan pada garis pengelasan.
Penunjukan metrik mengikuti logika yang berbeda. Balok bertanda W 250 x 100 berarti kedalaman nominal 250 mm dan lebar flensa 100 mm. Standar global lainnya menggunakan singkatan mereka sendiri. Profil Eropa menggunakan seri HEA, HEB, dan HEM, dimana angka setelah huruf menunjukkan tinggi nominal dalam milimeter; balok H Jepang sering kali ditentukan berdasarkan tinggi badan dan lebar flensa secara langsung, seperti H 100x100. Hal penting yang perlu diperhatikan bagi siapa pun yang bekerja dengan gambar baja impor adalah selalu memastikan standar penamaan mana yang berlaku sebelum memotong atau menyiapkan urutan pengelasan otomatis. "W250" dalam konteks metrik bukanlah sinar yang sama dengan W10 dalam konteks imperial, meskipun aritmatika milimeter ke inci tampak mendekati.
Dimensi H Beam: Parameter Utama dan Rentang Ukuran Khas
Ketika sertifikat pabrik mencantumkan empat nilai dimensi untuk satu profil balok, masing-masing nilai tersebut memiliki arti berbeda bagi fabrikator. Keempat parameter tersebut adalah:
- Kedalaman bagian (d): Tinggi keseluruhan balok, dari muka luar flensa yang satu sampai muka luar flensa yang lain.
- Lebar flensa (bf): Lebar setiap pelat flensa.
- Ketebalan jaring (dua): Ketebalan pelat web vertikal.
- Ketebalan flensa (tf): Ketebalan setiap pelat flensa horizontal.
Balok metrik H umumnya berkisar dari tinggi 100 mm hingga 1000 mm, dengan lebar flensa bervariasi dari sekitar 100 mm hingga lebih dari 300 mm. Untuk mengilustrasikan bagaimana angka-angka ini dikelompokkan dalam penggunaan praktis:
Contoh tipikal metrik H-beam. Berat satuan dan properti bagian seperti momen inersia tersedia dalam standar ASTM A6 atau standar nasional yang setara; hanya data ukuran indikatif yang ditampilkan di sini untuk latihan membaca. | Penunjukan Profil | Kira-kira. Tinggi (mm) | Kira-kira. Lebar (mm) | Kira-kira. Tebal Jaring (mm) | Kira-kira. Flensa Tebal (mm) |
| H 200x200 | 200 | 200 | 8 | 12 |
| T 300x300 | 300 | 300 | 10 | 15 |
| T 400x300 | 400 | 300 | 10 | 16 |
Penting untuk membandingkan angka-angka ini dengan bentuk W berflensa lebar, yang cenderung memiliki profil lebih ramping. Banyak bentuk W menunjukkan lebar flensa yang jauh lebih kecil daripada kedalaman bagian, sedangkan balok H sering kali mendekati penampang persegi yang kedalaman dan lebarnya sama atau hampir sama. Perbedaan geometris ini bukanlah sesuatu yang bersifat kosmetik. Flensa balok H yang lebih lebar dan tebal memberikan kapasitas aksial yang lebih besar, menjadikannya pilihan umum untuk kolom dan tiang penyangga. Bentuk W seringkali lebih efisien dalam aplikasi pembengkokan murni dimana kedalaman badan memberikan pengaruh terhadap tegangan lentur. Pabrikan harus memperhatikan bahwa bagian yang lebih berat dan tebal akan memerlukan pengelolaan masukan panas yang lebih hati-hati selama pengelasan.
H Beam vs. I Beam vs. W Beam: Apa Perbedaan Dimensi?
Menggunakan balok H, balok I, dan balok W sebagai istilah yang dapat dipertukarkan adalah kebiasaan yang umum namun mahal di bengkel fabrikasi. Perbedaan dimensi diterjemahkan ke dalam jalur beban yang berbeda, detail las yang berbeda, dan persyaratan penanganan yang berbeda. Balok I, yang secara tepat disebut bentuk S dalam standar Amerika, memiliki flensa yang meruncing. Permukaan flensa bagian dalam memiliki kemiringan kira-kira dengan rasio 2:12, yang berarti ketebalan tidak konstan pada lebar flensa. Balok W, atau balok berflensa lebar, memiliki permukaan flensa dalam dan luar yang sejajar. Balok H juga memiliki permukaan flensa paralel, tetapi lebar flensa biasanya sama dengan atau mendekati kedalaman bagian, dan ketebalan badan seringkali lebih berat dibandingkan dengan ketebalan flensa dibandingkan dengan bentuk W.
Tanda tangan dimensional ini menghasilkan pola penerapan yang berbeda.
- Balok H (bantalan tiang pancang): Profil tebal dan persegi dirancang untuk memikul beban vertikal yang berat dan tekanan tanah lateral pada pondasi dalam. Lebar dan kedalaman flensa yang sama memberikan stabilitas terhadap tekuk.
- Balok W (flensa lebar): Pekerja keras rangka baja. Keseimbangan lebar flensa dan kedalaman badan memberikan ketahanan lentur yang efisien untuk balok dan balok penopang pada bangunan dan jembatan.
- Balok S (balok I standar): Flensa meruncing dan profil yang lebih sempit; masih ditemukan pada konstruksi lama dan dalam aplikasi di mana kedalaman balok adalah pengungkit struktural utama.
Pada daftar pemotongan atau peta las, menyebut tumpukan bantalan HP sebagai balok I dapat menyebabkan persiapan tepi yang salah. Flensa tirus bentuk S memerlukan sudut kemiringan yang berbeda dibandingkan flensa paralel bentuk W. Menentukan penunjukan ASTM yang benar adalah tindakan kecil dengan konsekuensi besar terhadap kualitas pemasangan sendi.
Bagaimana Ukuran H Beam Mempengaruhi Pengelasan dan Fabrikasi
Ketika bagian balok menjadi lebih besar dan berat, proses pengelasan beralih dari pekerjaan manual sederhana ke manajemen termal rekayasa. Bagian H 150x150 yang ringan seringkali dapat dilas dengan fillet atau alur penetrasi parsial dan pemanasan awal minimal, asalkan suhu bengkel dan kondisi logam dasar memenuhi kode. Ketika bengkel yang sama menangani kolom H 400x400 dengan ketebalan flensa mendekati 40 mm, teknik pengelasan berubah.
Variabel pertama adalah persiapan bersama. Flensa yang tebal memerlukan bevel atau alur J untuk mencapai penetrasi penuh pada sambungan flensa-ke-flensa atau flensa-ke-pelat ujung. Aturan praktis yang umum di bengkel struktural: ketika flensa melebihi sekitar 20 mm, alur bevel tunggal menjadi default kecuali detail penetrasi sambungan parsial telah disetujui secara eksplisit oleh teknisi. Sambungan T web-ke-flensa pada gelagar yang dibangun juga mendapat manfaat yang sama dari alur yang telah disiapkan dan, seringkali, a pengelasan busur terendam (SAW) proses untuk jahitan memanjang yang panjang.
Kontrol suhu pemanasan awal dan interpass menjadi wajib. Semakin tebal bagian gabungan pada sambungan multi-lintasan, semakin besar efek pembuangan panas dan semakin tinggi risiko retak akibat hidrogen. Pabrikator mungkin melihat persyaratan pemanasan awal sebesar 150°F untuk flensa 25 mm, dan naik hingga 300°F atau lebih untuk flensa 50 mm, bergantung pada ekuivalen karbon dan kode pengelasan yang berlaku.
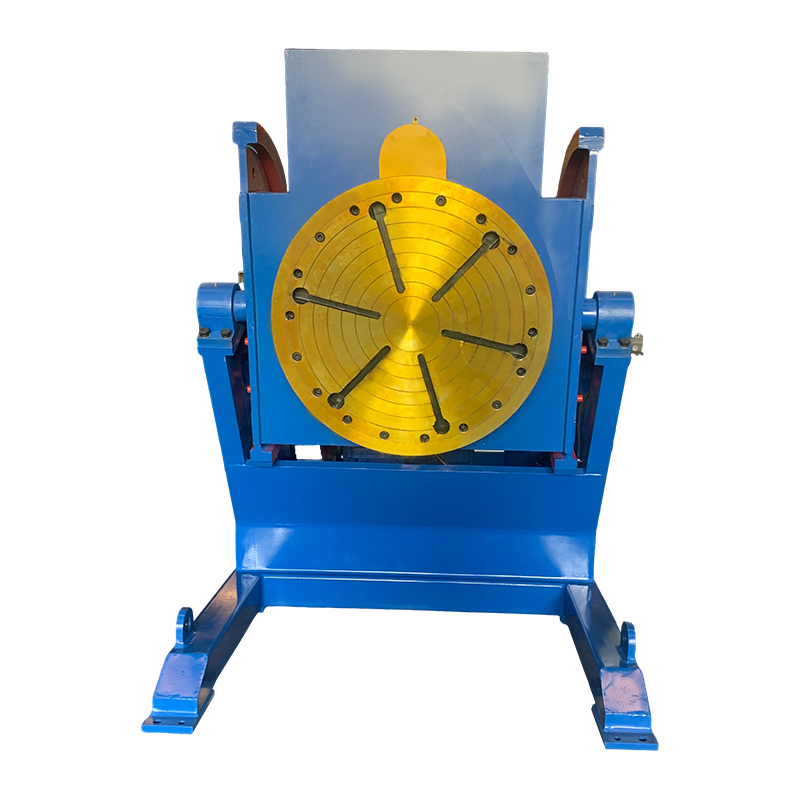
Berat balok menimbulkan tantangan penanganan yang secara langsung mempengaruhi kualitas las. Satu bagian kolom H 350x350 dapat melebihi 100 kg per meter. Pengelasan pengaku atau pelat dasar pada bagian tersebut tanpa putaran mekanis berarti pengelasan tidak pada posisinya, yang lebih lambat dan lebih rentan terhadap cacat. Di sinilah a pengatur posisi pengelasan untuk pemosisian benda kerja yang tepat memecahkan dua masalah sekaligus: memutar balok sehingga tukang las dapat mempertahankan posisi datar dan menghadap ke bawah, dan mengamankan benda kerja yang berat dari gerakan yang tidak disengaja. Untuk bagian silinder atau tangki yang dipasang pada rangka balok H, rotator las untuk benda kerja silinder berat memberikan rotasi berkelanjutan dan penyelarasan linier, menjaga busur pada posisi 1G optimal.
 Produsen Welding Positioner Konvensional, Perusahaan Wuxi WeldNice Heavy Industry Technology Co., Ltd adalah produsen dan perusahaan Positioner Pengelasan Konvensional Tiongkok, dukungan Kustomisasi... Lihat Produk →
Urutan perakitan H beam juga penting. Pada jalur produksi balok H pada umumnya, jaring pertama-tama ditempelkan pada satu flensa, kemudian flensa kedua ditambahkan. Jika badan tidak tegak lurus sempurna, atau jika flensa tidak sejajar setelah pemasangan, proses SAW selanjutnya akan mengalami kesulitan dengan panjang busur yang tidak konsisten dan penetrasi yang bervariasi. Semakin besar baloknya, semakin kritis jigging fit-up awal dan semakin berat beban pada perlengkapan self-aligning.
Memilih Ukuran H Beam yang Tepat: Pertimbangan Praktis
Lepas landas baja struktural tidak dapat diselesaikan dengan memilih bentuk yang hanya memenuhi persyaratan modulus bagian minimum di atas kertas. Kapasitas fabrikator menentukan kisaran ukuran yang layak secara ekonomi, sama seperti permintaan struktural. Tiga filter praktis berlaku, dalam urutan ini.
1. Permintaan struktural. Balok harus menahan momen lentur, geser, dan beban aksial yang diterapkan, dengan mempertimbangkan kondisi bentang dan bresing. Ini adalah tanggung jawab insinyur. Outputnya adalah modulus penampang elastis, momen inersia, atau luas penampang yang diperlukan, yang mempersempit pilihan menjadi beberapa kandidat profil.
2. Batasan dimensi. Ketinggian langit-langit arsitektural pada balok, jarak bebas sambungan pada permukaan kolom, dan akses untuk pengencangan baut atau pengelasan lapangan menghilangkan banyak profil yang sesuai. Bentuk W yang dalam dan sempit mungkin memberikan kekuatan yang tepat namun mengganggu ruang lantai mekanis. Di sinilah balok H dengan rasio kedalaman-lebar yang lebih kompak dapat dipilih sebagai bagian kolom meskipun bobot per meternya lebih tinggi.
3. Realitas fabrikasi dan pengelasan. Ini adalah filter yang sering diabaikan pada tahap anggaran. Jika balok yang dipilih berbobot 200 kg/m, bengkel memerlukan crane, rotator, dan manipulator dengan ukuran yang sesuai. Jika flensa tebalnya 50 mm, bengkel memerlukan prosedur pengelasan bersertifikat untuk ketebalan tersebut dan kapasitas SAW yang memadai. Memilih balok yang melebihi kemampuan penanganan atau pengelasan di bengkel akan memaksa subkontrak yang mahal atau pemasangan manual yang berbahaya pada bagian yang berat. Dalam membangun konstruksi baja, perencanaan pra-konstruksi yang matang teknik pengelasan pada konstruksi baja dapat mencegah penundaan yang mahal sebelum satu berkas dipesan.
Peralatan Las H Beam: Menyesuaikan Mesin dengan Dimensi
Pengelasan manual pada berkas pendek dan ringan adalah tugas berbasis keterampilan. Pengelasan balok H sepanjang 12 meter dan kedalaman 600 mm dengan sambungan penetrasi penuh merupakan tugas teknik yang bergantung pada permesinan. Dimensi sinar menentukan alat otomasi mana yang tidak dapat dinegosiasikan.
Jahitan flensa-ke-web memanjang mendapat manfaat dari a kolom las dan boom setup dipasangkan dengan traktor SAW. Kolom menyediakan penyesuaian vertikal untuk kedalaman sinar yang berbeda, sementara boom bergerak secara horizontal, menjaga obor tetap berada di tengah sambungan. Mencoba mengelas jahitan yang sama dengan pistol semi-otomatis genggam menghasilkan pengembaraan busur, kecepatan gerak yang tidak konsisten, dan cacat terkait kelelahan pada lari 12 meter. Ketika proses ini direncanakan, sistem pengelasan otomatis dan manipulator pengelasan membentuk tulang punggung program kualitas las yang terdokumentasi dan berulang.
 Manipulator Pengelasan Otomatis, Pemasok Kolom Pengelasan & Boom Wuxi WeldNice Heavy Industry Technology Co, Ltd adalah pemasok manipulator las las Cina dan grosir kolom las & faktor boom... Lihat Produk →
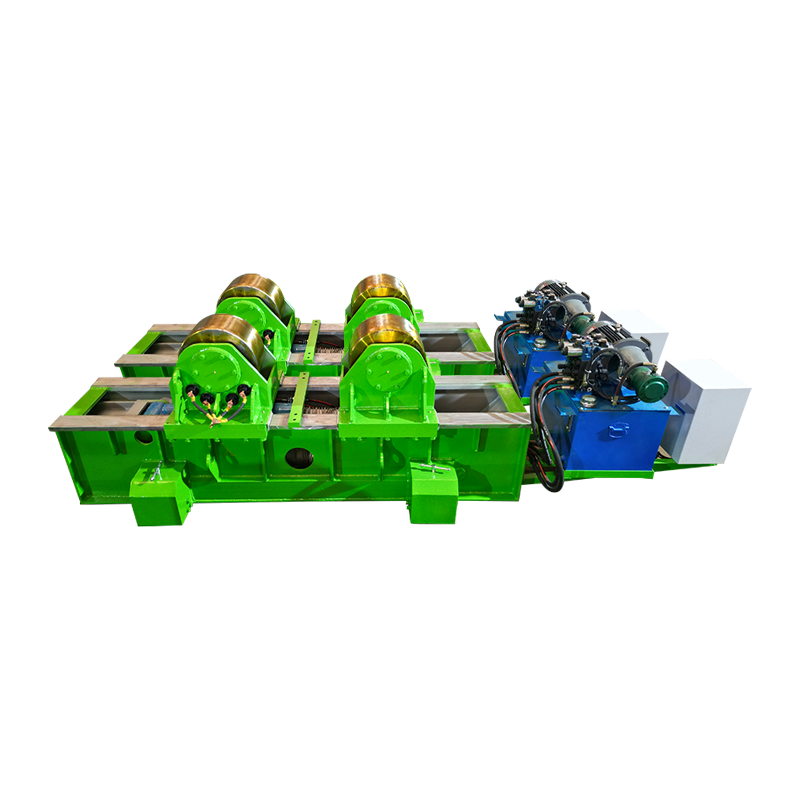
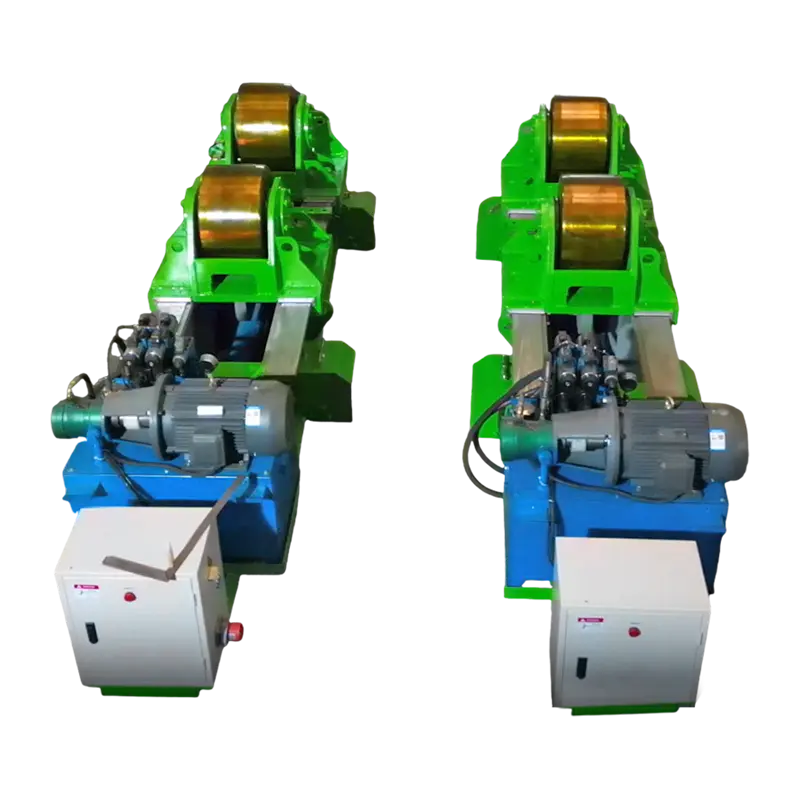
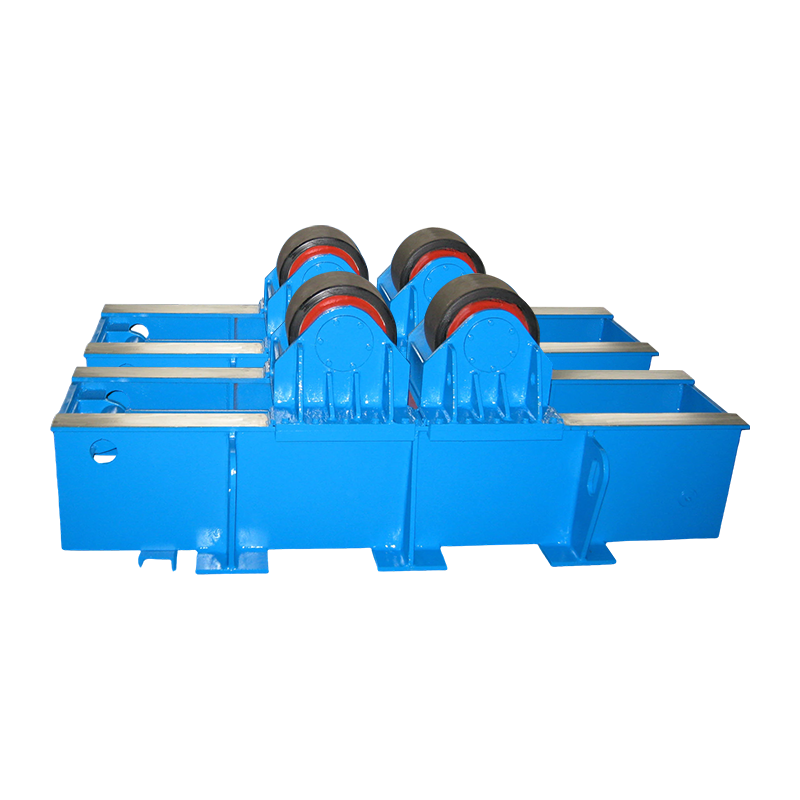
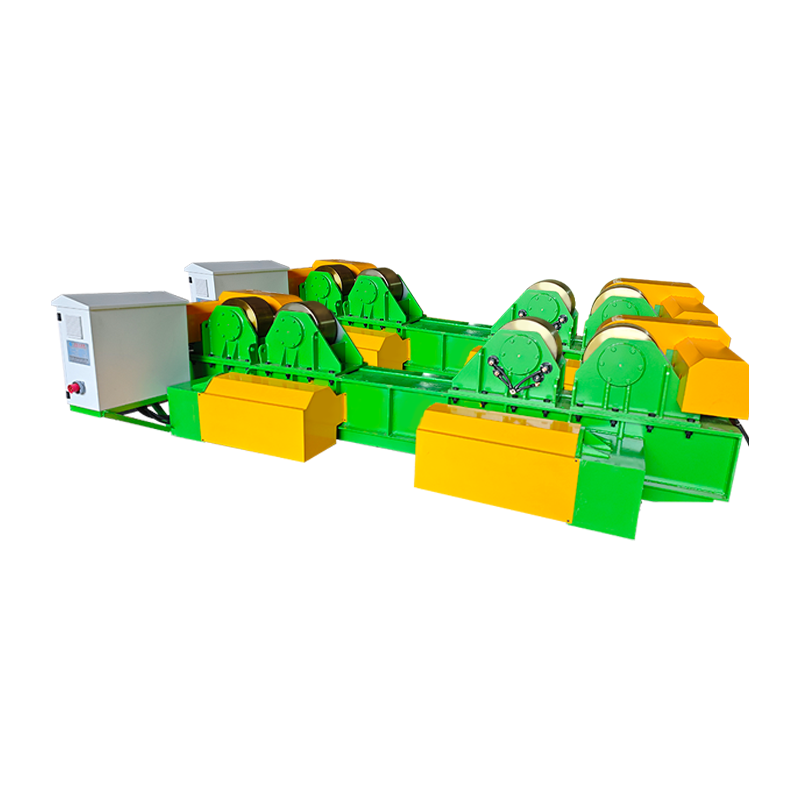
Rotasi balok di antara lintasan adalah persyaratan lain yang didorong oleh dimensi. Set rotator pengelasan yang dapat menyelaraskan sendiri memungkinkan seluruh rakitan balok diputar sehingga tukang las dapat menjaga sambungan pada posisi datar atau horizontal. Semakin berat baloknya, semakin penting keselarasan gulungan dan torsi penggerak. Rotator las yang menyelaraskan sendiri untuk rotasi balok dan pipa sesuaikan dengan lebar balok yang bervariasi dan pertahankan tekanan kontak yang konsisten, mencegah selip selama pengelasan.
 Produsen Rotator Pengelasan Penyelarasan Mandiri Kustom, Perusahaan Wuxi WeldNice Heavy Industry Technology Co, Ltd adalah produsen rotator las penyelarasan mandiri Tiongkok dan perusahaan rotator penyelarasan mandiri, ... Lihat Produk →
Strategi produksi berubah seiring dengan ukuran batch. Sebuah bengkel kerja yang memproses lima ukuran balok berbeda dalam seminggu memerlukan peralatan yang fleksibel: rangka rotator yang dapat disesuaikan, pengatur posisi dengan kontrol kecepatan variabel, dan boom kolom modular yang dapat dilengkapi kembali dengan cepat. Lini produksi H beam khusus, yang panjangnya ribuan meter dengan profil ukuran yang sama, dapat membenarkan kedalaman perkakas yang tetap, sistem konveyor khusus, dan stasiun busur terendam inline. Kesalahan yang umum terjadi adalah membeli jalur khusus untuk pekerjaan batch campuran, atau mengharapkan manipulasi manual untuk menangani balok di atas tonase tertentu. Ambang batas dimana pembalikan manual menjadi tidak aman dan efisien biasanya adalah sekitar 500 hingga 800 kg berat benda kerja, yang dapat dicapai oleh banyak bagian H berukuran sedang dengan panjang lebih dari 3 meter.
Merencanakan spesifikasi peralatan pengelasan bersamaan dengan pemilihan ukuran balok akhir menutup lingkaran yang dibiarkan terbuka oleh banyak jadwal proyek hingga baja tiba di halaman. Ketika dimensi balok diketahui, jangkauan manipulator pengelasan yang diperlukan, kapasitas rotator, dan keluaran sumber daya dapat ditentukan dengan presisi daripada hanya menebak-nebak. Saat itulah bentuk struktural menjadi rencana fabrikasi.