Ketika pembeli mengevaluasi peralatan las, pertanyaan pertama jarang mengenai siklus kerja atau arus listrik. Ini tentang proses mana yang cocok dengan benda kerja. Berikut kesimpulannya: MIG adalah proses yang lebih cepat, mudah, dan berbiaya lebih rendah untuk bagian baja yang lebih tebal; TIG adalah proses presisi dan berkualitas tinggi untuk pekerjaan tipis atau pekerjaan yang mengutamakan estetika. Alasan strukturalnya sederhana. MIG mengumpankan elektroda kawat habis pakai melalui pistol secara terus menerus, sehingga kawat tersebut merupakan elektroda sekaligus pengisi. TIG menggunakan elektroda tungsten yang tidak dapat dikonsumsi, dan operator memasukkan batang pengisi dengan tangan.
Perbedaan antara pengelasan MIG dan TIG lebih dari sekedar elektroda. Hal ini menentukan tingkat pengendapan, pengendalian panas, keterampilan operator, biaya per meter, dan cacat yang mungkin terjadi. MIG adalah proses produksi; TIG adalah proses kerajinan. Toko yang memahami perbedaannya menghindari membeli mesin yang salah, mengutip prosedur yang salah, atau menolak suku cadang yang dilas dengan metode yang benar.
Apa itu Pengelasan MIG?
Pengelasan MIG, yang secara formal disebut pengelasan busur logam gas (GMAW), adalah proses semi-otomatis di mana elektroda kawat yang digulung digerakkan melalui pistol las dengan kecepatan yang telah ditentukan. Kawat merupakan elektroda sekaligus logam pengisi: busur melelehkan kawat ke dalam sambungan, dan gas pelindung dari nosel melindungi kolam cair dari oksigen dan nitrogen di udara.
Cara Kerja Pengelasan MIG
- Pengumpan kawat mendorong elektroda melalui gun liner dan ujung kontak.
- Busur terbentuk antara kawat dan benda kerja, melelehkan keduanya.
- Gas pelindung, biasanya argon/CO2 untuk baja, menutupi kolam las.
- Operator memandu senjatanya; mesin mengontrol kecepatan kawat dan panjang busur.
Keuntungan Pengelasan MIG
- Tingkat pengendapan yang tinggi, sehingga pekerjaan bagian tebal dapat diselesaikan dengan cepat.
- Pengoperasian yang ramah bagi pemula: satu tangan memandu pistol, mesin menangani umpan dan panjang busur.
- Menoleransi skala pabrik ringan dan karat lebih baik daripada TIG.
- Biaya operasional yang lebih rendah untuk fabrikasi baja karbon.
- Pengumpanan kawat secara kontinyu memungkinkan pengelasan yang panjang dan tidak terputus.
Kekurangan Pengelasan MIG
- Menghasilkan percikan; sambungan kosmetik biasanya perlu digiling atau disikat.
- Masukan panas lebih sulit untuk disesuaikan, sehingga lembaran di bawah 1,5 mm dapat terbakar dengan mudah.
- Pengelasan posisional lebih sulit dilakukan tanpa sumber daya berdenyut atau sinergis.
- Cakupan gas atau pengaturan kabel yang salah menyebabkan porositas dengan cepat.
Apa itu Pengelasan TIG?
Pengelasan TIG, secara formal pengelasan busur tungsten gas (GTAW), menggunakan elektroda tungsten yang tidak dapat dikonsumsi untuk mempertahankan busur. Tungsten tidak meleleh pada sambungan. Sebaliknya, tukang las memasukkan batang pengisi terpisah ke dalam kolam cair sambil mengontrol panas dengan pedal kaki.
Cara Kerja Pengelasan TIG
- Elektroda tungsten menghasilkan busur; itu tidak dikonsumsi.
- Gas pelindung, biasanya argon murni, mengalir di atas kolam las.
- Operator secara manual memasukkan batang pengisi ke tepi depan kolam.
- Kontrol pedal kaki menyesuaikan panas secara terus menerus melalui las.
Keuntungan Pengelasan TIG
- Kualitas las tertinggi: manik-manik yang bersih dan padat tanpa percikan, sering kali memenuhi standar sinar-X.
- Kontrol panas dan pengisi yang presisi menyesuaikan material mulai 0,5 mm ke atas.
- Mengelas hampir semua logam, termasuk aluminium, tahan karat, titanium, dan tembaga.
- Tidak ada fluks atau terak, sehingga hasil las menjadi halus dan mudah dibersihkan.
- Memungkinkan pengelasan autogenous tanpa pengisi pada sambungan tepi dan sudut.
Kekurangan Pengelasan TIG
- Tingkat deposisi yang lambat membuat pengelasan bagian berat menjadi tidak praktis.
- Kurva pembelajaran curam yang memerlukan pengoperasian dua tangan dan pedal kaki yang terkoordinasi.
- Bahan habis pakai lebih mahal: tungsten, lensa gas, cangkir, dan argon dengan kemurnian tinggi.
- Tidak ekonomis untuk baja karbon tebal dimana kecepatan dan biaya per meter mendominasi.
Pengelasan MIG vs TIG: Perbandingan Berdampingan
Jika dievaluasi berdasarkan kriteria lantai pabrik yang sama, perbedaannya menjadi jelas.
| Faktor | Pengelasan MIG | Pengelasan TIG |
|---|---|---|
| Elektroda | Elektroda kawat yang dapat dikonsumsi | Elektroda tungsten yang tidak dapat dikonsumsi |
| Logam pengisi | Kawat itu sendiri, diumpankan secara otomatis | Batang terpisah, diumpankan secara manual |
| Gas pelindung | Campuran Argon/CO2 atau CO2 untuk baja | Argon murni, terkadang argon-helium |
| Kontrol panas | Pengaturan mesin, penyesuaian terbatas | Penyesuaian pedal kaki terus menerus |
| Ketebalan khas | 1,5 mm hingga 25 mm atau lebih | Idealnya 0,5 mm hingga 6 mm |
| Kecepatan perjalanan | Tinggi | Rendah hingga sedang |
| Tingkat keterampilan | Pelatihan dasar dan singkat | Tangan yang maju dan mantap |
| Penampilan las | Percikan, mungkin perlu digiling | Bersih, halus, tidak ada percikan |
| Biaya relatif | Peralatan dan bahan habis pakai yang lebih rendah | Tinggier gas, torch, and labor cost |
| Terbaik untuk | Baja struktural, rangka, produksi berjalan | Tahan karat, alumunium, lembaran tipis, sambungan terlihat |
Cara Memilih Antara Pengelasan MIG dan TIG
Pilih MIG ketika sambungannya tebal, komponennya berulang, dan kecepatan menentukan biaya Anda. Pilih TIG ketika penampilan, metalurgi, atau material tipis lebih penting daripada waktu siklus.
Kriteria Seleksi
- Ketebalan bahan: di atas 3 mm, tingkat deposisi MIG terbayar; di bawah 3 mm, TIG mempertahankan logam dasar.
- Visibilitas las: sambungan poles yang terlihat mendukung TIG; las struktural yang dicat atau tersembunyi mendukung MIG.
- Volume produksi: volume tinggi mendukung MIG; suku cadang bervolume rendah dan bernilai tinggi membenarkan TIG.
- Aluminium dan tahan karat: TIG menangani oksida dan kontrol panas pada bagian tipis; MIG berdenyut cocok dengan aluminium yang lebih tebal.
- Keahlian operator: MIG cocok untuk tukang las umum; TIG membutuhkan operator terlatih.
Filter Keputusan Cepat
- Apakah bahannya lebih tipis dari 3 mm? Gunakan TIG.
- Apakah las terlihat dan terlihat kritis? Gunakan TIG.
- Apakah bagiannya besar, tebal, atau bervolume tinggi? Gunakan MIG.
- Apakah Anda memerlukan sinar-X atau kualitas kode? Gunakan TIG dengan prosedur yang mumpuni.
- Apakah Anda memperbaiki aluminium cor? Gunakan TIG.
Penentuan Posisi dan Otomatisasi Pekerjaan untuk Pengelasan yang Konsisten
Apapun proses yang Anda pilih, kualitas las akan meningkat secara dramatis ketika Anda melepaskan sambungan dari posisi yang sulit. Pengatur posisi pengelasan memutar dan memiringkan bagian sehingga operator dapat menjalankan manik MIG atau TIG dalam posisi datar, orientasi yang paling produktif dan paling tidak rawan cacat. Hal ini penting terutama untuk TIG, di mana pengisi yang diumpankan dengan tangan memerlukan sudut kerja yang stabil.
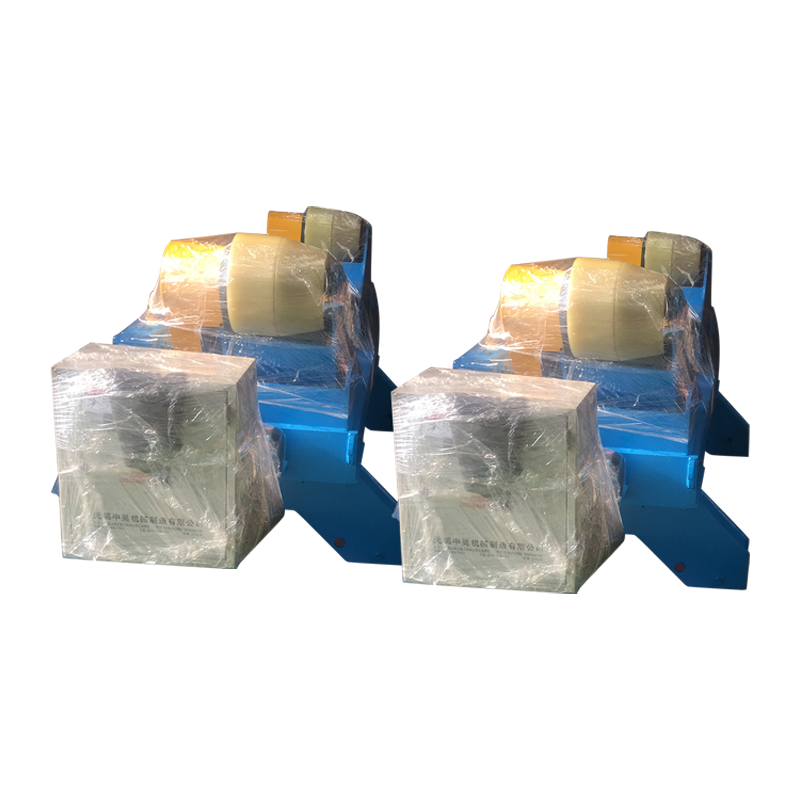
 Positioner Pengelasan Konvensional 1T untuk Pengelasan Posisi Datar yang Stabil Positioner ringkas ini memutar dan memiringkan benda kerja hingga satu ton, memungkinkan operator menjalankan manik-manik MIG atau TIG dalam posisi datar. Cocok untuk bagian kecil dan menengah di mana sudut obor dan kecepatan gerak yang konsisten meningkatkan kualitas las. Lihat Produk →
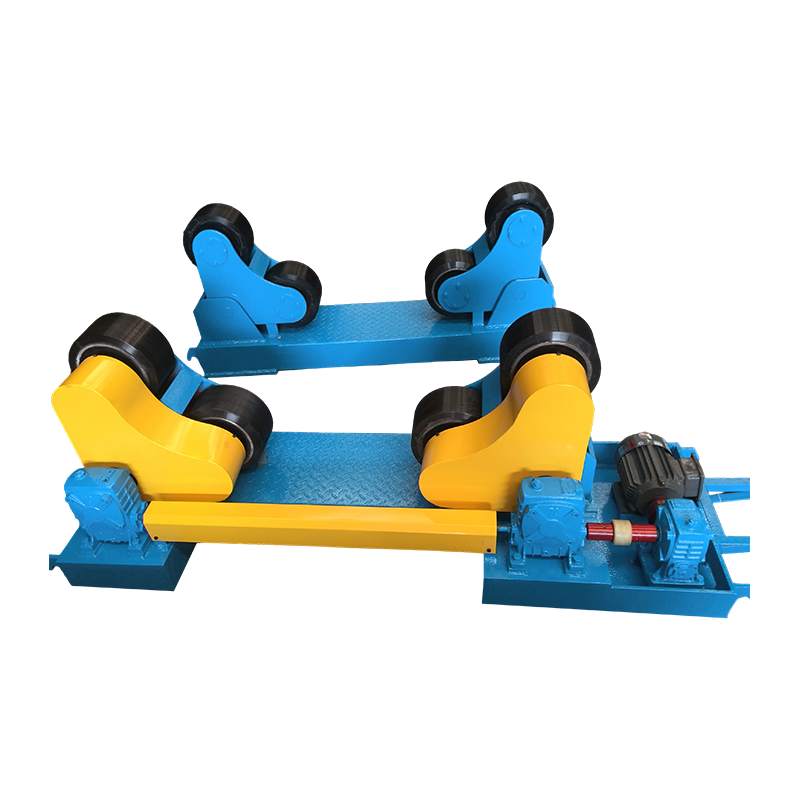
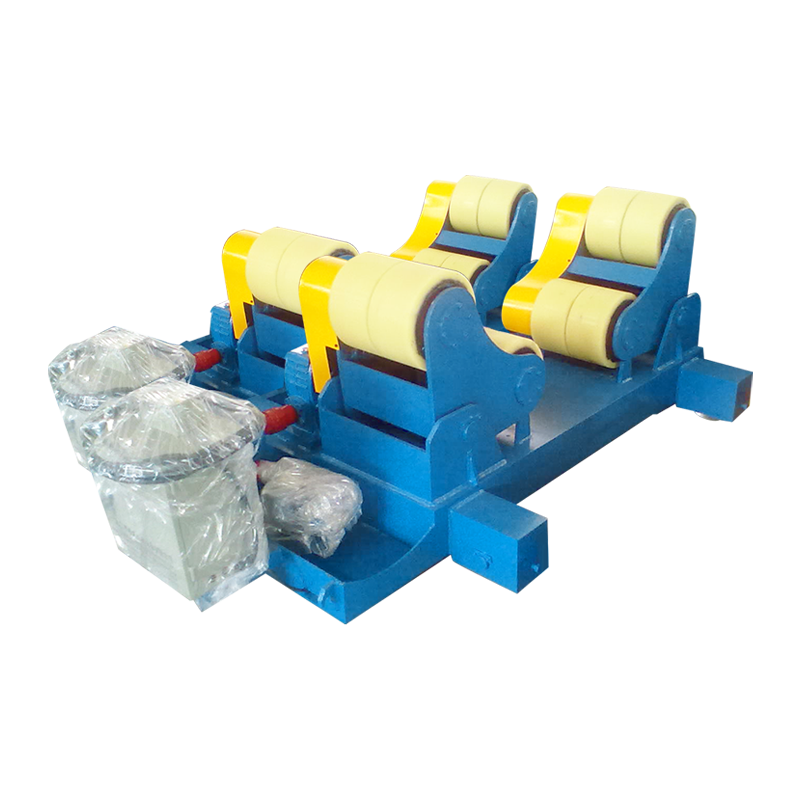
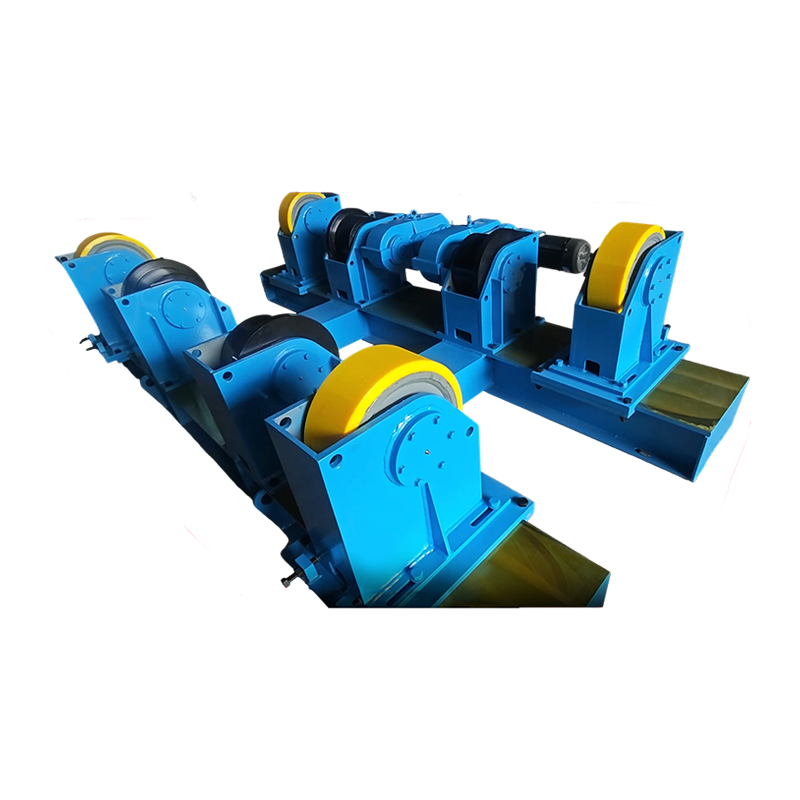
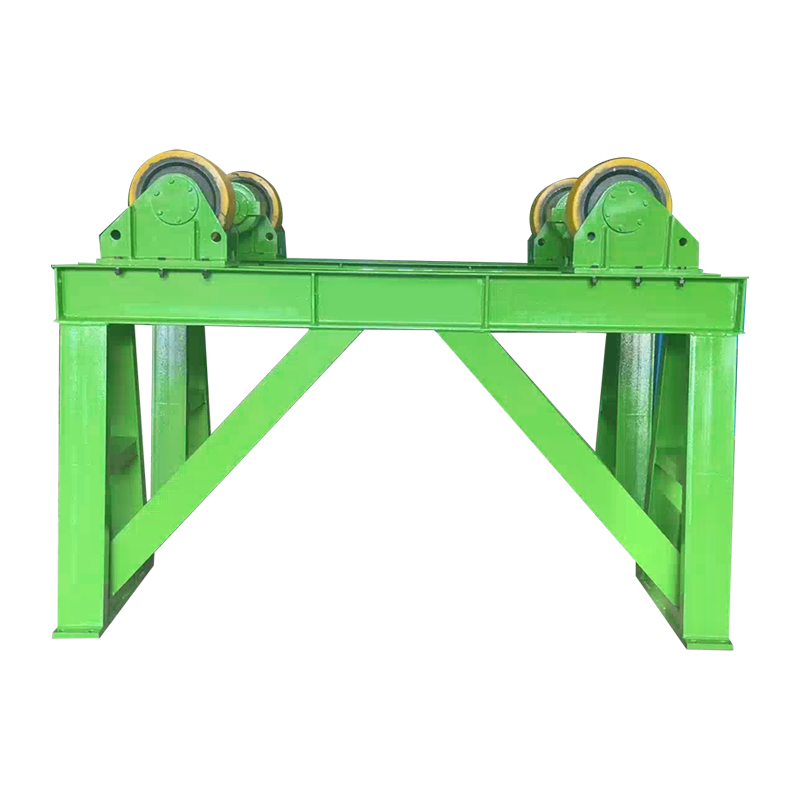
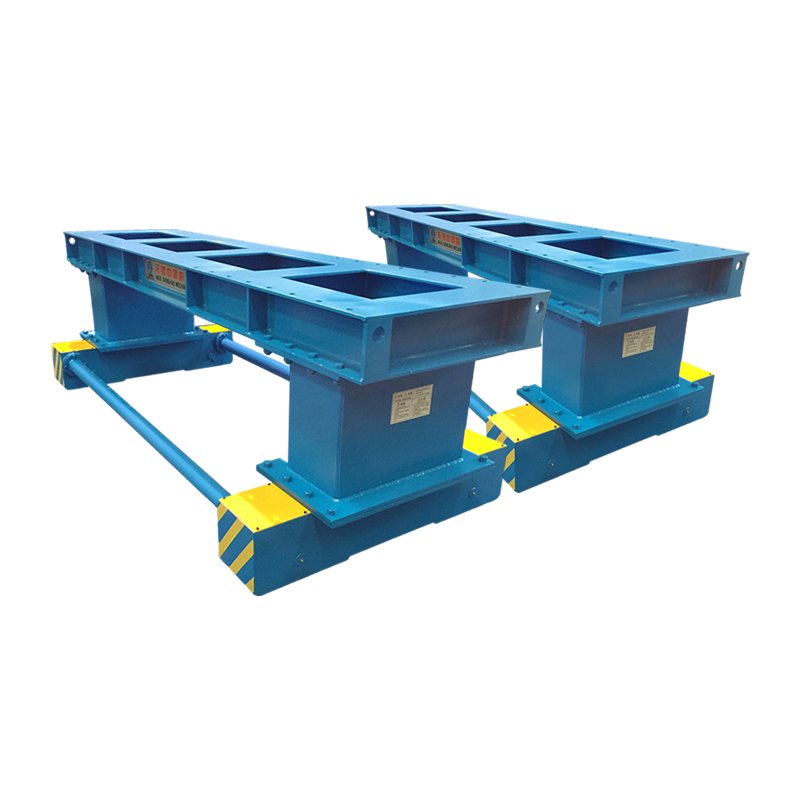
Untuk benda kerja silindris seperti tangki, pipa, bejana tekan, dan bagian menara angin, rotator las memutar cangkang sementara obor tetap terpasang, mengubah jahitan melingkar panjang menjadi las posisi datar kontinu. Jalur pengisian MIG dan jalur akar TIG mendapat manfaat dari kecepatan perjalanan yang konsisten, dan desain anti-drift menjaga jahitan tetap sejajar. Inilah alasannya rotator las dalam pembuatan tangki dan pipa adalah standar pada jalur fabrikasi modern.
 Rotator Las 10T yang Dapat Disesuaikan dengan Anti-Drift untuk Jahitan Silinder Rotator ini menangani benda kerja berbentuk silinder seberat sepuluh ton, memutar cangkang secara stabil sementara obor tetap terpasang. Sistem anti-driftnya menjaga jahitan melingkar yang panjang tetap sejajar, sehingga ideal untuk tangki, pipa, dan bejana tekan yang memerlukan pengelasan posisi datar terus menerus. Lihat Produk →
Pada rakitan besar, boom kolom membawa obor pada ketinggian dan jangkauan tetap, menghilangkan beban lengan operator dari persamaan. Boom kolom TIG dikonfigurasikan untuk pengumpanan pengisi dan cakupan gas yang presisi, yang penting untuk pengelasan berulang pada komponen besar. Saat Anda berencana mengotomatiskan salah satu proses, penentuan posisi peralatan adalah investasi pertama yang perlu dipertimbangkan.
 Kolom dan Boom TIG untuk Penentuan Posisi dan Otomatisasi Obor yang Tepat Unit kolom dan boom ini mendukung pengelasan TIG dengan menyesuaikan posisi obor, gerak, dan osilasi secara akurat. Ini membantu menjaga cakupan argon dan kualitas manik yang dapat diulang pada rakitan besar, mengurangi upaya manual dan mempersiapkan produksi otomatis. Lihat Produk →
Jika Anda menentukan jalur produksi baru, diskusikan amplop benda kerja Anda dengan a produsen peralatan las lebih awal mencegah pengerjaan ulang dan mempercepat kualifikasi.
Pertimbangan Biaya
Dalam hal biaya peralatan, MIG adalah titik masuk yang lebih rendah: harga mesin MIG padat lebih murah dibandingkan mesin TIG setara dengan keluaran AC, dan bahan habis pakai kawat lebih murah dibandingkan tungsten dan argon dengan kemurnian tinggi. Namun biaya produksi yang dominan adalah waktu tenaga kerja. Pengelasan TIG bisa memakan waktu tiga hingga empat kali lebih lama dibandingkan sambungan yang sama yang dibuat dengan MIG. Jika Anda membandingkan biaya per meter pengelasan yang telah selesai, MIG unggul dalam hal baja karbon; TIG menang di mana MIG akan menciptakan cacat yang memerlukan pengerjaan ulang.
Pertanyaan yang Sering Diajukan
Bisakah satu mesin melakukan MIG dan TIG sekaligus?
Banyak mesin multi-proses menawarkan MIG dan DC TIG, tetapi pergantian memerlukan pertukaran obor, penggantian gas, dan penambahan obor TIG dengan katup. AC TIG untuk aluminium membutuhkan mesin dengan output AC, sehingga menimbulkan biaya. Unit multi-proses cocok untuk toko kecil; jalur produksi mendukung mesin khusus.
Apakah TIG lebih kuat dari MIG?
Lasan MIG yang dibuat dengan benar dan las TIG yang dibuat dengan benar, keduanya dapat memenuhi persyaratan kekuatan yang sama. Perbedaannya adalah konsistensi: TIG menghasilkan lebih sedikit kelemahan internal dan kontrol zona yang terkena dampak panas lebih baik, yang penting untuk pekerjaan kode. Pada baja karbon biasa, suara las MIG sama kuatnya.
Mana yang lebih mudah bagi pemula?
MIG lebih mudah karena mesin mengontrol pengumpanan kawat dan panjang busur. Seorang pemula dapat membuat las MIG yang dapat diterima setelah latihan berjam-jam, sedangkan TIG membutuhkan latihan yang konsisten selama berminggu-minggu.
Mengapa TIG biasa digunakan untuk aluminium?
Aluminium memiliki lapisan oksida yang meleleh jauh di atas logam dasar. Arus bolak-balik TIG membersihkan oksida sekaligus memberikan kontrol panas yang tepat, mencegah terbakarnya aluminium tipis. MIG dapat mengelas aluminium tetapi lebih rentan terhadap porositas pada bagian yang tipis.
Bagaimana ketebalan bahan mempengaruhi pilihan?
Di bawah kira-kira 3 mm, TIG memberikan kontrol yang diperlukan untuk menghindari burn-through dan distorsi. Di atas 3 mm, laju deposisi MIG memberikan keunggulan produktivitas yang jelas. Banyak perakit yang mengelas pipa berdinding tipis dengan TIG dan menggantinya dengan MIG atau inti fluks untuk pelat struktural.
Perbedaan antara pengelasan MIG dan TIG bukanlah pada proses mana yang lebih baik; ini tentang mencocokkan proses dengan material, sambungan, volume produksi, dan keterampilan yang tersedia. MIG memberikan kecepatan, kesederhanaan, dan biaya lebih rendah pada baja tebal. TIG memberikan hasil kosmetik yang presisi, berkualitas, dan bersih pada logam tipis atau reaktif. Evaluasi benda kerja sebelum Anda membeli mesin, dan berinvestasilah dalam penentuan posisi peralatan sejak dini; ini meningkatkan kedua proses lebih dari peningkatan di toko lainnya.