Jawaban singkatnya: busur plasma adalah pelepasan listrik yang mengalir melalui kolom gas terionisasi dan bukan melalui logam padat. Dibatasi oleh lubang nosel kecil, kolom tersebut menjadi semburan bersuhu sekitar 15.000–30.000 °C — cukup panas untuk melelehkan setiap logam rekayasa — dan sifat tunggal itulah yang menyebabkan satu efek fisik dapat menembus pelat 40 mm dan menghasilkan saluran akar yang bersih dalam tabung tahan karat 6 mm.
Jika Anda menentukan, membeli atau menjalankan peralatan fabrikasi, pertanyaan yang berguna jarang sekali adalah apa itu busur plasma dan hampir selalu busur mana yang Anda perlukan, pada arus berapa, dengan gas apa, dan pada mesin apa. Berikut ini adalah definisi, bagaimana bentuk busur, varian yang sebenarnya muncul di lantai pabrik, tempat tugas pemotongan dan pengelasan berbeda, dan spesifikasi yang layak untuk diperdebatkan dengan pemasok sebelum Anda menandatangani pesanan pembelian.
Apa Sebenarnya Arc Plasma Itu
Busur plasma adalah pelepasan listrik berkelanjutan di mana jalur konduktifnya adalah gas yang dipanaskan hingga terpecah menjadi elektron bebas, ion positif, dan partikel netral. Setelah busur dipukul, tidak diperlukan kontak mekanis antara elektroda dan benda kerja.
Dua fitur desain membedakannya dari TIG atau stick arc. Busur tersebut dibatasi secara mekanis: nosel tembaga memaksa pelepasan melalui lubang sempit, meningkatkan kepadatan arus dan suhu inti jauh di atas busur yang terbakar bebas. Dan elektroda berada di dalam badan obor, jauh dari benda kerja, sehingga gas pelindung, bukan atmosfer busur, melindungi kolam las atau permukaan potongan.
Angka-angka yang berguna saat Anda membandingkan kutipan:
- Suhu inti: kira-kira 15.000–30.000 °C.
- Diameter kolom busur: sekitar 1–5 mm, ditentukan oleh ukuran lubang, aliran gas, dan arus.
- Kisaran pemotongan: 30–400 A mencakup lembaran tipis hingga baja karbon sekitar 50 mm; sistem definisi tinggi menjangkau lebih jauh pada baja tahan karat.
- Kisaran pengelasan: mikro-plasma dari sekitar 0,1 mm foil ke atas; pengelasan lubang kunci hingga sekitar 10–12 mm dalam sekali lintasan.
Bagaimana Busur Terbentuk, Langkah demi Langkah
Formasi mengikuti urutan yang tetap, dan kesalahan pada langkah mana pun muncul sebagai awal yang gagal atau sebagai busur yang menolak untuk tetap stabil.
- Gas menentukan jalannya. Udara terkompresi, nitrogen, argon, atau campuran argon-hidrogen mengalir melalui obor dengan kecepatan dan pusaran yang terkendali.
- Ionisasi dimulai. Percikan frekuensi tinggi, atau kontak singkat elektroda-ke-nosel, membebaskan elektron pertama.
- Arus mengambil alih. Pasokan DC menopang pelepasan dan sirkuit frekuensi tinggi dimatikan.
- Penyempitan dan kolimasi. Nosel dan pusaran gas memampatkan busur menjadi titik energi terkonsentrasi.
- Pindahkan ke benda kerja. Dalam pemotongan dan pengelasan busur plasma, akar busur menempel pada pelat dan jalur balik melewati kabel kerja; sebelum momen itu hanyalah sebuah pilot arc.
Varian Busur Plasma yang Akan Anda Temui
Sebagian besar kesalahan produksi disebabkan oleh kebingungan dalam mode ini. Mereka tidak dapat dipertukarkan, dan busur ganda bukanlah suatu proses sama sekali — ini adalah kerusakan yang terjadi secara real-time.
| Tipe busur | Jalur saat ini | Penggunaan industri yang khas |
|---|---|---|
| Busur yang ditransfer | Elektroda ke benda kerja | Pemotongan plasma, pengelasan busur plasma, pencungkilan |
| Busur yang tidak ditransfer | Elektroda ke nosel | Penyemprotan plasma, pemanasan obor, pengolahan gas |
| Busur percontohan | Elektroda ke nosel at low current | Bantuan awal; memotong pelat yang dicat, berkarat atau dilapisi |
| Busur ganda | Busur parasit dari nosel ke benda kerja | Kesalahan yang mengikis nosel dan melemahkan potongan |
| Busur meluncur | Busur membentang sepanjang elektroda divergen dalam aliran gas cepat | Aktivasi permukaan, pengkondisian gas, pekerjaan laboratorium |
Pemotongan dan Pengelasan: Busur Sama, Tugas Berbeda
Satu rangkaian catu daya dapat melayani keduanya, namun jendela pengoperasiannya benar-benar berbeda. Pemotongan memaksimalkan kepadatan energi dan aliran gas sehingga jet mengeluarkan logam cair dari garitan; pengelasan menginginkan kolom dengan turbulensi rendah dan terkontrol ketat yang meleleh tanpa membuat lubang. Mencampur dua siklus kerja adalah cara tercepat untuk menghabiskan bahan habis pakai.
| Parameter | Pemotongan plasma | Pengelasan busur plasma |
|---|---|---|
| Modus busur | Ditransfer, kepadatan arus tinggi | Ditransfer, terbatas, turbulensi rendah |
| Arus khas | 30–400 A | 0,1–200 A, mikro-plasma ke lubang kunci PAW |
| Gas | Udara, nitrogen, oksigen, argon-hidrogen | Campuran argon, argon-hidrogen, dan helium |
| Bahan | Logam konduktif apa pun | Tahan karat, titanium, paduan nikel, baja karbon |
| Ketebalan | 0,5 mm hingga 50 mm dan seterusnya | Foil 0,1 mm hingga lubang kunci sekitar 12 mm |
| Masalah kualitas utama | Sampah, sudut bevel, lebar garitan | Porositas, keruntuhan lubang kunci, profil manik |
Dimana Busur Plasma Mendapatkan Penghasilannya
Dimanapun sambungan melingkar harus dipotong atau dilas, busur plasma mekanis unggul dalam hal pengulangan: tangki penyimpanan dan bejana tekan, gulungan pipa proses, bagian menara angin, balok H dan baja struktural, dan lembaran tipis untuk pekerjaan instrumen dan ruang angkasa.
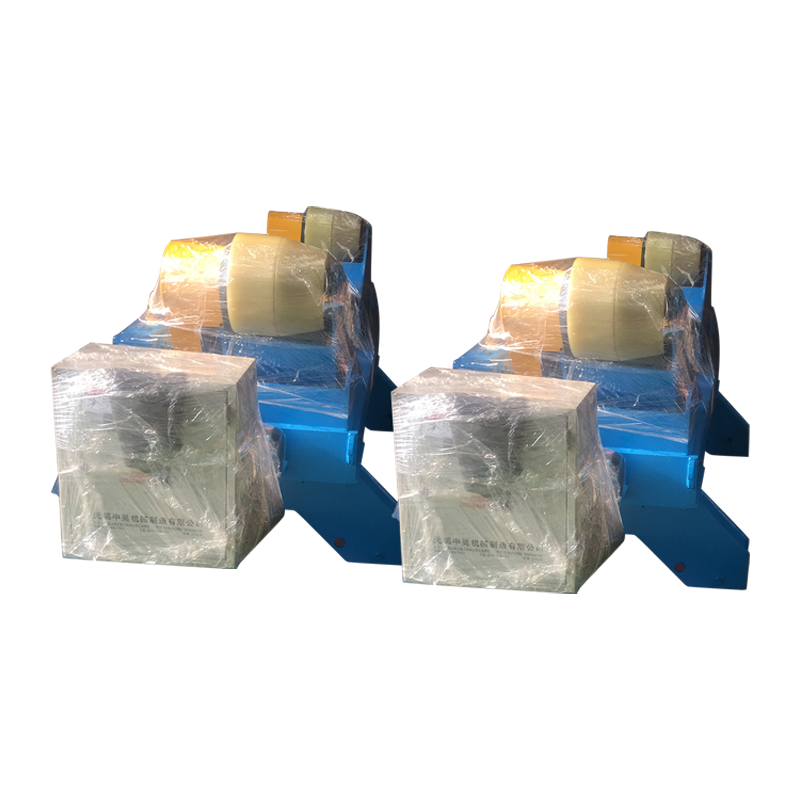
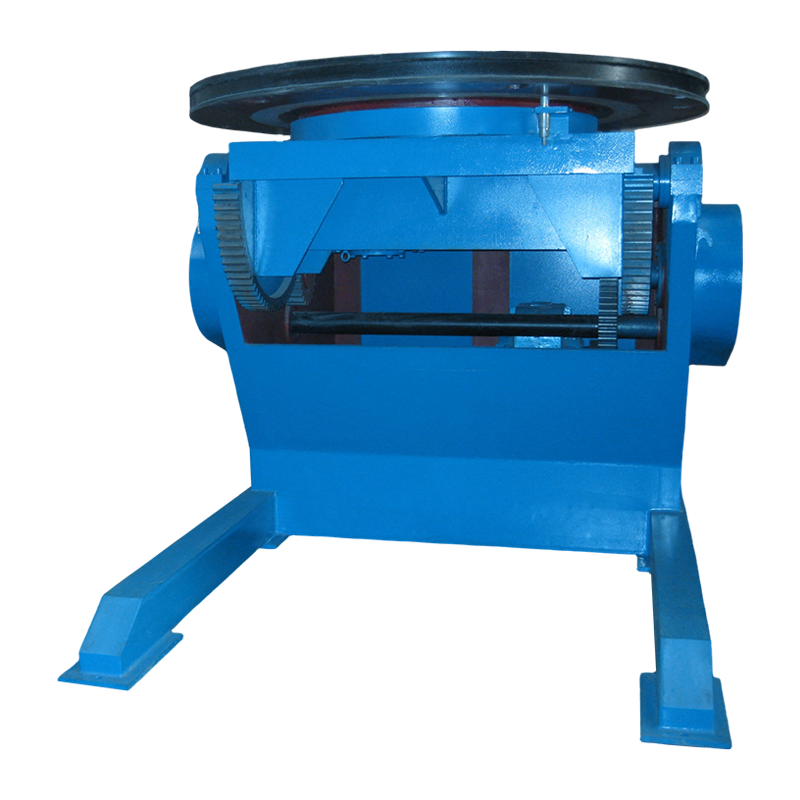
Pekerjaan tangki dan cangkang adalah kasus klasik. Plasma atau kepala busur yang terendam berjalan di sepanjang jahitan sementara cangkang berputar di bawahnya, sehingga akar busur mendarat di tempat yang sama pada setiap lintasan. Hal ini memberikan beban pada putaran itu sendiri — runout roller, kehalusan penggerak, dan kecepatan menahan semuanya muncul secara langsung dalam tampilan manik. Rotator fit-up dengan pengangkat hidraulik menutupi sebagian besar diameter kapal ukuran sedang; alasan dasar di balik pilihan itu dijelaskan dalam catatan tentang caranya rotator las mengganti tangki dan pembuatan pipa .
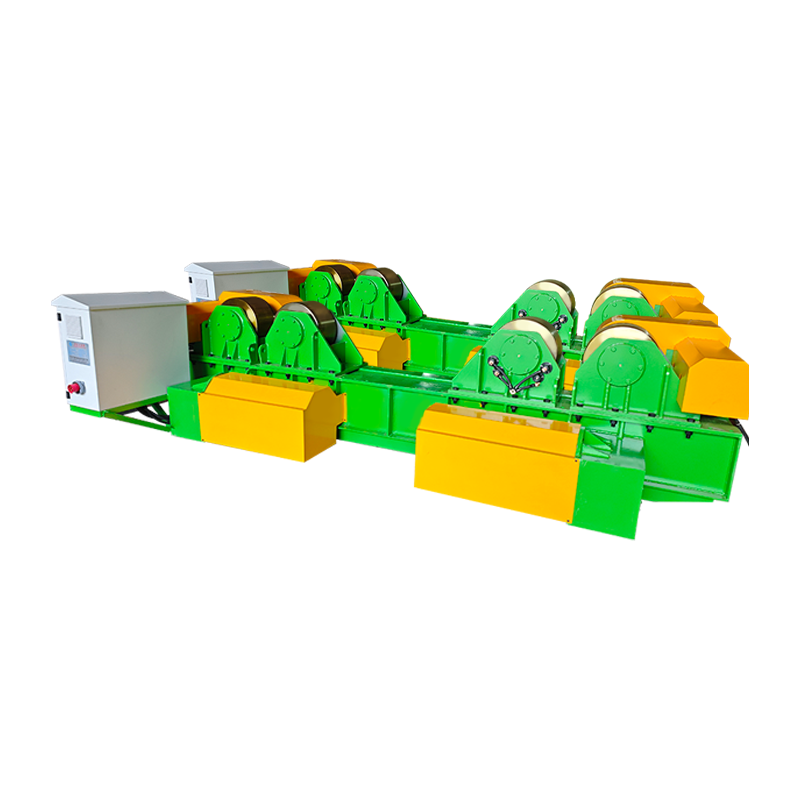 Rotator Pengelasan Fit-Up 40T dengan Pengangkatan Hidraulik dan Gerakan Orbital Manual Menangani pemasangan dan pengelasan benda kerja silinder seberat 40 ton, dengan penyesuaian ketinggian hidraulik, perjalanan rel manual, dan rotasi kecepatan variabel untuk lapisan tangki dan kapal. Lihat Produk →
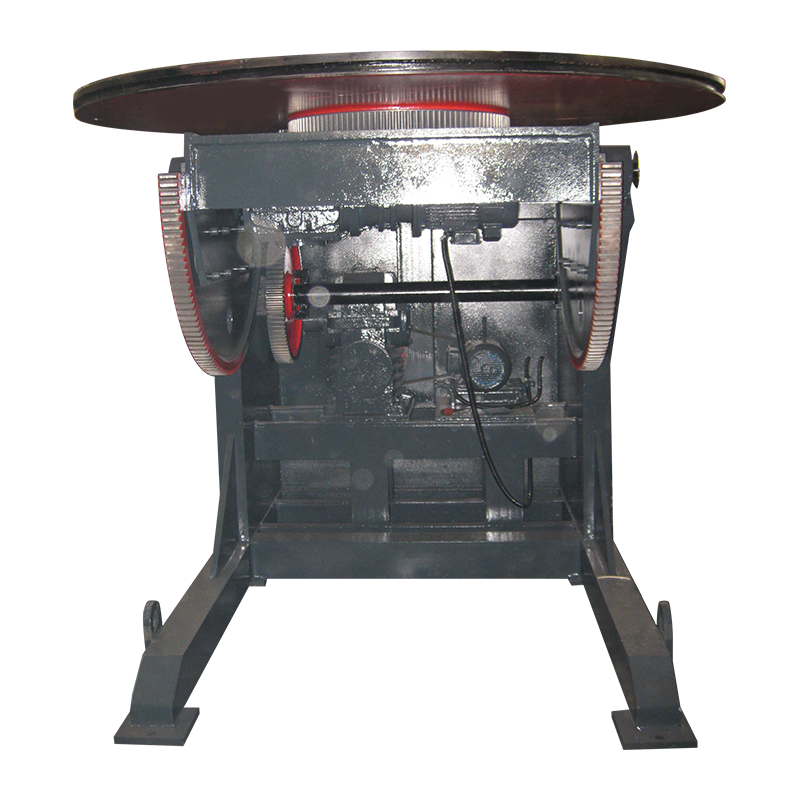
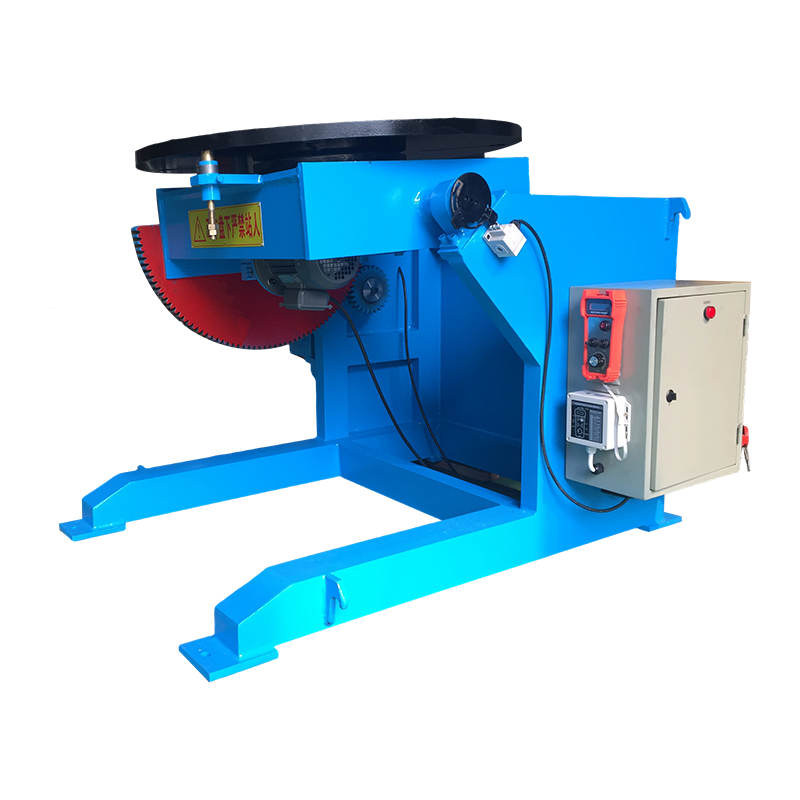
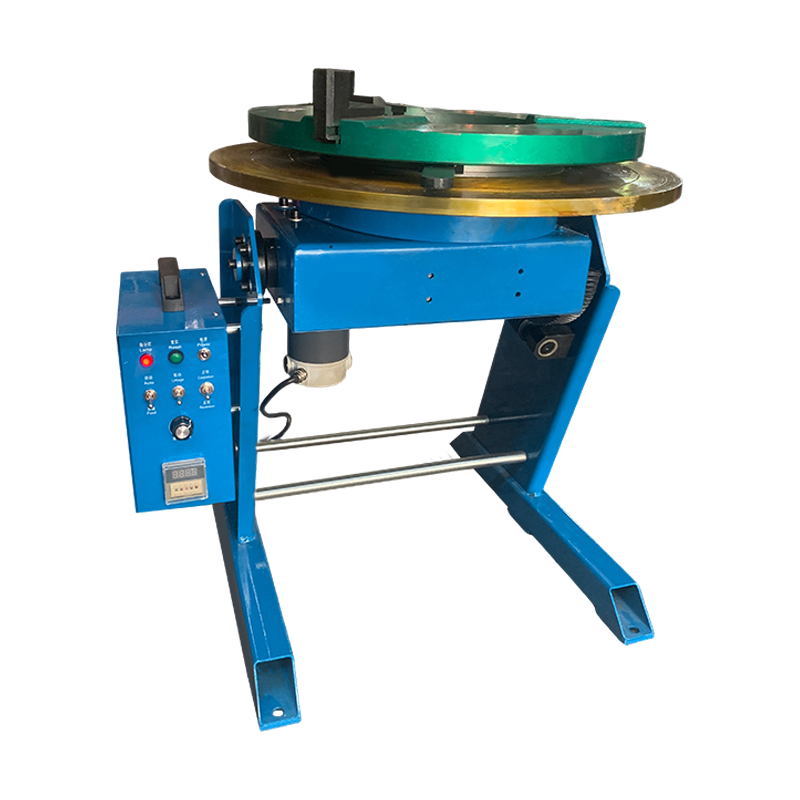
Tidak semua benda kerja berbentuk silinder. Untuk rumah pompa, rangka, dan badan katup, pengatur posisi pengelasan mengubah sambungan ke posisi datar atau horizontal yang disukai busur terbatas, dan kemiringan serta rotasi yang dikontrol servo menjaga sudut dalam sepersekian derajat — yang penting bila lebar lubang kunci hanya beberapa milimeter.
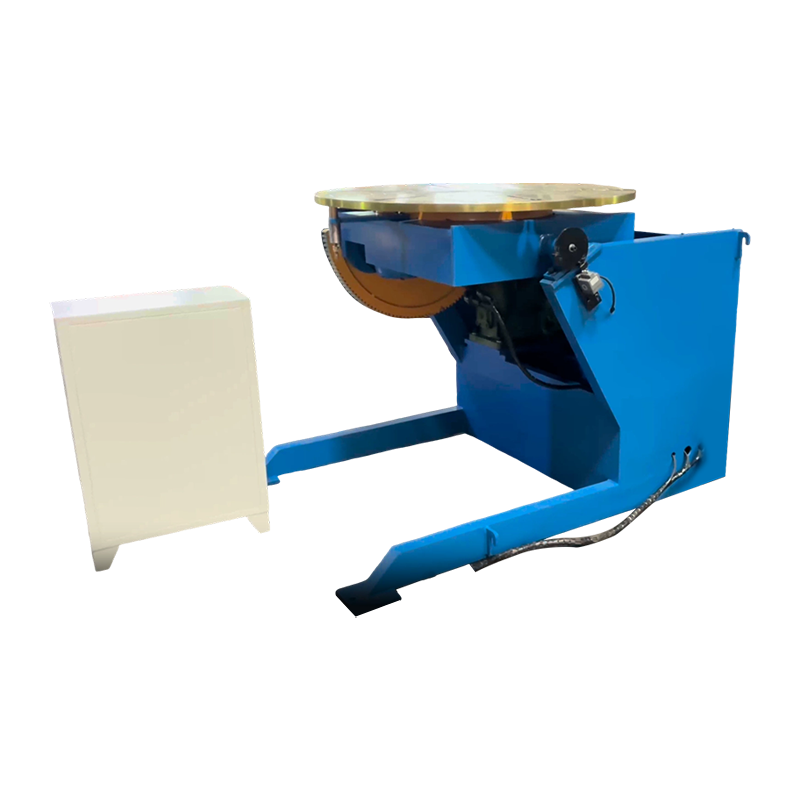 Positioner Pengelasan Terkendali Servo 1T Pengatur posisi servo seberat satu ton untuk komponen non-silinder, memberikan kemiringan 0–105° dan rotasi 360° terus-menerus untuk menjaga keselarasan obor dalam pengelasan otomatis. Lihat Produk →
Jahitan lurus panjang biasanya dibuat dengan obor dibawa pada kolom dan boom di atas alas atau satu set rol. Gerakan orbital elektrik memungkinkan kepala berayun dengan bebas untuk memuat dan kembali ke sudut terprogram yang sama, sehingga mempersingkat waktu pengaturan antar bagian.
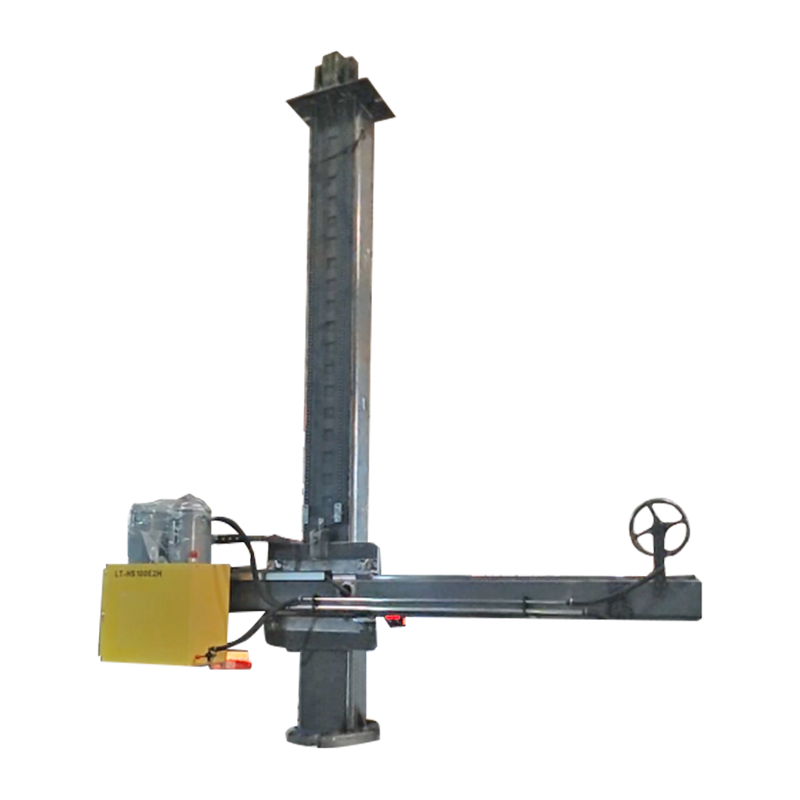 4030 Kolom & Boom Khusus dengan Gerakan Orbital Listrik Kolom dan boom yang disesuaikan untuk pengelasan otomatis, dengan gerakan orbital elektrik untuk memposisikan jahitan lurus panjang dan pengaturan kecepatan antar bagian. Lihat Produk →
Produksi menara angin menggabungkan ketiganya: cangkang dipasang pada rotator, lapisan memanjang dipasang di bawah boom, dan proses busur — plasma, busur terendam, atau hibrida — dipilih untuk penetrasi dan kecepatan perjalanan. Proses trade-off dibahas dalam artikel ini teknologi pengelasan untuk pembangkit listrik tenaga angin .
Apa yang Harus Diperiksa Sebelum Anda Membeli
Kualitas busur plasma ditentukan pada lembar spesifikasi, bukan pada bagian demonstrasi. Enam item paling penting.
- Siklus kerja sesuai arus Anda yang sebenarnya. Mesin 200 A yang diberi nilai tugas 60 persen adalah mesin yang berbeda dengan mesin yang diberi nilai 100 persen.
- Pendinginan obor dan biaya konsumsi per meter potongan. Obor berpendingin air harganya lebih mahal dan bertahan lebih lama di atas sekitar 100 A.
- Pasokan dan kemurnian gas. Kontaminasi dan penurunan tekanan adalah dua penyebab paling umum dari busur tidak stabil.
- Akurasi gerakan. Untuk pengelasan mekanis, carilah posisi servo ±0,1 mm atau lebih baik dan kecepatan berulang di bawah beban.
- Kapasitas muat dengan margin. Rotator dan pengatur posisi berukuran untuk benda kerja plus perkakas terberat, bukan rata-rata.
- Sertifikasi dan dokumentasi. Penandaan CE, catatan pengujian, dan kunjungan pabrik memberi tahu Anda lebih dari sekadar brosur.
Mendiagnosis Kesalahan Umum Busur Plasma
Kebanyakan kesalahan memiliki daftar singkat penyebabnya, dan perbaikan termurah biasanya merupakan solusi yang benar.
- Sampah di bagian bawah potongan: kecepatan perjalanan terlalu lambat, arus terlalu rendah, atau kebuntuan berlebihan.
- Busur ganda: nosel yang aus atau salah, kebuntuan yang tidak memadai, atau saluran gas lembab.
- Masa pakai bahan habis pakai yang singkat: aliran cairan pendingin yang buruk, gas yang terkontaminasi, atau penusukan pada ketinggian yang terlalu rendah.
- Busur mengembara atau lubang kunci runtuh saat pengelasan: aliran gas yang salah, penumpukan magnet pada benda kerja, atau celah sambungan yang tidak dipersiapkan.
- Porositas pada las PAW: hilangnya cakupan pelindung, pengambilan hidrogen, atau panjang busur yang terlalu panjang.
Pertanyaan yang Sering Diajukan
Apakah busur plasma lebih panas daripada busur TIG?
Ya, biasanya dengan faktor dua atau lebih. Busur TIG yang terbakar bebas berada pada suhu sekitar 10.000–11.000 °C, sedangkan busur plasma yang menyempit mencapai suhu 15.000 °C ke atas. Keuntungannya bukan hanya pada panasnya saja tetapi juga pada konsentrasinya: energi datang dalam kolom yang sempit.
Bisakah busur plasma memotong material apa pun?
Tidak. Pemotongan busur transfer memerlukan benda kerja yang bersifat konduktif listrik, karena arus harus kembali melalui kabel kerja. Kaca, keramik, dan sebagian besar plastik tidak dapat dipotong dengan cara ini.
Mengapa obor membutuhkan pilot arc?
Busur pilot mengionisasi jalur gas pada arus rendah sehingga busur utama dapat berpindah saat obor mencapai pelat. Hal ini juga memungkinkan obor menyala pada permukaan yang dicat, berkarat, atau dilapisi yang dapat merusak permulaannya.
Apakah pengelasan busur plasma hanyalah variasi dari TIG?
Tidak. TIG membiarkan busur bebas menyebar, sementara PAW memaksanya melalui nosel. Hasilnya adalah kolom yang lebih padat, mode lubang kunci untuk penetrasi satu jalur, dan sensitivitas yang jauh lebih sedikit terhadap panjang busur.
Apakah pemotongan plasma dapat dilakukan di bawah air?
Ya. Pemotongan di bawah air mengurangi kebisingan, asap, dan radiasi ultraviolet, itulah sebabnya pemotongan pelat tahan karat atau pelat yang dicat biasa dilakukan di galangan kapal dan pabrik.
Intinya
Busur plasma adalah pelepasan terbatas melalui gas terionisasi, dan dua pekerjaan industrinya adalah pemotongan dan pengelasan. Pemotongan membutuhkan kepadatan energi dan aliran gas maksimum; pengelasan membutuhkan kolom yang stabil dan ditempatkan secara tepat. Di antara keduanya terdapat mekanik — rotator, positioner, dan boom kolom yang menahan akar busur tepat di tempat yang sesuai dengan prosedur. Perbaiki parameter busur, lalu buat gerakannya dapat diulang, dan prosesnya menjadi dapat diprediksi bagian demi bagian.