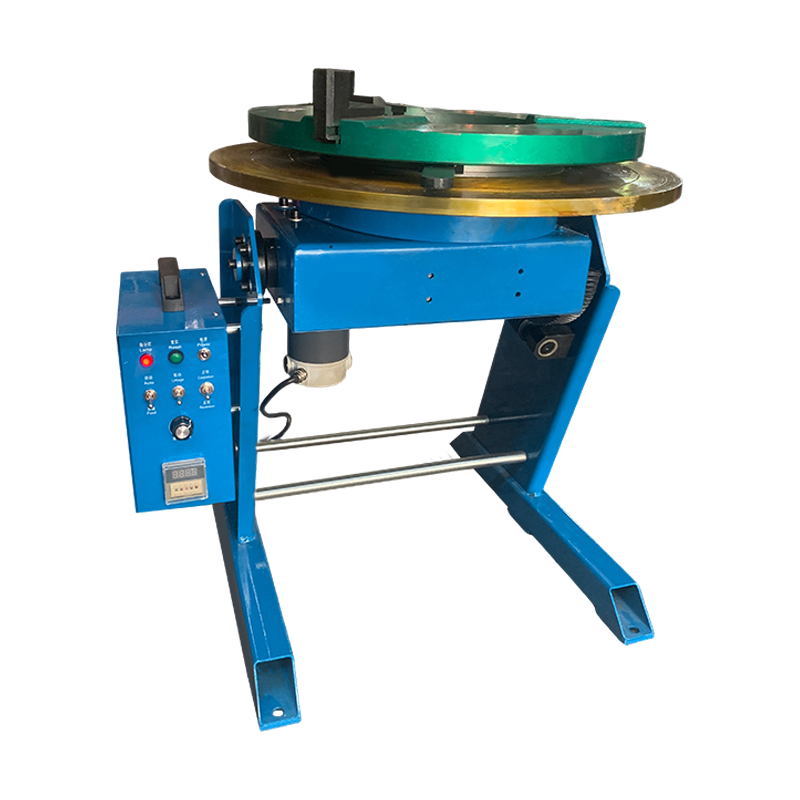
Perlengkapan pengelasan robot adalah perangkat penahan kerja yang direkayasa secara presisi yang menjepit, menemukan lokasi, dan menopang komponen logam pada posisi yang tepat sehingga sistem pengelasan robotik dapat melakukan pengelasan yang konsisten dan berulang. Tanpa pemasangan yang akurat, bahkan robot las tercanggih sekalipun akan menghasilkan manik-manik yang tidak sesuai target, kegagalan dimensi, dan potongan yang mahal. Panduan ini menjelaskan cara kerja perlengkapan ini, jenis apa saja yang tersedia, dan cara memilih perlengkapan yang tepat untuk lingkungan produksi Anda.
Apa Itu Perlengkapan Pengelasan Robot?
Perlengkapan pengelasan robotik adalah antarmuka mekanis antara benda kerja mentah dan jalur pengelasan terprogram robot. Sebuah perlengkapan menahan satu atau lebih bagian pada lokasi yang ditentukan dan dapat diulang sehingga setiap siklus, obor robot tiba pada titik yang sama persis dalam ruang tiga dimensi.
Perlengkapan ini melakukan tiga pekerjaan mendasar: menemukan (menempatkan bagian ke datum yang diketahui), menjepit (mencegah pergerakan selama busur las), dan mendukung (menahan distorsi las dan deformasi termal). Kegagalan pada salah satu dari ketiga fungsi ini berarti cacat las.
Dalam manufaktur otomotif, ruang angkasa, dan alat berat bervolume tinggi, perlengkapan las robot dirancang dengan toleransi seketat plus atau minus 0,1 mm. Bagian yang salah letak bahkan sebesar 0,5 mm dapat mendorong manik las keluar dari garis tengah sambungan, sehingga menghasilkan fusi yang tidak sempurna dan kelemahan struktural.
Mengapa Perlengkapan Pengelasan Robotik Sangat Penting?
Perlengkapan las robotik adalah satu-satunya variabel terbesar yang memengaruhi konsistensi las dalam sel otomatis — lebih berdampak dibandingkan merek robot, jenis kawat, atau pemilihan gas pelindung.
Pertimbangkan angka-angkanya: robot las enam sumbu pada umumnya dapat mengulangi jalur terprogramnya hingga plus atau minus 0,05 mm. Namun, jika perlengkapan tersebut memperkenalkan variasi posisi bagian-ke-bagian sebesar plus atau minus 1,0 mm, keunggulan kemampuan pengulangan robot akan sia-sia. Studi di bidang otomotif yang memproduksi body-in-white secara konsisten menunjukkan hal itu lebih dari 70% cacat las robotik berasal dari masalah perbaikan , bukan dari pemrograman robot atau kualitas bahan habis pakai.
- Waktu siklus: Perlengkapan yang dirancang dengan baik memuat dan membongkar dengan cepat, meminimalkan waktu menganggur robot dan meningkatkan efektivitas peralatan secara keseluruhan (OEE).
- Hasil lolos pertama: Lokasi bagian yang konsisten berarti lebih sedikit putaran pengerjaan ulang. Pabrik yang berinvestasi pada perlengkapan dengan akurasi tinggi secara rutin melaporkan hasil first-pass di atas 98%.
- Keamanan operator: Perlengkapan yang dirancang dengan benar menjaga tangan operator tetap bersih dari zona pengelasan dengan menggunakan klem perkakas yang diaktifkan dari jarak jauh atau secara pneumatik.
- Ketertelusuran: Perlengkapan modern dapat mengintegrasikan chip RFID atau pembaca kode batang untuk mencatat nomor bagian mana yang dilas, mendukung catatan kualitas ISO 9001 dan IATF 16949.
Bagaimana Cara Kerja Perlengkapan Pengelasan Robot?
Perlengkapan pengelasan robotik bekerja dengan menetapkan referensi koordinat tetap — disebut datum — dan kemudian menjepit benda kerja pada datum tersebut sebelum robot memulai program pengelasannya.
Langkah 1: Memuat dan Menemukan Bagian
Operator atau sistem penanganan material otomatis menempatkan komponen pada pin lokasi, blok sarang, atau blok V yang menentukan posisi X, Y, dan Z. Pencari lokasi yang dirancang dengan baik membatasi keenam derajat kebebasan: tiga translasi dan tiga rotasi.
Langkah 2: Menjepit
Setelah terpasang, klem pneumatik atau hidrolik akan dipasang untuk menahan bagian tersebut dengan kuat pada posisinya. Klem pneumatik yang beroperasi pada 80–100 psi dapat menerapkan gaya penjepitan 500 hingga 2.000 Newton dalam waktu kurang dari 0,5 detik. Desain penjepit tidak boleh menghalangi jalur pendekatan obor robot atau selubung gas pelindung di sekitar kolam las.
Langkah 3: Eksekusi Las
Setelah bagian tersebut diamankan, robot menjalankan program pengelasan yang tersimpan. Karena bagian tersebut berada pada posisi yang sama setiap siklusnya, robot tidak perlu mencari sambungannya — ia cukup mengikuti jalur yang telah diajarkan. Ini kadang-kadang disebut pengelasan jalur tetap dan merupakan mode pengelasan robot tercepat dan paling ekonomis.
Langkah 4: Bongkar dan Setel Ulang
Setelah siklus pengelasan selesai, klem dilepaskan, dan rakitan yang telah selesai dilepas. Perlengkapan diatur ulang untuk bagian selanjutnya. Pada jalur berkecepatan tinggi, seluruh siklus bongkar muat pengelasan ini selesai dalam 30 hingga 90 detik.
Jenis Perlengkapan Pengelasan Robot Apa Saja yang Tersedia?
Ada lima kategori utama perlengkapan pengelasan robotik, masing-masing dioptimalkan untuk kombinasi geometri komponen, volume produksi, dan anggaran yang berbeda.
1. Perlengkapan Perkakas Keras Khusus
Dibuat khusus untuk satu nomor komponen, perlengkapan khusus dibuat dari pelat baja atau aluminium dengan lubang lokasi yang dibuat secara presisi dan klem pneumatik terintegrasi. Mereka memberikan akurasi tertinggi (dapat dicapai plus atau minus 0,1 mm) dan waktu siklus tercepat. Kerugiannya adalah biaya awal yang tinggi — perlengkapan khusus yang rumit dapat berkisar antara $15.000 hingga $80.000 — dan tidak ada fleksibilitas untuk suku cadang lainnya.
2. Perlengkapan Pengelasan Modular
Sistem modular menggunakan pelat dasar berpola kisi (biasanya pada jarak 50 mm atau 100 mm) dengan blok komponen standar — penahan, penopang, klem, dan pelat sudut — yang dibaut ke dalam kisi. Perlengkapan ini dapat dikonfigurasi ulang untuk bagian yang berbeda dalam hitungan jam, bukan minggu. Mereka ideal untuk bengkel kerja dan produksi volume rendah hingga menengah di mana beberapa kelompok komponen berbagi sel robot yang sama.
3. Perlengkapan Trunnion dan Positioner
Untuk rakitan yang memerlukan pengelasan pada beberapa sisi, trunnion (dua sumbu) atau pengatur posisi servo (satu hingga tiga sumbu) memutar perlengkapan selama siklus pengelasan, menghadirkan permukaan sambungan baru ke robot tanpa memerlukan robot kedua atau pemosisian ulang manual. Pengatur posisi las dapat mengurangi waktu siklus keseluruhan sebesar 20 hingga 40% pada rakitan kompleks dengan menghilangkan kebutuhan membalik komponen secara manual.
4. Perlengkapan Meja Putar (Pengindeksan).
Perlengkapan meja putar menampung dua atau lebih set perkakas di atas meja berputar. Saat robot mengelas di satu stasiun, operator memuat bagian berikutnya di stasiun yang berlawanan. Hal ini secara signifikan meningkatkan waktu arc-on robot — seringkali dari 50% hingga 85% — karena robot tidak pernah menunggu proses bongkar muat selesai.
5. Perlengkapan Adaptif Fleksibel
Muncul di lingkungan dengan campuran tinggi dan volume rendah, perlengkapan adaptif menggunakan pin yang digerakkan servo atau susunan penjepit yang dapat dikonfigurasi ulang yang secara otomatis menyesuaikan dengan setiap varian komponen yang masuk. Dikombinasikan dengan sistem penglihatan atau pemindai laser yang mengonfirmasi posisi komponen sebelum pengelasan dimulai, sistem ini dapat menangani lusinan nomor komponen tanpa pergantian manual apa pun.
Jenis Perlengkapan Pengelasan Robot Dibandingkan
| Jenis Perlengkapan | Akurasi | Fleksibilitas | Biaya di Muka | Aplikasi Terbaik |
|---|---|---|---|---|
| Perkakas Keras Khusus | /- 0,1 mm | Sangat Rendah | $15.000 - $80.000 | Bagian tunggal bervolume tinggi |
| Modular | /- 0,3 mm | Tinggi | $5.000 - $25.000 | Toko pekerjaan, pembuatan prototipe |
| Trunnion / Positioner | /- 0,15mm | Sedang | $20.000 - $100.000 | Pengelasan multi-sisi |
| Meja Putar (Pengindeksan) | /- 0,2 mm | Rendah | $10.000 - $50.000 | Tinggi arc-on time priority |
| Fleksibel Adaptif | /- 0,2 mm | Sangat Tinggi | $50.000 - $200.000 | Tinggi-mix, low-volume |
Tabel 1: Perbandingan jenis perlengkapan las robotik berdasarkan akurasi, fleksibilitas, biaya, dan aplikasi yang direkomendasikan.
Bagaimana Merancang Perlengkapan Pengelasan Robot yang Efektif
Desain perlengkapan pengelasan robotik yang efektif dimulai dengan pemahaman menyeluruh tentang geometri sambungan las, jangkauan robot, dan perilaku termal material benda kerja.
Akses dan Izin Obor
Setiap penjepit, penopang, dan bagian struktural dalam perlengkapan harus diposisikan sedemikian rupa sehingga obor robot — termasuk leher dan saluran kawatnya — dapat menjangkau setiap sambungan las pada sudut yang diperlukan tanpa benturan. Perancang perlengkapan biasanya menggunakan simulasi CAD 3D untuk memeriksa jarak bebas obor melalui jalur pengelasan penuh sebelum membuat perkakas fisik. Jarak bebas minimum 25 mm di sekitar badan obor adalah titik awal industri yang umum.
Kontrol Distorsi Las
Masukan panas selama pengelasan menyebabkan logam memuai dan kemudian berkontraksi secara tidak merata saat mendingin, sebuah fenomena yang dikenal sebagai distorsi las. Perlengkapan harus mengantisipasi pergerakan ini dan menahannya — dengan menjepit bagian tersebut hingga mendingin di bawah 200 derajat Celcius — atau memberikan kompensasi awal dengan sengaja menggeser posisi bagian sedikit sebelum pengelasan. Batang penahan tembaga atau komponen perlengkapan berpendingin air digunakan dalam aplikasi panas tinggi untuk mengatur beban termal.
Pemilihan Material untuk Bingkai Perlengkapan
Basis perlengkapan dan anggota struktural utama biasanya terbuat dari pelat baja, besi cor, atau aluminium struktural, tergantung pada berat aplikasi dan kekakuan yang diperlukan. Baja menawarkan stabilitas dimensi terbaik dalam siklus termal tetapi berat dan lebih lambat untuk dikerjakan. Aluminium lebih ringan dan mesin lebih cepat tetapi mungkin memerlukan sertifikasi ulang secara berkala karena lebih rentan terhadap mulur di bawah beban penjepitan yang berkelanjutan.
Verifikasi Pengulangan
Sebelum yang baru perlengkapan las robot dilepaskan ke produksi, harus divalidasi menggunakan mesin pengukur koordinat (CMM) atau pelacak laser portabel. Perlengkapan harus dimuat dan dibongkar setidaknya 30 kali, dengan posisi bagian diukur setelah setiap siklus. Indeks kemampuan proses (Cpk) sebesar 1,67 atau lebih tinggi di semua dimensi penting biasanya diperlukan untuk persetujuan rantai pasokan otomotif.
Aplikasi Umum Perlengkapan Pengelasan Robot menurut Industri
Perlengkapan las robotik digunakan di hampir setiap sektor manufaktur yang melibatkan penyambungan logam, namun persyaratan desainnya sangat bervariasi menurut industri.
| Industri | Bagian Khas | Persyaratan Perlengkapan Kunci | Jenis Perlengkapan Pilihan |
|---|---|---|---|
| Otomotif | Panel bodi berwarna putih, subframe | Tinggi volume, tight tolerance | Perkakas keras khusus |
| Luar angkasa | Kurung struktural, perlengkapan bahan bakar | Toleransi yang sangat ketat, ketertelusuran penuh | Penentu posisi khusus |
| Alat Berat | Lengan boom, rangka, bucket | Tinggi clamping force, large envelope | Trunnion / pengatur posisi |
| Pembuatan kapal | Bagian lambung, braket pipa | Akomodasi sebagian besar | Modular / dipasang di gantry |
| Fabrikasi Umum | Keluarga bagian campuran | Pergantian cepat | Modular / adaptif |
Tabel 2: Aplikasi perlengkapan las robot menurut industri, termasuk suku cadang umum, persyaratan utama, dan jenis perlengkapan yang disukai.
Apa Penyebab Kegagalan Perlengkapan Pengelasan Robot?
Penyebab paling umum dari kegagalan perlengkapan adalah keausan pada permukaan lokasi, degradasi sistem pneumatik, dan distorsi termal pada rangka perlengkapan itu sendiri.
- Keausan pencari lokasi: Pin penempatan baja yang diperkeras pada perlengkapan siklus tinggi dapat aus dengan kecepatan 0,01 hingga 0,05 mm per 100.000 siklus. Pencari lokasi yang aus memungkinkan posisi komponen menyimpang secara bertahap, menyebabkan perubahan kualitas las secara perlahan yang sulit dideteksi tanpa pemeriksaan CMM berkala.
- Degradasi segel penjepit: Segel penjepit pneumatik menurun seiring waktu, mengurangi kekuatan penjepitan. Penjepit yang gagal menahan bagian dengan kuat memungkinkan terjadinya gerakan mikro selama busur las, yang mengakibatkan lebar manik tidak merata dan potensi cacat kurangnya fusi.
- Akumulasi percikan las: Percikan yang mendarat di permukaan lokasi bertindak sebagai datum palsu, mengangkat bagian di atas posisi Z yang diinginkan. Dalam proses hujan rintik-rintik tinggi seperti MIG arus pendek tanpa lapisan anti-percikan, penumpukan hujan rintik-rintik pada pencari lokasi dapat terjadi dalam satu shift.
- Kelelahan bersepeda termal: Pemanasan dan pendinginan berulang pada rangka perlengkapan — terutama dalam proses panas tinggi seperti GMAW atau PAW — dapat menyebabkan penyimpangan dimensi kumulatif. Perlengkapan yang terkena bagian dengan pemanasan awal di atas 200 derajat Celcius harus diperiksa distorsinya setiap tiga bulan.
Cara Merawat Perlengkapan Pengelasan Robot agar Umur Panjang
Program pemeliharaan preventif terstruktur adalah cara paling hemat biaya untuk melindungi investasi pada perlengkapan pengelasan robotik dan mempertahankan kualitas las dari waktu ke waktu.
- Setiap hari: Bersihkan pin lokasi dan permukaan sarang dengan sikat dan udara bertekanan. Oleskan semprotan antipercikan ke permukaan perkakas yang terbuka di dekat zona pengelasan sebelum setiap giliran kerja.
- Mingguan: Periksa gaya aktuasi klem pneumatik menggunakan pengukur gaya genggam. Periksa saluran udara dan perlengkapannya dari kebocoran. Pastikan semua klem mencapai posisi terbuka penuh dan tertutup penuh sesuai spesifikasi.
- Bulanan: Ukur dimensi pencari lokasi kritis menggunakan pengukur yang dikalibrasi atau CMM. Dokumentasikan hasil dan tren terhadap baseline. Ganti pencari lokasi yang menunjukkan keausan lebih dari 0,1 mm dari nominal.
- Setiap tahun: Pembongkaran, pembersihan, dan inspeksi perlengkapan penuh. Sertifikasi ulang keakuratan perlengkapan terhadap gambar desain asli menggunakan pelacak laser atau CMM. Ganti semua segel pneumatik secara proaktif.
Pertanyaan Yang Sering Diajukan Tentang Perlengkapan Pengelasan Robot
Apa perbedaan antara perlengkapan las dan jig las?
A perlengkapan las menempatkan dan menjepit suatu bagian ke posisi tetap dan berulang — robot atau tukang las selalu datang ke bagian tersebut. Jig las, dalam penggunaan tradisional, juga memandu alat las itu sendiri di sepanjang sambungan. Dalam pengelasan robotik, perbedaan tersebut sebagian besar telah hilang karena robot memberikan panduan jalurnya sendiri; istilah "perlengkapan" sekarang menjadi standar untuk kedua fungsi tersebut.
Berapa lama waktu yang dibutuhkan untuk merancang dan membangun perlengkapan las robot?
Untuk perlengkapan khusus yang cukup rumit, jangka waktu umumnya adalah 8 hingga 16 minggu sejak desain dimulai hingga pemasangan di sel robot. Ini mencakup 3 hingga 4 minggu desain CAD, 2 hingga 4 minggu pemesinan dan fabrikasi, dan 2 hingga 4 minggu pembuatan, debug, dan validasi kemampuan. Perlengkapan modular dapat dirakit dan divalidasi dalam 1 hingga 3 minggu.
Bisakah perlengkapan las robotik yang sama digunakan dengan robot yang berbeda?
Ya, asalkan perlengkapan dipasang pada pelat antarmuka standar dan sel robot dikalibrasi ulang ke datum perlengkapan setelah penggantian robot. Program pengelasan mungkin juga perlu diajarkan kembali atau diubah ke sistem koordinat robot baru. Menggunakan data perlengkapan yang konsisten di beberapa robot menyederhanakan pergantian secara signifikan.
Perlengkapan las robot terbuat dari bahan apa?
Rangka struktural biasanya dibuat dari pelat baja ringan atau tabung baja struktural. Pin lokasi dan permukaan aus terbuat dari baja perkakas yang diperkeras (biasanya minimum 60 HRC) untuk menahan keausan. Beberapa perlengkapan menggunakan alas besi cor untuk peredam getaran yang unggul. Dalam aplikasi luar angkasa, paduan Invar digunakan untuk perlengkapan dengan akurasi sangat tinggi karena koefisien muai panasnya yang mendekati nol.
Bagaimana perlengkapan las robotik mempengaruhi waktu siklus?
Desain perlengkapan secara langsung mempengaruhi waktu siklus dalam dua cara. Pertama, kecepatan bongkar muat bergantung pada seberapa efisien perlengkapan dapat diakses dan seberapa cepat klem digerakkan — perlengkapan yang dirancang dengan buruk menambah waktu 15 hingga 30 detik per siklus. Kedua, perlengkapan meja putar memungkinkan pemuatan selama pengelasan, yang dapat melipatgandakan hasil efektif dengan menjaga robot terus melakukan pengelasan daripada menunggu penggantian komponen.
Apa peran perangkat lunak simulasi dalam desain perlengkapan?
Pemrograman offline (OLP) dan perangkat lunak simulasi robot memungkinkan para insinyur mengimpor model perlengkapan 3D, memprogram seluruh jalur pengelasan secara virtual, dan memeriksa tabrakan obor dengan perlengkapan sebelum perkakas fisik apa pun dibuat. Proses validasi virtual ini dapat menghilangkan 80 hingga 90% perubahan desain terkait tabrakan yang biasanya hanya ditemukan selama pengujian fisik, sehingga menghemat waktu dan biaya secara signifikan.
Apakah perlengkapan las robotik cocok untuk pengelasan aluminium?
Ya, tapi perlengkapan las aluminium memerlukan pertimbangan desain tambahan. Konduktivitas termal aluminium yang tinggi berarti panas menghilang dengan cepat, sehingga perlengkapan tidak boleh bertindak sebagai penyerap panas berlebihan yang menyebabkan fusi tidak sempurna. Gaya penjepit juga harus dikontrol dengan hati-hati untuk menghindari penandaan pada permukaan aluminium lunak. Batang cadangan tembaga atau aluminium anodisasi lebih disukai daripada baja di dekat sambungan las aluminium untuk mencegah kontaminasi karbon dan meminimalkan adhesi percikan las.
Kesimpulan Terakhir: Mengapa Berinvestasi pada Perlengkapan Pengelasan Robot Berkualitas Ada Manfaatnya
Perlengkapan las robotik yang dirancang dengan baik bukanlah pusat biaya — ini adalah dasar dari kualitas las, hasil, dan laba atas investasi robot Anda.
Pertimbangkan perhitungan sederhana: jika sel robot menghasilkan 400 rakitan per shift, dan perlengkapan yang dirancang dengan buruk menyebabkan tingkat pengerjaan ulang sebesar 2%, itu setara dengan 8 rakitan yang memerlukan koreksi manual setiap shift. Dengan biaya pengerjaan ulang rata-rata $50 per perakitan, biaya pengerjaan ulang tahunan adalah sekitar $104,000. Peningkatan perlengkapan seharga $30.000 yang menghilangkan biaya pengerjaan ulang dalam waktu kurang dari empat bulan.
Industri-industri yang mencapai produktivitas robot tertinggi – pemasok otomotif tingkat satu, perakit dirgantara, dan produsen alat berat – memiliki satu praktik yang sama: mereka menangani perlengkapan las robot sebagai instrumen presisi yang memerlukan perhatian teknik dan disiplin pemeliharaan yang sama seperti robot itu sendiri. Memilih jenis perlengkapan yang tepat, merancangnya dengan simulasi akses obor yang menyeluruh, memvalidasinya sesuai standar Cpk, dan memeliharanya secara terjadwal adalah jalan paling pasti menuju pengelasan otomatis yang konsisten dan berkualitas tinggi dalam skala besar.