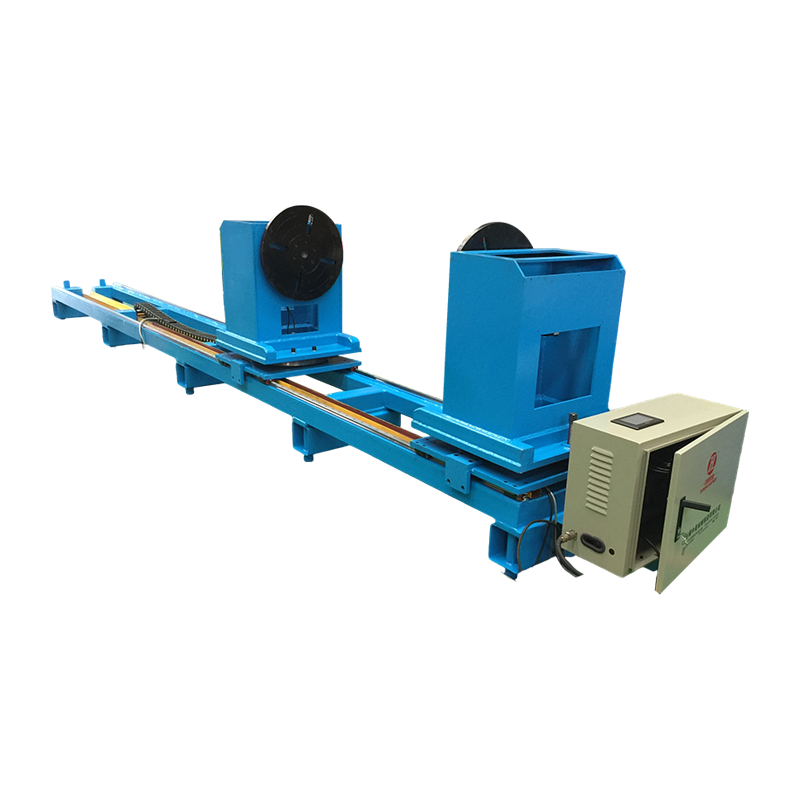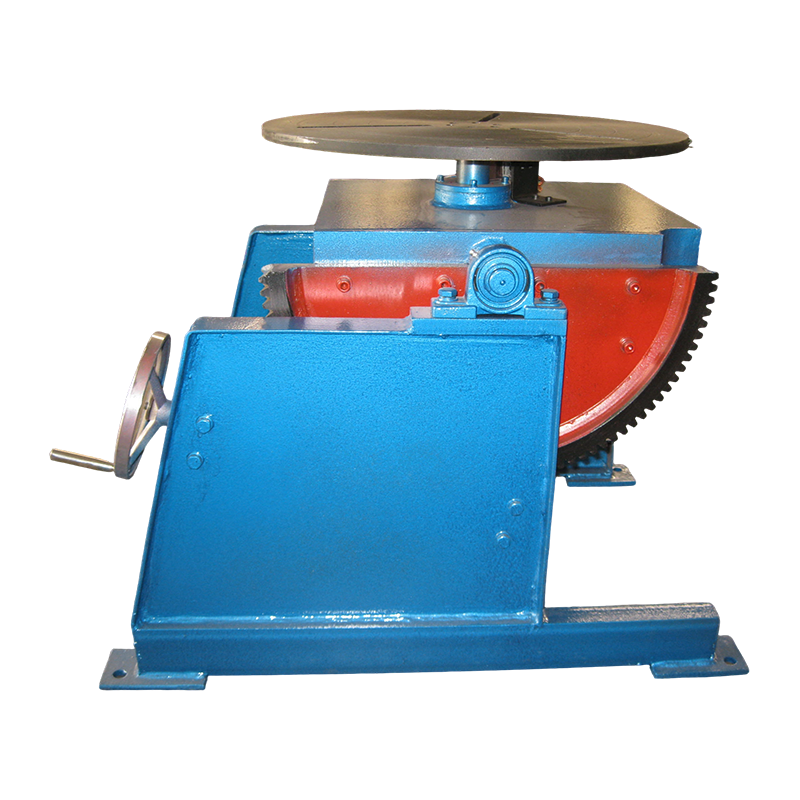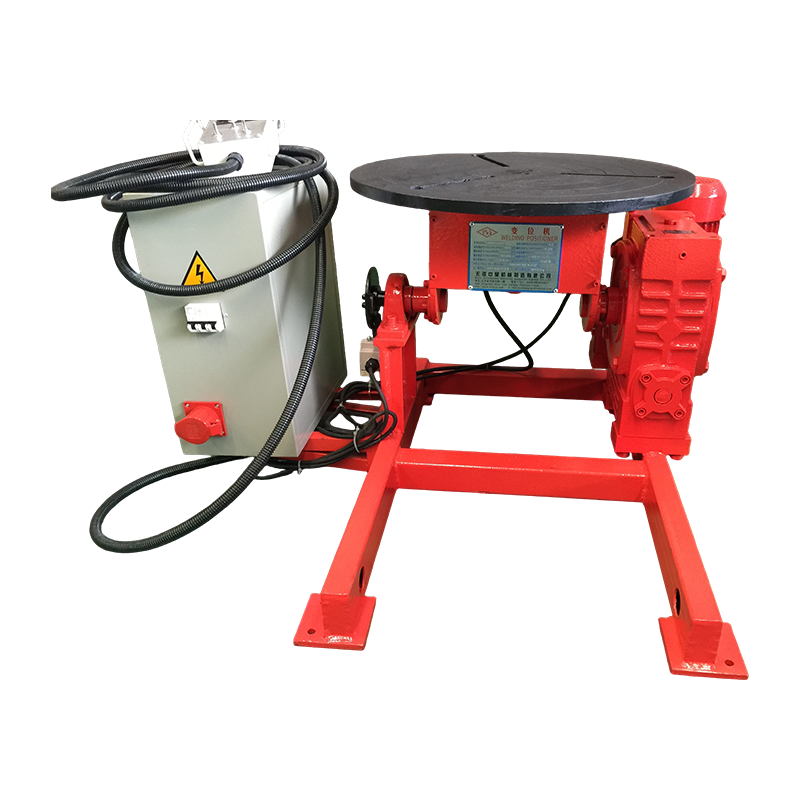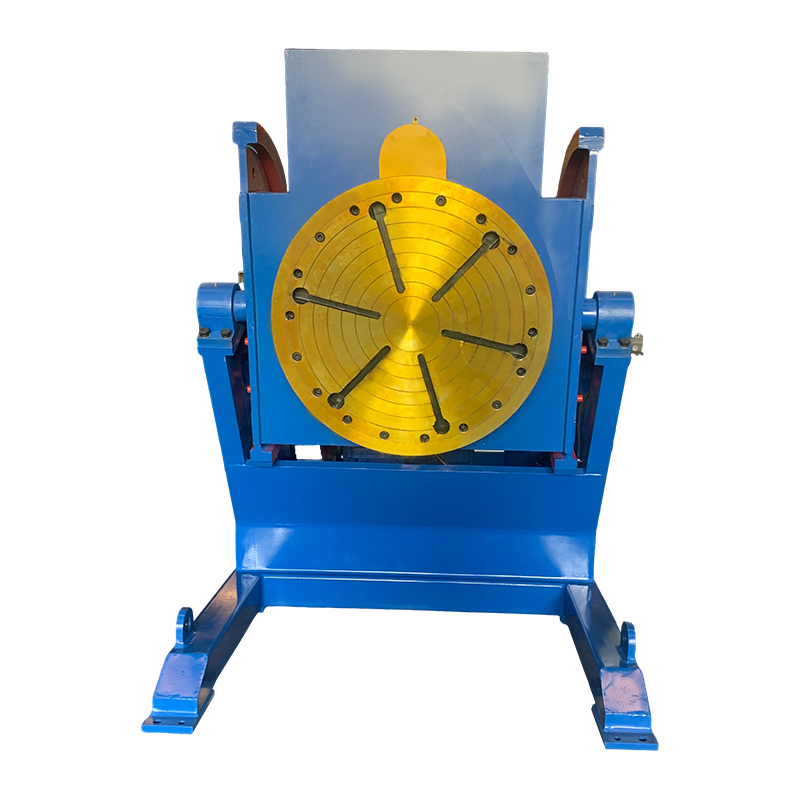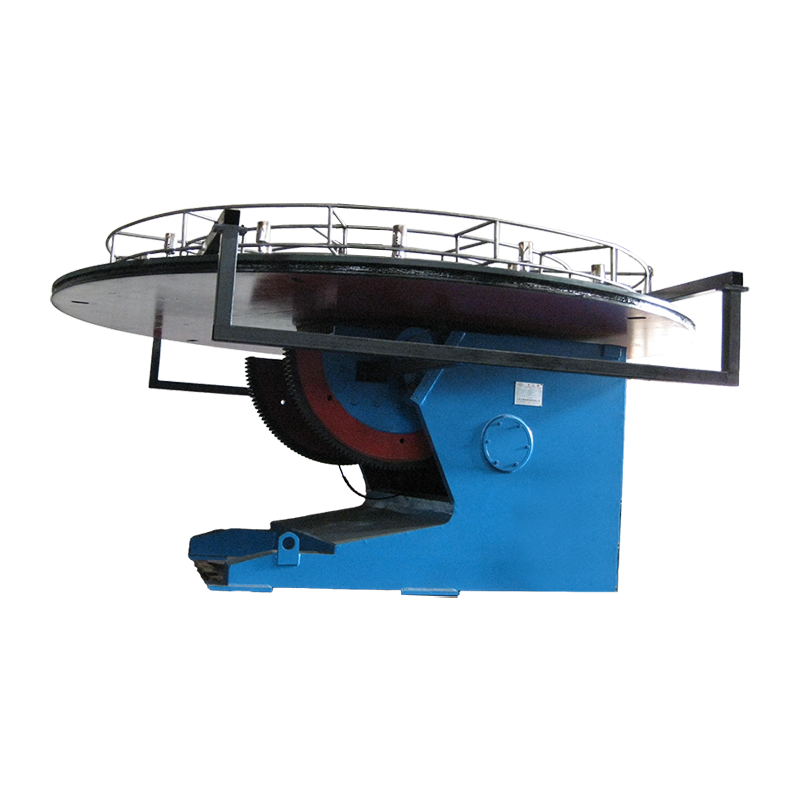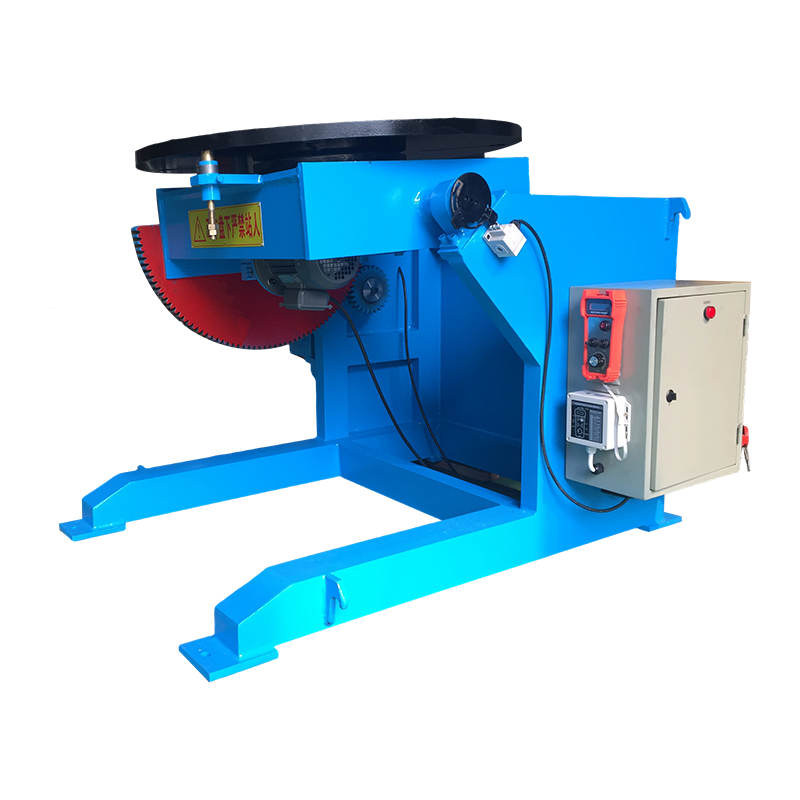
Sebuah positioner pengelasan otomatis adalah perangkat mekanis bermotor yang menahan, memutar, dan memiringkan benda kerja selama pengelasan, memastikan sambungan las tetap pada posisi datar atau horizontal yang optimal. Dengan menghilangkan reposisi manual dan mengurangi waktu non-arc, hal ini dapat meningkat secara keseluruhan efisiensi pengelasan sebesar 40% hingga 60% dibandingkan dengan metode penentuan posisi manual, menurut studi produktivitas fabrikasi.
1. Memahami Fungsi Inti dari Positioner Pengelasan Otomatis
Pada tingkat yang paling mendasar, an positioner pengelasan otomatis memecahkan tantangan yang terus-menerus dalam fabrikasi logam: kebutuhan untuk mengelas rakitan kompleks dari berbagai sudut dengan tetap menjaga kualitas las dan keselamatan operator. Perangkat ini terdiri dari meja kerja yang digerakkan motor yang dipasang pada alas yang dapat dimiringkan, dikontrol melalui antarmuka yang dapat diprogram yang memungkinkan rotasi dan pemosisian sudut secara presisi.
Prinsip operasionalnya sederhana namun kuat. Benda kerja diamankan ke pelat muka positioner menggunakan klem atau chuck. Operator kemudian menggunakan liontin kontrol atau pedal kaki untuk memutar bagian tersebut, sehingga setiap area las berada pada posisi rata yang ideal—biasanya dalam toleransi 15 derajat dari horizontal. Orientasi yang dibantu gravitasi ini memungkinkan kolam las cair mengalir secara merata, menghasilkan sambungan yang lebih kuat dan konsisten dengan bahan pengisi yang lebih sedikit.
Sistem modern menggabungkan penggerak kecepatan variabel, yang memungkinkan kecepatan putaran mulai dari 0,1 putaran per menit untuk pengelasan bagian tebal yang presisi hingga 10 rpm untuk lapisan melingkar berkecepatan tinggi pada komponen yang lebih kecil. Mekanisme kemiringan biasanya menawarkan rentang dari 0 hingga 135 derajat, memungkinkan akses ke hampir semua sudut sambungan tanpa mengharuskan operator memanipulasi benda kerja secara fisik.
2. Bagaimana Welding Positioner Otomatis Meningkatkan Efisiensi Pengelasan Secara Dramatis
2.1 Mengurangi Waktu Non-Arc untuk Memaksimalkan Produktivitas
Satu-satunya kontributor terbesar terhadap peningkatan efisiensi pengelasan adalah pengurangan drastis waktu non-busur—periode ketika obor las tidak secara aktif menyimpan material. Penelitian yang diterbitkan oleh American Welding Society menunjukkan bahwa dalam operasi pengelasan manual tanpa peralatan penentuan posisi, faktor waktu busur api, yang sering disebut faktor operator, dapat berkisar antara 15% hingga 25% untuk rakitan yang kompleks. Seorang fabrikator yang menghabiskan delapan jam shift secara manual untuk menangani dan mengubah posisi komponen baja berat hanya dapat mencapai dua jam pengelasan sebenarnya.
Dengan sebuah positioner pengelasan otomatis , faktor operator bisa meningkat menjadi 45% hingga 65%. Alih-alih berhenti untuk melepaskan penjepit, mengangkat, memutar, dan mengencangkan kembali rakitan seberat 200 kilogram di antara setiap lintasan las, tukang las menekan pedal kaki untuk mencapai orientasi yang diinginkan dalam hitungan detik. Selama 2.000 jam kerja dalam setahun, perbedaan ini menghasilkan sekitar 900 jam tambahan waktu busur per stasiun pengelasan—yang secara efektif menggandakan hasil tanpa menambah tenaga kerja.
2.2 Menghilangkan Penanganan Manual untuk Benda Kerja yang Lebih Berat
Reposisi manual pada fabrikasi berat menimbulkan inefisiensi dan risiko keselamatan. Sebuah rakitan dengan berat 150 kilogram mungkin memerlukan dua pekerja, sebuah derek jembatan, dan sepuluh menit untuk memutar 90 derajat di antara rangkaian pengelasan. Selama periode ini, busur las dipadamkan, lasan mendingin, dan prosedur memulai kembali harus memperhitungkan kontrol suhu interpass yang tepat.
Sebuah positioner pengelasan otomatis dengan kapasitas 500 kilogram dapat memutar benda kerja yang sama melalui sudut mana pun yang diperlukan dalam waktu kurang dari 30 detik, dikendalikan sepenuhnya oleh satu operator. Dampak ekonominya dapat diukur: dengan asumsi tarif tenaga kerja sebesar $45 per jam dan enam peristiwa reposisi per shift, pendekatan manual memerlukan biaya sekitar $45 untuk tenaga kerja saja untuk penanganannya—biaya yang berulang setiap hari di setiap sel pengelasan. Selama setahun dengan 240 hari kerja, satu positioner menghilangkan hampir $11.000 biaya tenaga kerja penanganan langsung sekaligus meningkatkan waktu busur.
2.3 Meningkatkan Kualitas Las Melalui Penempatan Sambungan yang Optimal
Pengelasan pada posisi datar secara konsisten menghasilkan kualitas las tertinggi dengan tingkat deposisi terbesar. Ketika sambungan diorientasikan rata, gravitasi membantu membentuk kolam las, sehingga memungkinkan penggunaan elektroda berdiameter lebih besar atau kecepatan pengumpanan kawat lebih tinggi tanpa risiko pemotongan, tumpang tindih, atau kurangnya fusi. Kode pengelasan struktural American Welding Society mengakui bahwa pengelasan posisi datar memungkinkan parameter masukan panas yang lebih tinggi dibandingkan dengan posisi vertikal atau overhead, sehingga menghasilkan penetrasi yang lebih dalam dan kecepatan perjalanan yang lebih cepat.
Sebuah positioner pengelasan otomatis membuat setiap sambungan menjadi sambungan dengan posisi datar. Pertimbangkan rakitan pipa-ke-flensa yang memerlukan pengelasan melingkar 360 derajat. Tanpa pengatur posisi, tukang las harus bergerak melalui posisi datar, vertikal, dan di atas kepala saat bergerak mengelilingi pipa. Dengan positioner, pipa berputar terus menerus sementara obor tetap pada posisi jam 12, menjaga kontrol genangan air secara optimal. Data pengujian dari fasilitas fabrikasi menunjukkan bahwa pendekatan ini meningkatkan laju pengendapan sebesar 30% hingga 50% untuk pengelasan pipa melingkar sekaligus mengurangi cacat las hingga 70%.
2.4 Meningkatkan Konsistensi dalam Pengelasan Produksi Berulang
Dalam lingkungan produksi di mana rakitan identik dilas berulang kali, konsistensi menjadi metrik kualitas utama. Seorang tukang las manual yang terampil pasti akan menimbulkan variasi halus dalam kecepatan gerak, sudut obor, dan pola tenunan dari satu bagian ke bagian berikutnya. Meskipun tukang las yang sangat berpengalaman dapat mempertahankan konsistensi yang luar biasa, variabilitas yang melekat pada penentuan posisi manual sepenuhnya menciptakan peluang terjadinya penyimpangan dimensional.
Sebuah positioner pengelasan otomatis dikombinasikan dengan kereta las mekanis atau bahkan obor yang dipandu secara manual mengurangi variabilitas ini secara signifikan. Positioner memberikan kecepatan rotasi dan orientasi yang sama untuk setiap bagian dalam satu batch. Ketika diatur untuk berputar pada 0,8 rpm untuk las fillet 12 milimeter, setiap rakitan menerima gerakan melingkar yang identik. Data dari catatan kendali mutu di bidang manufaktur alat berat menunjukkan bahwa penerapan pemosisian otomatis mengurangi penyimpangan toleransi dimensi las sebesar 40% hingga 55%, sehingga meminimalkan kebutuhan pelurusan atau pengerjaan ulang pasca-pengelasan.
2.5 Mengurangi Biaya Pengerjaan Ulang dan Limbah Material
Pengerjaan ulang merupakan salah satu biaya tersembunyi yang paling signifikan dalam operasi pengelasan. Melepaskan lasan yang rusak, menyiapkan kembali sambungan, dan mengelas ulang dapat memakan waktu tiga hingga lima kali lipat tenaga kerja dan bahan dari lasan asli. Data industri yang dikumpulkan oleh program perluasan manufaktur Institut Standar dan Teknologi Nasional menunjukkan bahwa biaya pengerjaan ulang dan pembuangan di bengkel fabrikasi tanpa peralatan penentuan posisi yang memadai dapat melebihi 8% dari total biaya produksi.
Dengan memungkinkan pengelasan posisi datar yang konsisten dengan manipulasi obor yang tepat, dan positioner pengelasan otomatis langsung mengatasi akar penyebab cacat umum. Porositas yang disebabkan oleh sudut obor yang tidak tepat, kurangnya fusi akibat akses sambungan yang buruk, dan profil manik yang tidak teratur akibat pengelasan posisi berkurang secara signifikan. Toko-toko yang mengintegrasikan pemosisian otomatis ke dalam alur kerja mereka biasanya melaporkan pengurangan tingkat pengerjaan ulang dari kisaran 6% hingga 8% hingga di bawah 2%, sehingga memberikan penghematan langsung pada tenaga kerja, gas pelindung, logam pengisi, dan bahan habis pakai penggilingan.
2.6 Meningkatkan Keselamatan Operator dan Mengurangi Kelelahan
Pengelasan dalam posisi yang tidak tepat—di atas kepala, vertikal, atau sempit—menimbulkan tekanan fisik yang signifikan pada operator. Gangguan muskuloskeletal merupakan penyebab cedera waktu hilang yang tidak proporsional di kalangan tukang las, dengan Biro Statistik Tenaga Kerja AS melaporkan tingkat kejadian 30% di atas rata-rata manufaktur untuk pekerjaan yang berhubungan dengan pengelasan. Pengangkatan dan penempatan kembali pengelasan berat secara manual menambah risiko ini.
Sebuah positioner pengelasan otomatis memungkinkan operator bekerja dalam posisi yang nyaman, duduk atau berdiri setinggi pinggang, dengan sambungan las ditampilkan rata dan mudah diakses. Peningkatan ergonomis ini mengurangi kelelahan, menurunkan risiko cedera, dan memungkinkan periode kerja efektif yang lebih lama. Seorang tukang las yang sebelumnya sering membutuhkan istirahat untuk beristirahat dari pekerjaan overhead dapat mempertahankan produksi yang konsisten sepanjang shift. Peningkatan produktivitas yang dihasilkan sangat berarti: pengurangan 15% dalam perlambatan terkait kelelahan selama shift delapan jam menambah sekitar 45 menit waktu produktif pengelasan setiap hari.
3. Penerapan Utama di Seluruh Sektor Industri
Fleksibilitas dari positioner pengelasan otomatiss menjadikannya sangat diperlukan di berbagai industri manufaktur dan fabrikasi. Tabel berikut menggambarkan penerapan umum dan manfaat efisiensi spesifik yang direalisasikan di setiap sektor.
| Sektor Industri | Aplikasi Khas | Perolehan Efisiensi Utama |
|---|---|---|
| Manufaktur Alat Berat | Rakitan boom dan lengan excavator | Pengurangan 50% dalam waktu penanganan untuk pengelasan 500 kg |
| Fabrikasi Bejana Tekan | Jahitan memanjang dan melingkar pada cangkang | Peningkatan laju pengendapan sebesar 40% dengan posisi SAW datar |
| Fabrikasi Spool Pipa | Las flensa-ke-pipa dan pipa-ke-fitting | Penurunan tingkat cacat las pada sambungan melingkar sebesar 60%. |
| Produksi Komponen Otomotif | Rumah gandar dan subrakitan suspensi | Waktu siklus dikurangi dari 12 menit menjadi 7 menit per bagian |
| Manufaktur Menara Sebuahgin | Pengelasan internal dan eksternal bagian menara | Faktor operator meningkat dari 22% menjadi 55% |
Tabel 1: Peningkatan efisiensi dicapai melalui integrasi positioner pengelasan otomatis di seluruh sektor industri utama, berdasarkan data studi kasus yang dipublikasikan dari asosiasi industri fabrikasi dan produsen peralatan.
4. Membandingkan Pemosisian Manual dengan Pemosisian Otomatis: Sebuahalisis Kuantitatif
Memahami perbedaan nyata antara penentuan posisi manual dan otomatis memerlukan pemeriksaan metrik kinerja utama secara berdampingan. Perbandingan di bawah ini menyoroti mengapa toko-toko yang melakukan transisi biasanya memperoleh laba atas investasi dalam waktu 12 hingga 18 bulan.
| Metrik Kinerja | Penentuan Posisi Manual | Positioner Pengelasan Otomatis |
|---|---|---|
| Faktor Operator (Waktu Arc-On) | 15% hingga 25% | 45% hingga 65% |
| Waktu Reposisi per Acara (bagian 150 kg) | 8 hingga 15 menit | 15 hingga 30 detik |
| Tingkat Cacat Las | 6% hingga 8% dari lasan | 1% hingga 2% dari lasan |
| Tingkat Deposisi (FCAW, setara posisi datar) | 2,5 hingga 3,5 kg per jam | 4,5 hingga 6,5 kg per jam |
| Personil Dibutuhkan untuk Perakitan Berat | 2 hingga 3 pekerja | 1 pekerja |
| Sebuahnual Rework Cost (per welding station) | $8.000 hingga $15.000 | $1.500 hingga $3.500 |
Tabel 2: Analisis perbandingan metrik kinerja pemosisian manual versus pengatur posisi pengelasan otomatis. Data berasal dari tolok ukur industri yang dikumpulkan oleh program kemitraan penyuluhan manufaktur dan referensi teknik pengelasan, berdasarkan operasi fabrikasi skala menengah.
5. Jenis Positioner Pengelasan Otomatis dan Kriteria Pemilihannya
Memilih konfigurasi yang benar positioner pengelasan otomatis berdampak langsung pada peningkatan efisiensi yang dapat dicapai dalam aplikasi tertentu. Pasar menawarkan beberapa kategori berbeda, masing-masing dioptimalkan untuk geometri benda kerja dan persyaratan produksi tertentu.
5.1 Pemosisian Putar Sumbu Tunggal
Unit sumbu tunggal memberikan rotasi di sekitar sumbu vertikal atau horizontal dan mewakili titik masuk yang paling umum dan ekonomis ke dalam penentuan posisi otomatis. Meja putar sumbu horizontal dengan kapasitas 300 kilogram dan diameter pelat muka 600 milimeter merupakan tipikal untuk pekerjaan fabrikasi umum. Sistem ini unggul dalam pengelasan pipa melingkar, fabrikasi bejana silinder, dan aplikasi apa pun yang memerlukan rotasi terus menerus pada kecepatan terkendali. Harga untuk positioner sumbu tunggal tingkat industri yang cocok untuk lingkungan produksi umumnya berkisar antara $6.000 hingga $25.000 tergantung pada kapasitas beban dan kecanggihan kontrol.
5.2 Positioner Miringkan dan Putar Dua Sumbu
Sistem dua sumbu menambahkan mekanisme kemiringan pada meja putar, memungkinkan penentuan posisi sudut majemuk. Operator dapat memiringkan benda kerja 45 derajat dan kemudian memutarnya, sehingga menghasilkan sambungan las fillet dalam posisi datar, apa pun geometri bagian tersebut. Positioner ini menangani fabrikasi struktural yang kompleks—braket, rangka, dan rakitan multi-segi—di mana sumbu rotasi tunggal tidak dapat mencapai orientasi sambungan optimal untuk setiap pengelasan. Kapasitas beban berkisar dari 100 kilogram untuk unit bench-top hingga lebih dari 10.000 kilogram untuk sel fabrikasi berat. Sumbu tambahan biasanya menambah 40% hingga 60% biaya peralatan dibandingkan dengan model sumbu tunggal dengan peringkat beban setara.
5.3 Konfigurasi Headstock-Tailstock
Untuk benda kerja yang panjang dan berat seperti poros turbin, gulungan pipa berdiameter besar, dan kolom struktural, pengaturan headstock-tailstock memberikan dukungan pada kedua ujungnya saat memutar rakitan. Headstock berisi motor penggerak dan kontrol, sedangkan tailstock memberikan dukungan putaran bebas yang dapat disesuaikan. Konfigurasi tipikal untuk fabrikasi struktural dapat menangani benda kerja dengan panjang hingga 4 meter dan berat 2.000 kilogram, berputar dengan kecepatan 0,05 hingga 5 rpm. Sistem ini sangat efektif untuk pengelasan pengaku memanjang dan aplikasi jahitan panjang di mana kecepatan putaran yang konsisten sangat penting untuk kualitas las yang seragam.
6. Integrasi dengan Sistem Pengelasan Robotik dan Mekanis
Sebuah positioner pengelasan otomatis berfungsi sebagai teknologi pendukung yang penting untuk sel pengelasan robotik. Lengan robot, meskipun fleksibel, tidak dapat mengelas apa yang tidak dapat dijangkaunya. Dengan memasang positioner sebagai sumbu eksternal di bawah kendali terkoordinasi, robot memperoleh kemampuan untuk mempertahankan orientasi obor yang optimal saat benda kerja berputar, sehingga secara efektif melipatgandakan cakupan kerja dan konfigurasi sambungan yang dapat diakses.
Dalam sel robot terkoordinasi, pengatur posisi dan robot berkomunikasi melalui pengontrol bersama. Program robot menentukan sudut pengatur posisi dan kecepatan putaran yang disinkronkan dengan gerakan obor. Untuk pengelasan melingkar pada siku pipa, positioner memutar bagian tersebut sementara robot menjalankan pola tenun minimal, mencapai tingkat pengendapan 6 hingga 8 kilogram per jam dengan profil manik yang konsisten. Data manufaktur dari integrator otomasi industri menunjukkan bahwa sistem robot positioner terkoordinasi mencapai peringkat efektivitas peralatan secara keseluruhan 25% hingga 35% lebih tinggi dibandingkan sel robot meja tetap, terutama karena berkurangnya waktu idle selama reposisi komponen.
Konfigurasi semi-otomatis juga mendapat manfaat. Traktor las busur terendam mekanis yang dipasang di atas positioner berputar dapat menyimpan logam las dengan kecepatan melebihi 15 kilogram per jam untuk fabrikasi bejana bertekanan dinding berat. Kombinasi rotasi terus menerus dan jarak standoff yang konsisten menghasilkan las berkualitas radiografi dalam sekali lintasan pada material dengan ketebalan hingga 50 milimeter.
7. Pertanyaan Yang Sering Diajukan Tentang Positioner Pengelasan Otomatis
7.1 Berapa ukuran positioner pengelasan otomatis yang saya perlukan untuk toko saya?
Ukuran yang sesuai terutama bergantung pada berat dan dimensi benda kerja maksimum yang biasa Anda tangani. Pilih positioner dengan kapasitas beban minimal 25% di atas benda kerja terberat yang Anda perkirakan untuk memperhitungkan beban dinamis yang dikenakan selama akselerasi dan deselerasi. Untuk rakitan struktural pengelasan bengkel fabrikasi dengan berat rata-rata 200 kilogram dengan komponen sesekali 350 kilogram, positioner dua sumbu berkapasitas 500 kilogram memberikan margin keamanan yang cukup. Pertimbangkan juga jarak pusat gravitasi dari pelat muka—nilai 500 kilogram pada jarak 150 milimeter dari pelat muka dapat berkurang menjadi 250 kilogram pada jarak 300 milimeter karena peningkatan momen lentur.
7.2 Berapa lama waktu yang dibutuhkan untuk melihat laba atas investasi?
Sebagian besar toko fabrikasi mencapai pengembalian dalam waktu 12 hingga 18 bulan berdasarkan peningkatan efisiensi tenaga kerja saja. Positioner senilai $20.000 yang menghilangkan 10 jam waktu penanganan non-produktif per minggu dengan tarif tenaga kerja $45 per jam menghemat sekitar $23.400 per tahun dalam tenaga kerja langsung. Ketika memperhitungkan pengurangan biaya pengerjaan ulang, penggunaan bahan habis pakai yang lebih rendah karena peningkatan efisiensi deposisi, dan penurunan klaim kompensasi pekerja karena perbaikan ergonomis, keuntungan finansial sering kali meningkat hingga di bawah 10 bulan. Pabrik yang memproduksi pekerjaan dengan campuran tinggi dan volume rendah biasanya mendapatkan pengembalian yang lebih cepat dibandingkan dengan pabrik yang sederhana dan berulang-ulang yang memerlukan reposisi minimal.
7.3 Dapatkah pengatur posisi pengelasan digunakan pada semua proses pengelasan?
Positioner pengelasan otomatis kompatibel dengan semua proses pengelasan busur utama termasuk pengelasan busur logam gas, pengelasan busur berinti fluks, pengelasan busur tungsten gas, pengelasan busur terendam, dan pengelasan busur plasma. Pertimbangan utamanya adalah memastikan sistem grounding positioner menangani arus pengelasan tanpa menyebabkan kerusakan bearing. Positioner berkualitas tinggi dilengkapi sikat pembumian atau cincin selip yang dirancang untuk arus pengelasan maksimum yang diantisipasi, biasanya 400 hingga 600 ampere untuk aplikasi fabrikasi berat. Untuk pengelasan busur terendam pada arus melebihi 800 ampere, pastikan bahwa pabrikan menentukan kapasitas hantar arus yang sesuai untuk tanah putar.
7.4 Apakah pengatur posisi otomatis cocok untuk bengkel fabrikasi kecil?
Toko-toko kecil dengan sedikitnya tiga sampai lima tukang las dapat membenarkan investasi tersebut ketika mereka secara teratur menangani perakitan yang memerlukan beberapa perubahan posisi. Positioner sumbu tunggal bench-top dengan kapasitas 100 kilogram mulai dari $3.500, mewakili titik masuk yang dapat diakses. Sebuah bengkel fabrikasi struktural kecil yang mengelas komponen peralatan pertanian biasanya dapat mengamortisasi biaya ini dalam tahun pertama melalui peningkatan hasil. Peningkatan efisiensi paling terasa ketika positioner didedikasikan untuk rangkaian produk tertentu, bukan digunakan secara terputus-putus di berbagai jenis pekerjaan.
7.5 Bagaimana positioner pengelasan otomatis dibandingkan dengan penggunaan cobot untuk pengelasan skala kecil?
A pengatur posisi pengelasan dan robot kolaboratif memiliki peran yang saling melengkapi namun berbeda. Positioner meningkatkan produktivitas tukang las manusia dengan menampilkan benda kerja secara optimal; tukang las memegang kendali penuh atas manipulasi obor dan keputusan kualitas las. Cobot mengotomatiskan manipulasi obor itu sendiri, mengikuti jalur yang diprogram. Untuk pekerjaan skala kecil dengan variabilitas tinggi di mana parameter pengelasan sering berubah, tukang las terampil yang menggunakan positioner sering kali mengungguli cobot dalam hal kecepatan dan kualitas karena penilaian manusia langsung beradaptasi dengan variasi penyesuaian. Untuk produksi rakitan yang konsisten secara berulang, kombinasi positioner-cobot menawarkan throughput tertinggi. Profil investasinya sangat berbeda: positioner kualitas berharga $5.000 hingga $30.000, sedangkan sistem pengelasan cobot lengkap biasanya dimulai di atas $50.000.
8. Nilai Strategis Selain Keuntungan Efisiensi Langsung
Di luar peningkatan terukur dalam waktu busur dan tingkat pengendapan, sebuah positioner pengelasan otomatis memberikan manfaat strategis yang memperkuat posisi kompetitif bisnis fabrikasi. Bengkel yang dilengkapi dengan kemampuan pemosisian yang memadai dapat memberikan penawaran yang lebih kompetitif pada rakitan yang kompleks karena biaya produksi aktualnya selaras dengan efisiensi pengelasan posisi datar yang dimungkinkan oleh positioner. Pabrikator yang mengajukan penawaran pada kontrak kerangka struktural dengan harga tenaga kerja sebesar $4.000 berdasarkan asumsi penentuan posisi manual mungkin menemukan biaya sebenarnya mencapai $5.200 karena ketidakefisienan penanganan. Kontrak yang sama diperkirakan dengan asumsi penentuan posisi otomatis sebesar $3.200 dalam tenaga kerja yang lebih akurat mencerminkan biaya produksi yang dapat dicapai sekaligus memberikan tawaran yang lebih kuat.
Pengembangan tenaga kerja juga mendapat manfaat. Tukang las yang terampil semakin banyak mencari perusahaan yang berinvestasi pada peralatan yang mengurangi ketegangan fisik dan meningkatkan produktivitas. Sel pengelasan yang dilengkapi positioner menandakan operasi profesional dan sadar akan keselamatan, membantu rekrutmen dan retensi di pasar tenaga kerja di mana pasokan profesional pengelasan yang berkualifikasi masih sangat terbatas.
Dokumentasi kualitas dan ketertelusuran juga meningkat. Banyak pengontrol positioner modern mencatat kecepatan rotasi, jumlah siklus, dan masukan operator, menyediakan data untuk verifikasi proses dan inisiatif perbaikan berkelanjutan. Dalam industri yang memerlukan dokumentasi kualitas yang ketat—fabrikasi bejana tekan berdasarkan kode ASME, pengelasan struktural berdasarkan AWS D1.1, atau spesifikasi militer—pengambilan data otomatis ini mengurangi beban administratif pencatatan manual sekaligus meningkatkan kesiapan audit.
9. Kesimpulan: Positioning untuk Pengelasan Produktif
Sebuah positioner pengelasan otomatis mewakili salah satu investasi paling hemat biaya yang dapat dilakukan untuk meningkatkan operasi fabrikasi efisiensi pengelasan . Dengan mengubah setiap pengelasan menjadi sambungan yang diposisikan secara optimal, perangkat ini meningkatkan waktu penyalaan busur dari 15% menjadi lebih dari 50%, mengurangi biaya pengerjaan ulang sebesar 60% atau lebih, dan menciptakan lingkungan kerja yang lebih aman dan ergonomis. Teknologi ini berskala mulai dari unit bench-top kompak untuk bengkel kecil hingga sistem multi-sumbu dan multi-ton untuk fabrikasi industri berat, memastikan penerapan di seluruh spektrum manufaktur intensif pengelasan.
Data yang mendukung klaim efisiensi ini konsisten dan meyakinkan: peningkatan faktor operator sebesar 40% hingga 60%, peningkatan tingkat pengendapan sebesar 30% hingga 50%, dan pengurangan tingkat kerusakan yang membiayai peralatan dalam waktu beberapa bulan melalui penghematan pengerjaan ulang saja. Bagi setiap manajer fabrikasi yang mengevaluasi investasi peralatan modal, pertanyaannya bukanlah apakah suatu positioner pengelasan otomatis dapat meningkatkan efisiensi, melainkan seberapa cepat perbaikan tersebut akan terwujud dalam lingkungan produksi spesifiknya.