Pengelasan MIG paling efektif ketika empat kondisi sejajar pada saat yang sama: logam dasar bersih dan kering, ketebalan dinding kira-kira antara 3 mm dan 12 mm, busur terlindung dari udara yang bergerak, dan sambungan dilas dalam posisi datar atau horizontal — atau diputar agar tetap di sana. Hapus salah satu dari kondisi tersebut dan prosesnya akan tetap berjalan, namun secara diam-diam tidak lagi menjadi pilihan tercepat, terbersih, dan paling ekonomis di lantai pabrik.
Pengelasan MIG, yang secara formal disebut pengelasan busur logam gas (GMAW), memasukkan elektroda kawat yang dapat dikonsumsi terus menerus melalui pistol sementara gas pelindung yang disuplai secara eksternal melindungi kolam cair. Karena kawat tidak pernah berhenti, tidak ada terak yang terkelupas dan tidak ada elektroda yang diganti setiap beberapa ratus milimeter, itulah sebabnya proses ini mendominasi pengelasan produksi setiap kali kondisi kerja bekerja sama.
Empat Kondisi Yang Menjadikan MIG Pilihan Terbaik
Setiap keputusan praktis tentang MIG — diameter kawat, campuran gas, arus listrik, perlengkapan — kembali ke empat kondisi struktural ini, dan semuanya layak untuk diperiksa sebelum prosedur pengelasan ditulis.
Logam bersih dan kering
Skala pabrik, minyak, cat dan kelembaban terbakar di dalam busur dan berubah menjadi porositas. Sepuluh menit dengan penggiling lebih murah daripada tiket pengerjaan ulang.
dinding 3 mm hingga 12 mm
Cukup tipis untuk melebur tanpa kemiringan, cukup tebal sehingga tingkat pengendapan terbayar dengan sendirinya. Di bawah 1,5 mm busur menjadi tidak stabil; di atas 12 mm Anda berada di wilayah bevel dan multi-lintasan.
Masih udara
Gas pelindung adalah mata rantai terlemah. Aliran silang yang tipis akan menghilangkan selubung gas dan meninggalkan porositas, tidak peduli seberapa bagus pengaturannya.
Posisi datar atau horizontal
Gravitasi bekerja dengan Anda dalam 1G dan 2G, jadi kecepatan gerak, penetrasi, dan tampilan manik semuanya mencapai puncaknya — atau Anda malah memutar benda kerja.
Segala sesuatu yang lain — induktansi, sudut perjalanan, jarak ujung kontak — adalah detail penyetelan yang dapat dikoreksi dengan bagan dan latihan sepuluh menit. Keempatnya bersifat struktural, dan tidak ada pengaturan mesin yang dapat menggantikan pengaturan mesin yang hilang.
Ketebalan dan Bahan: MIG Sweet Spot
Untuk baja karbon, MIG paling baik digunakan pada pelat dengan ukuran sekitar 3 mm hingga 12 mm, dan juga dapat menangani lembaran tipis di bawah 3 mm dengan sangat baik jika pemasangannya rapat dan logamnya bersih.
| Ketebalan bahan | Diameter kawat | Gas pelindung | Modus perpindahan |
|---|---|---|---|
| lembaran 1,0–3,0 mm | 0,8 mm (0,030 inci) | 75% Ar / 25% CO2 | Hubungan pendek |
| pelat 3,0–6,0 mm | 1,0 mm (0,035 inci) | 85% Ar / 15% CO2 | Hubungan pendek or spray |
| pelat 6,0–12,0 mm | 1,2 mm (0,045 inci) | 90% Ar / 10% CO2 | Semprotan atau semprotan berdenyut |
| 12 mm ke atas | 1,2–1,6 mm | 90% Ar / 10% CO2 | Semprotan berdenyut, sambungan miring, multi-lintasan |
Aluminium mengubah aturannya: memerlukan 100% argon, teknik dorong untuk memecah kulit oksida, dan spool gun atau obor dorong karena kawat terlalu lunak untuk dimasukkan melalui lapisan panjang. Baja tahan karat berada di antara keduanya dan biasanya memerlukan gas tri-campuran dengan helium atau sedikit tambahan CO2 untuk mengontrol fluiditas.
Kebersihan dan Perlengkapan: Tempat Sebagian Besar Masalah MIG Bermula
Sekitar sembilan dari sepuluh cacat MIG disebabkan oleh kontaminasi atau celah sambungan yang terlalu lebar untuk kawat yang digunakan — bukan karena mesin las.
Skala pabrik dan karat tidak hanya menempel di permukaan; mereka menyerap panas yang seharusnya melelehkan logam induk, sehingga penetrasi turun dan operator mengimbanginya dengan menaikkan tegangan. Minyak, cat, dan cairan pemotongan mendidih dalam bentuk busur dan mendorong gas keluar dari kolam, itulah sebabnya porositas hampir selalu muncul pada lintasan pertama komponen yang tidak pernah mengalami penurunan kadar lemak. Baja galvanis adalah kasus yang paling sulit: lapisan seng harus digerinda setidaknya 25 mm dari garis sambungan, dan bahkan asapnya memerlukan ekstraksi yang baik.
Fit-up sama pentingnya. Kawat padat berukuran 1,2 mm tidak dapat menjembatani celah akar 3 mm tanpa membakarnya, sehingga celah harus dibuat kira-kira sama dengan diameter kawat atau kurang pada sambungan pantat persegi. Jika toleransi fabrikasi tidak memungkinkan, jawabannya biasanya adalah backing strip atau perubahan proses daripada perubahan pengaturan.
Gas Pelindung, Aliran Udara, dan Realitas Luar Ruangan
MIG paling efektif di udara diam, dan gas pelindung adalah alasannya.
Aliran campuran argon dengan kecepatan 12–20 l/mnt (25–40 cfh) dapat dihilangkan dengan aliran udara silang yang hanya berkecepatan 8–10 km/jam, yang kira-kira setara dengan kecepatan angin melalui pintu toko yang terbuka. Mengubah laju aliran lebih tinggi dari sekitar 20 l/mnt jarang menyelesaikan masalah; aliran menjadi turbulen, mulai memasukkan udara atmosfer dan porositasnya menjadi lebih buruk, bukannya lebih baik. Layar, tirai, dan penutup sementara menyelesaikannya di bengkel.
Di lokasi, jawaban jujurnya adalah bahwa MIG kawat padat kalah dengan kawat berinti fluks berpelindung gas (FCAW-G), yang mentolerir angin jauh lebih baik karena inti terak dan fluks membantu melindungi kolam. Itulah sebabnya pengelasan struktural luar ruangan dan pekerjaan perbaikan lapangan jarang dilakukan pada kawat padat.
Posisi dan Rotasi: Menjaga Busur Tetap Rata
MIG memberikan tingkat deposisi tertinggi dan butiran terbersih pada posisi datar (1G/1F) dan horizontal (2G/2F), karena gravitasi menahan kolam cair di tempat yang diinginkan operator.
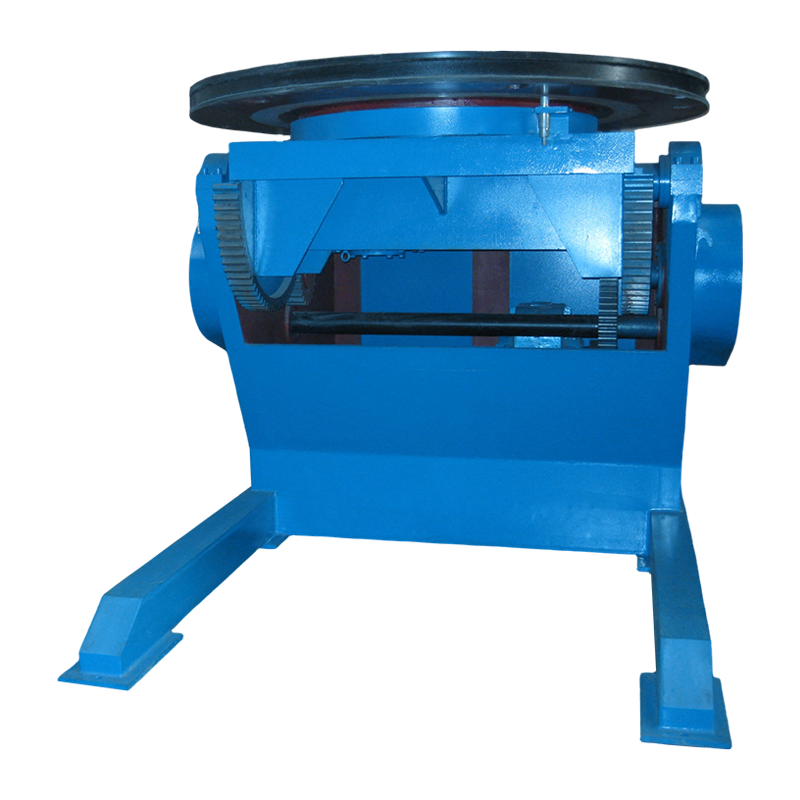
Dalam produksi, benda kerja biasanya diputar, bukan obor. Rotator las memutar gulungan silinder, bejana, atau pipa pada kecepatan permukaan yang terkendali sehingga busur tetap berada pada posisi datar secara permanen, yang mengubah pekerjaan yang lambat dan bergantung pada posisi menjadi pekerjaan yang dapat diulang. Untuk lapisan yang panjang, unit dengan anti-drift atau gerakan orbital bertenaga menjaga kapal agar tidak merayap secara aksial saat berputar, sehingga lapisan tersebut tidak berputar.
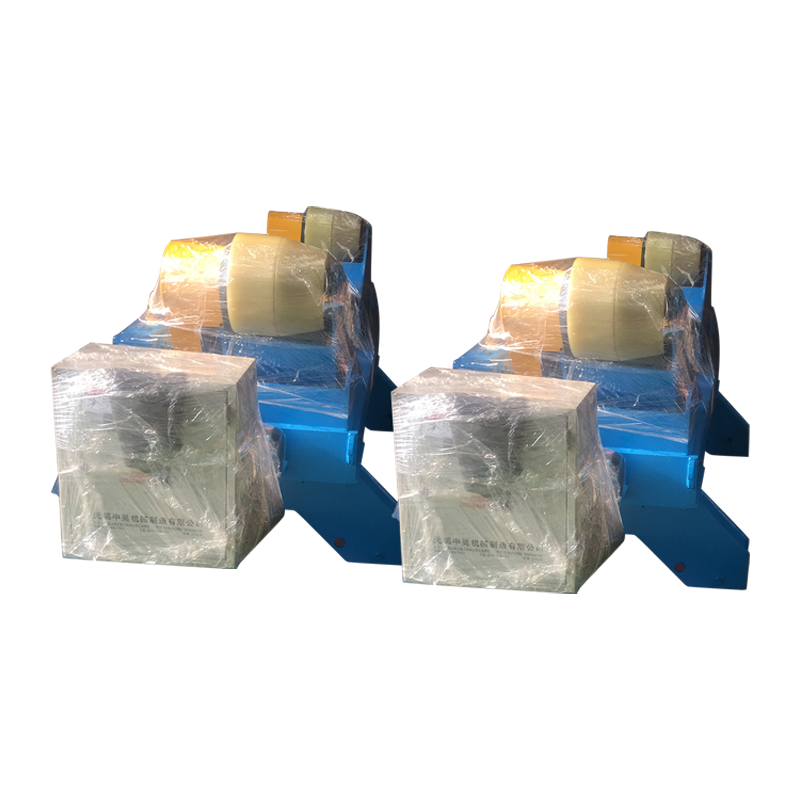
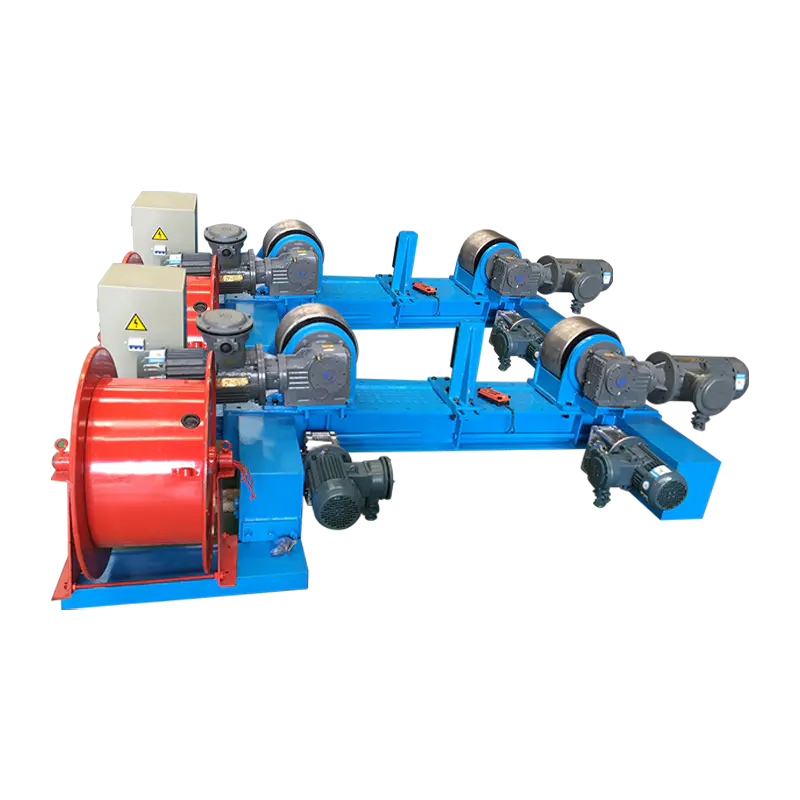 Rotator Las 20T yang Dapat Disesuaikan dengan Gerakan Orbital Listrik dan Anti-Drift Rotator las listrik untuk silinder besar, menggunakan anti-drift dan penggerak motor ganda untuk menjaga jahitan melingkar tetap stabil dan dapat diulang. Lihat Produk →
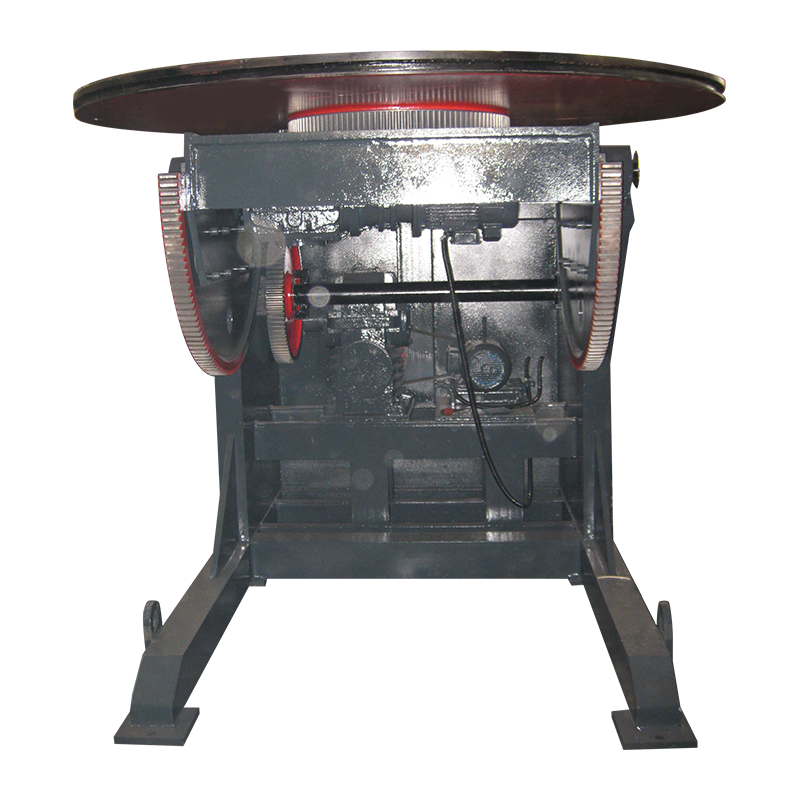
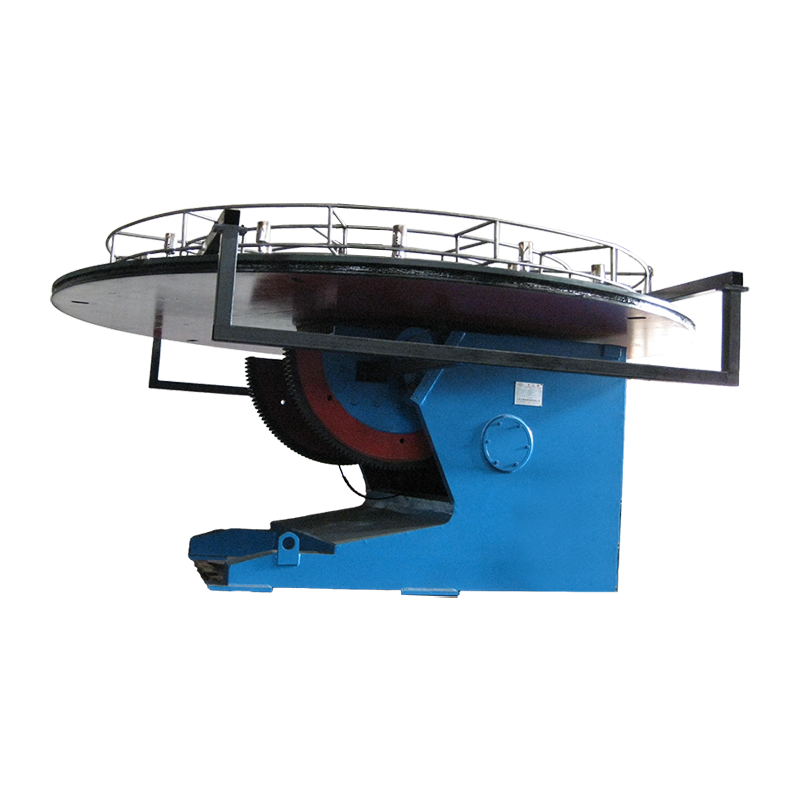
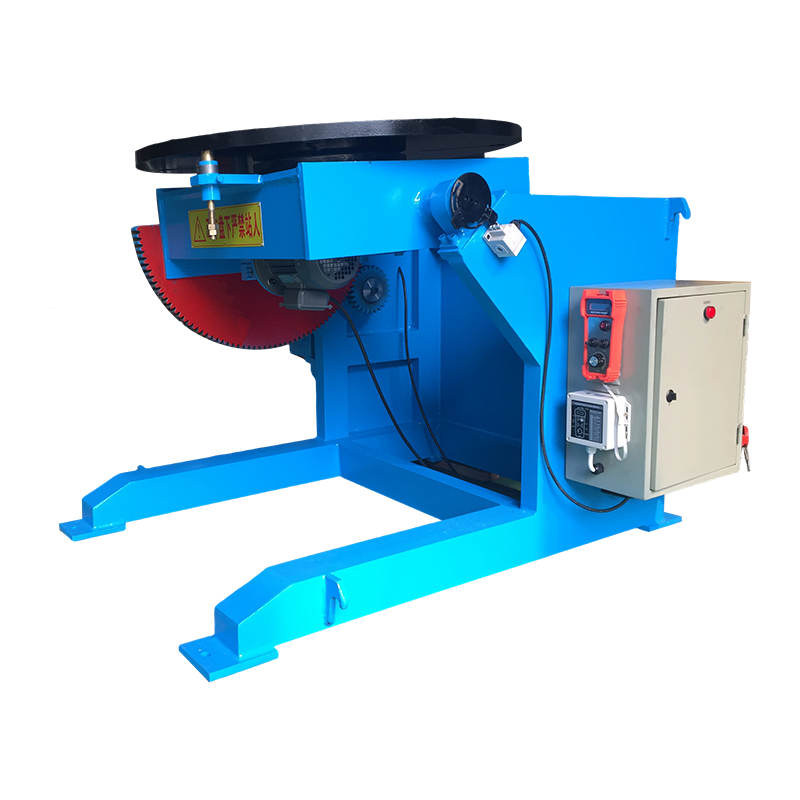
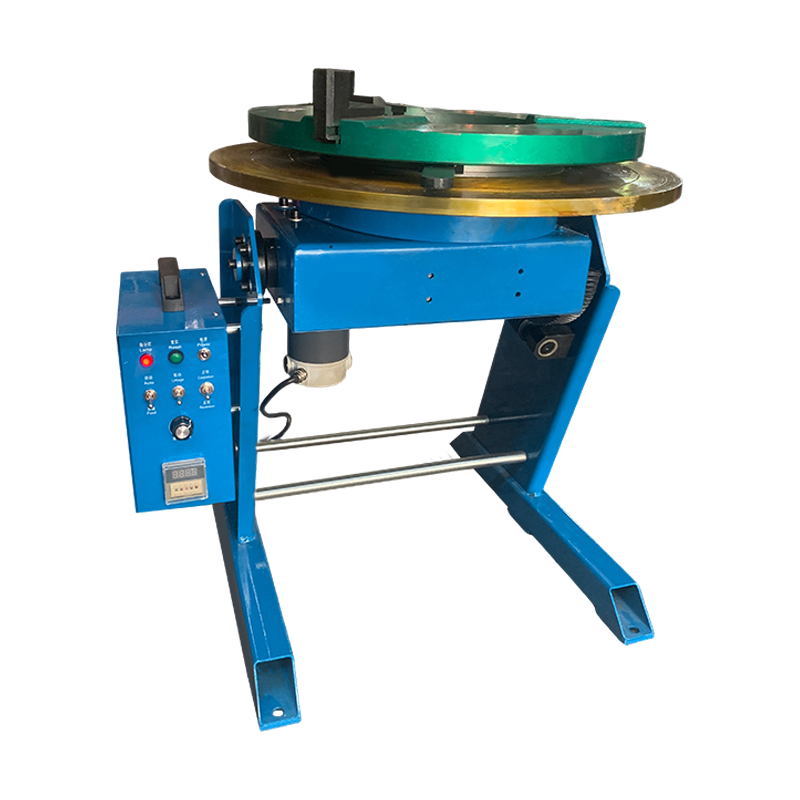
Bagian yang tidak dapat diputar seperti silinder — braket, rangka, rumah pompa, badan katup — ditangani pada a positioner pengelasan atau meja putar , yang memiringkan dan memutar benda sehingga sambungannya ditampilkan secara horizontal. Aturan yang sama berlaku: perlengkapan, bukan pergelangan tangan tukang las, yang menentukan apakah pengelasan dilakukan dalam bidang datar.
Daftar Periksa Pra-Mulai yang Menyelesaikan Sebagian Besar Keluhan MIG
Sebelum menyalahkan mesin, kerjakan daftar ini secara berurutan — di sebagian besar toko, kesalahan ditemukan pada lima item pertama.
- Konfirmasikan polaritas elektroda positif (DCEP) untuk kawat padat pada baja.
- Atur jarak kontak-ujung-ke-kerja pada 10–15 mm; penonjolan yang lebih panjang akan menurunkan arus listrik dan penetrasi.
- Atur aliran gas pada 12–20 l/mnt dan periksa regulator dengan pelatuk ditahan, bukan dalam keadaan diam.
- Cocokkan kecepatan dan tegangan umpan kawat satu sama lain; busurnya akan terdengar seperti daging yang digoreng dengan mantap, tidak berderak atau bersenandung.
- Periksa tegangan gulungan penggerak dan kondisi liner — sarang burung adalah masalah umpan, bukan masalah busur.
- Jepit bagian belakang benda kerja di dekat sambungan, bukan pada rel rangka yang dicat.
- Untuk lembaran tipis, gunakan sudut dorong 5–15 derajat dan induktansi sedikit lebih tinggi untuk melunakkan transfer hubung singkat.
- Untuk pelat yang lebih berat, tarik pistol dan tingkatkan kecepatan gerak hingga jari-jari kaki benar-benar basah.
Ketika MIG Adalah Jawaban yang Salah
MIG jarang sekali merupakan proses yang buruk, namun dalam beberapa situasi, proses lain akan mendapatkan tempatnya – dan berpura-pura sebaliknya memerlukan biaya.
| Proses | Paling cocok untuk | Ketebalan praktis | Toleransi angin |
|---|---|---|---|
| MIG / GMAW (kabel padat, gas) | Pekerjaan bengkel bersih, lembaran dan pelat sedang, tingkat produksi tinggi | 1–12mm | Buruk |
| Inti fluks / FCAW-G | Pekerjaan di lokasi dan di luar ruangan, bagian yang lebih tebal, sambungan struktural | 6–25 mm | Bagus |
| Tongkat / SMAW | Logam berkarat, kotor atau basah, perbaikan, ruang terbatas | 3–20mm | Luar biasa |
| TIG/GTAW | Bagian tipis, root pass, tahan karat dan aluminium yang mengutamakan penampilan | 0,5–6mm | Buruk |
Dua pengecualian lebih lanjut patut disebutkan. Bagian yang sangat tebal — jauh melebihi 25 mm — biasanya lebih cepat dengan pekerjaan multi-lintasan busur terendam atau inti fluks. Dan pengelasan yang sangat pendek pada posisi yang tidak tepat, di mana biaya pemasangan perlengkapan lebih mahal daripada pengelasan itu sendiri, sering kali dilakukan lebih cepat dengan elektroda tongkat.
Dimana MIG Membayar Paling Banyak dalam Produksi
Tangki, bejana tekan, gulungan pipa, bagian menara angin, dan balok-H adalah lingkungan di mana pengelasan MIG paling efektif pada skala industri, karena semuanya dapat diputar.
Pada bejana atau gulungan pipa, pekerjaan dilakukan pada roller bertenaga, pistol dipegang pada sudut tetap, dan mesin melakukan pergerakan. Logika yang sama mendorong produksi menara dan monopile, di mana lapisan memanjang dan melingkar dilas dengan cangkang berputar di bawah kolom dan boom. Dalam fabrikasi tangki dan pipa, perpaduan rotasi dengan sudut obor yang konstan inilah yang mengubah MIG dari proses manual yang cepat menjadi proses yang benar-benar dapat diulang — efek praktisnya dibahas secara lebih rinci dalam tinjauan ini bagaimana rotator las mengubah tangki logam dan pembuatan pipa .
Benda kerja yang berat dan janggal biasanya ditangani dengan positioner, dan cangkang besar yang harus disejajarkan sebelum pengelasan mendapat manfaat dari rotator penyesuaian dengan pengangkatan hidraulik dan dorongan horizontal, yang menghilangkan waktu derek dari langkah penyelarasan.
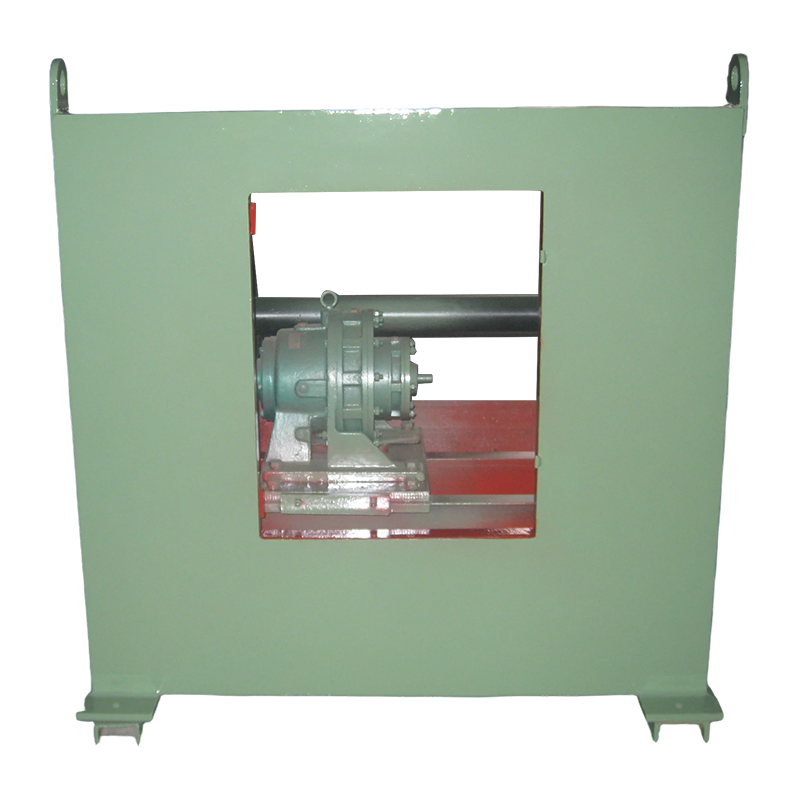 Positioner Pengelasan Konvensional 3T untuk Benda Kerja Tugas Berat Memiringkan dan memutar meja putar untuk benda kerja hingga 3000 kg, membantu menjaga pengelasan tetap rata selama bejana tekan, pipa, dan fabrikasi struktur. Lihat Produk →
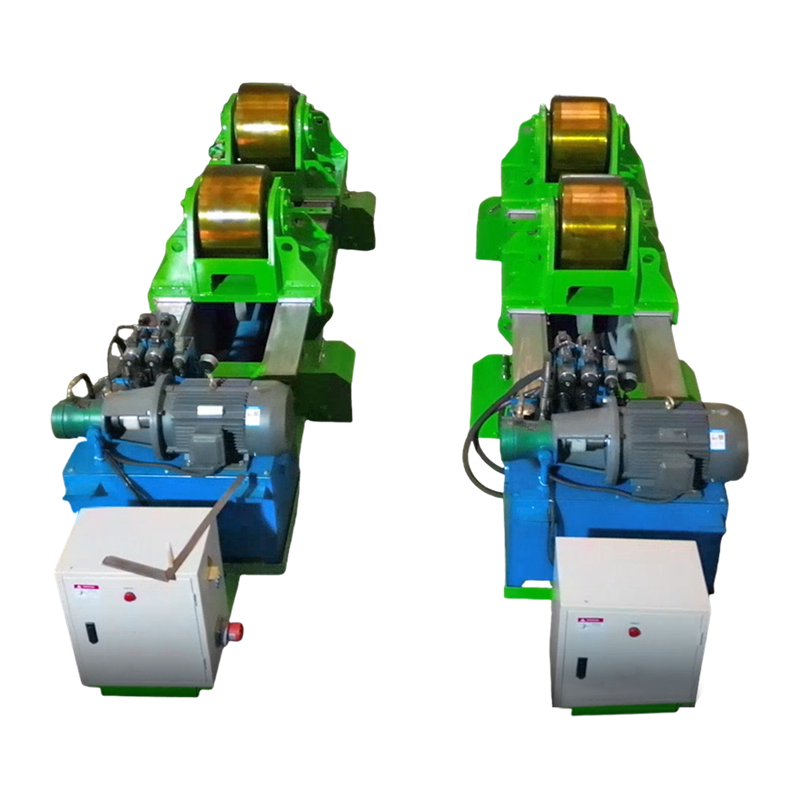 Rotator Pengelasan Fit-Up 80T dengan Dorongan Horisontal Hidraulik Rotator penyesuaian hidraulik untuk cangkang silinder besar, dengan dasar roller yang dapat disesuaikan dan dorongan horizontal untuk mendukung perakitan pengelasan yang presisi. Lihat Produk →
Benang merah dalam semua kasus ini adalah konstan: busur tetap pada posisi datar, kecepatan gerak diatur oleh penggerak, bukan dengan tangan, dan operator memusatkan perhatiannya pada busur, bukan melawan gravitasi.
Pertanyaan yang Sering Diajukan
Bisakah pengelasan MIG digunakan di luar ruangan?
Tidak dengan kawat padat dan gas pelindung pada laju aliran normal. Angin dengan kecepatan di atas sekitar 8–10 km/jam memecah selubung gas, sehingga pekerjaan di luar ruangan biasanya beralih ke kawat berinti fluks berpelindung gas atau menunggu hingga selungkup berpelindung dibuat.
Berapa kisaran ketebalan ideal untuk MIG?
Untuk baja karbon, kira-kira 3 mm sampai 12 mm merupakan pilihan yang tepat, dengan lembaran yang diperkecil menjadi sekitar 1 mm juga dapat diterapkan pada transfer hubung singkat. Di atas 12 mm, sambungan memerlukan kemiringan dan beberapa lintasan, yang mengikis keunggulan kecepatan MIG.
Mengapa las MIG saya terlihat keropos?
Berdasarkan kemungkinannya: kontaminasi seperti minyak, kerak pabrik atau galvanisasi; aliran silang yang menghilangkan gas pelindung; terlalu banyak aliran gas menyebabkan turbulensi; atau pengatur longgar yang mengalirkan udara ke dalam saluran.
Apakah MIG bagus untuk pengelasan vertikal dan overhead?
Ini berfungsi, tetapi tidak lagi dalam kondisi terbaiknya. Vertikal ke atas memerlukan kecepatan pengumpanan kawat yang lebih rendah dan sedikit tenunan untuk mengontrol kolam, dan pengelasan di atas kepala mengurangi laju pengendapan dan kenyamanan operator, sehingga produktivitas biasanya turun sepertiga atau lebih.
Campuran gas manakah yang memberikan hasil MIG terbaik pada baja ringan?
Campuran 75–85% argon dengan keseimbangan CO2 mencakup sebagian besar pekerjaan: CO2 yang lebih tinggi meningkatkan penetrasi dan pembasahan pada pelat yang kotor, sementara argon yang lebih tinggi menghaluskan busur dan mengurangi percikan pada material tipis.
Sederhananya, pengelasan MIG paling efektif ketika logam bersih dengan ketebalan sedang dilas dalam posisi datar atau horizontal, di dalam ruangan, dengan pelindung gas yang stabil dan kecepatan pengumpanan kawat yang disesuaikan dengan tegangan. Dapatkan kondisi tersebut dengan benar dan prosesnya akan memberikan kecepatan, penetrasi, dan tampilan penuh; pasang benda kerja sehingga pekerjaan menjadi lancar, dan kondisi yang sama berlaku selama delapan jam per shift, bukan delapan menit.