Tipe Bersayap Rotator Pengelasan Penyelarasan Otomatis 10T
10T Self-Aligning Welding Rotator-Winged Type adalah mesin khusus untuk membantu pengelasan melingkar pada benda kerja berbentuk silinder besar (se...
See Details
Dalam lanskap manufaktur berat global, permintaan akan struktur logam yang besar, kuat, dan dibangun dengan sempurna selalu ada. Dari tangki penyimpanan besar yang menampung sumber daya penting hingga bejana tekan yang beroperasi dalam kondisi ekstrem, integritas produk ini bergantung pada satu proses penting: pengelasan. Selama beberapa dekade, pembuatan komponen-komponen ini sangat bergantung pada keterampilan dan stamina tukang las manual. Namun, seiring dengan meningkatnya standar industri untuk kualitas, keamanan, dan efisiensi, perubahan signifikan sedang terjadi. Semakin banyak perakit yang kini menggunakan solusi otomatis, dengan Manipulator Pengelasan/Kolom Pengelasan & Boom/Pusat Pengelasan/Pengelasan Otomatis sistem di garis depan transformasi ini. Artikel ini mengeksplorasi alasan di balik pergerakan industri ini, mempelajari fungsionalitas, manfaat, dan fitur yang dapat disesuaikan dari sistem canggih ini yang menetapkan tolok ukur baru dalam fabrikasi logam.
Sebelum memahami solusinya, penting untuk memahami tantangan pendekatan tradisional. Mengelas lapisan memanjang dan melingkar pada tangki berdiameter besar atau bejana bertekanan berdinding berat adalah tugas yang berat. Pengelasan manual, meskipun serbaguna, menghadirkan serangkaian rintangan signifikan dalam aplikasi berikut:
Kelelahan dan Inkonsistensi Operator: Seorang tukang las manual harus menjaga kestabilan tangan, kecepatan gerak yang konsisten, dan sudut obor yang tepat untuk waktu yang lama. Selama proses pengelasan yang memakan waktu berjam-jam, kelelahan fisik pasti akan terjadi. Kelelahan ini menyebabkan variasi pada manik las, yang dapat membahayakan integritas struktural dan kualitas estetika produk akhir. Inkonsistensi seperti lebar manik yang bervariasi, pemotongan yang terlalu rendah, atau kurangnya fusi adalah masalah umum yang berasal langsung dari faktor manusia.
Kondisi Kerja yang Sulit: Pengelasan struktur besar sering kali melibatkan posisi yang tidak nyaman dan berpotensi tidak aman. Tukang las mungkin diharuskan bekerja di ketinggian, di ruang terbatas, atau dalam posisi yang tidak tepat untuk mengakses jahitan. Hal ini tidak hanya meningkatkan risiko kecelakaan tetapi juga mempersulit fisik untuk menghasilkan las berkualitas tinggi secara konsisten.
Laju Produksi yang Lambat: Laju pengendapan dalam pengelasan manual dibatasi oleh apa yang dapat dikelola oleh satu operator dengan aman dan efektif. Untuk material tebal yang memerlukan beberapa kali pengelasan, prosesnya bisa sangat lambat, sehingga menimbulkan kemacetan dalam jadwal produksi dan memperpanjang jangka waktu proyek.
Kekurangan Tenaga Kerja Terampil: Industri pengelasan menghadapi kekurangan tenaga profesional terampil. Menemukan dan mempertahankan tukang las dengan keahlian khusus yang diperlukan untuk pekerjaan bertekanan tinggi dan berkualitas kode pada struktur besar merupakan tantangan berkelanjutan bagi banyak bengkel fabrikasi. Kelangkaan ini menaikkan biaya tenaga kerja dan dapat membatasi kapasitas produksi perusahaan.
Limbah Material Tinggi: Ketidakkonsistenan dalam proses pengelasan sering kali menyebabkan cacat. Memperbaiki cacat ini memerlukan penggilingan las yang buruk dan pengelasan ulang, yang memerlukan bahan pengisi tambahan, gas pelindung, dan waktu. Pengerjaan ulang ini menambah biaya yang signifikan pada proses produksi.
Untuk mengatasi tantangan ini, komunitas teknik mengembangkan Manipulator Pengelasan/Kolom Pengelasan & Boom/Pusat Pengelasan/sistem Pengelasan Otomatis. Pada intinya, peralatan ini merupakan lengan mekanis canggih yang dirancang untuk secara tepat memposisikan dan menggerakkan kepala pengelasan sepanjang jalur yang telah ditentukan. Sistem biasanya terdiri dari beberapa komponen utama:
Dengan mekanisasi pergerakan obor las, sistem ini menghilangkan elemen ketegangan fisik dan ketidakkonsistenan manusia. Hasilnya adalah proses pengelasan yang berulang, andal, dan berkualitas tinggi yang dapat beroperasi terus menerus dalam jangka waktu lama.
Efektivitas kolom pengelasan dan sistem boom terletak pada kemampuannya untuk melakukan tugas pengelasan tertentu dengan tingkat presisi yang tinggi. Informasi sumber menyoroti penerapannya yang luas dalam pengelasan lapisan memanjang dan melingkar dalam dan luar. Mari kita uraikan bagaimana hal ini dicapai.
Jahitan Longitudinal Pengelasan: Jahitan memanjang adalah las lurus dan linier yang membentang sepanjang struktur silinder atau datar. Untuk mengelas lapisan ini, benda kerja (misalnya pelat datar yang akan dibentuk menjadi silinder) diposisikan diam. Boom manipulator kemudian disejajarkan sejajar dengan jahitan. Kereta las bergerak di sepanjang boom dengan kecepatan yang dikontrol secara tepat, sementara kepala las menyimpan manik yang seragam dan konsisten. Operator dapat memantau proses dari jarak yang aman dan nyaman melalui liontin atau stasiun kendali.
Jahitan Melingkar Pengelasan: Jahitan melingkar (atau lingkar) adalah las melingkar yang menghubungkan dua bagian pipa atau bejana. Untuk operasi ini, kolom dan boom bekerja bersama dengan rotator las atau gulungan putar. Benda kerja berbentuk silinder ditempatkan pada rotator, yang memutarnya secara perlahan dan mantap. Boom diposisikan sedemikian rupa sehingga obor las dipasang pada titik yang benar relatif terhadap jahitan yang berputar. Saat rotator memutar benda kerja, obor las tetap diam, sehingga menghasilkan lasan melingkar sempurna. Sinkronisasi antara kecepatan putaran rotator dan parameter pengelasan adalah kunci untuk mencapai hasil berkualitas tinggi.
Kemampuan untuk menangani kedua jenis jahitan dengan presisi yang sama menjadikan Manipulator Pengelasan/Kolom Pengelasan & Boom/Pusat Pengelasan/sistem Pengelasan Otomatis menjadi aset yang sangat serbaguna di bengkel fabrikasi. Ini memberikan landasan yang andal untuk meningkatkan kualitas produk, karena pergerakan mekanis jauh lebih konsisten dibandingkan yang dapat dicapai secara manual. Pengulangan ini sangat penting untuk memenuhi peraturan dan standar industri yang ketat, seperti yang ditetapkan oleh American Society of Mechanical Engineers (ASME) untuk bejana tekan.
Salah satu keuntungan signifikan dari sistem kolom dan boom modern adalah kemampuan beradaptasinya. Produsen seperti WeldNice memahami bahwa aplikasi yang berbeda memiliki persyaratan yang unik. Oleh karena itu, mereka mendukung desain fungsi yang disesuaikan. Hal ini memungkinkan perakit untuk mengonfigurasi sistem yang secara tepat disesuaikan dengan kebutuhan produksi spesifik mereka. Mari jelajahi beberapa opsi lanjutan yang disebutkan dan manfaat praktisnya.
Untuk aplikasi yang mengutamakan kecepatan, misalnya dalam fabrikasi struktur berdinding tebal, Tandem Submerged Arc Welding (SAW) adalah pilihan yang tepat. Konfigurasi ini melibatkan dua kabel las yang dimasukkan melalui satu kepala las atau dua kepala las yang berjarak dekat. Kedua kabel diberi energi, baik dari sumber listrik yang sama atau dari dua sumber terpisah.
Cara Kerja: Kawat timah menciptakan kolam las primer, sedangkan kawat jejak mengikuti, menambahkan lebih banyak panas dan bahan pengisi ke genangan yang sama. Pengaturan ini secara signifikan meningkatkan tingkat deposisi dibandingkan dengan pengaturan kabel tunggal.
Manfaat Praktis: Keuntungan utama adalah peningkatan kecepatan pengelasan secara dramatis. Untuk pelat tebal yang mungkin memerlukan sepuluh lintasan dengan satu kawat, pengaturan tandem dapat menghasilkan pengelasan yang sama hanya dalam lima atau enam lintasan. Hal ini berarti pengurangan jam kerja, konsumsi energi yang lebih rendah, dan penyelesaian proyek yang lebih cepat. Ini adalah solusi efektif untuk lingkungan produksi tinggi di mana waktu merupakan faktor penting.
Saat mengelas material yang sangat tebal, metode tradisional memerlukan bevel alur V yang lebar. Ini berarti logam pengisi dalam jumlah besar harus ditimbun untuk mengisi sambungan, yang memakan waktu dan mahal. Pengelasan celah sempit adalah teknik khusus yang dirancang untuk mengatasi hal ini.
Cara Kerja: Alih-alih bevel lebar, dibuat alur sempit berbentuk U atau J. Celah sambungannya mungkin hanya selebar beberapa milimeter. Kepala las dan obor khusus digunakan untuk mengarahkan busur ke dasar alur sempit ini. Prosesnya sering kali melibatkan gerakan menenun atau berosilasi untuk memastikan dinding samping menyatu dengan benar.
Manfaat Praktis: Manfaatnya sangat besar. Dengan mengurangi volume sambungan, jumlah logam pengisi yang dibutuhkan dapat dikurangi sebesar 50% atau lebih. Hal ini menghasilkan penghematan biaya yang signifikan pada kawat las dan fluks. Selain itu, karena lebih sedikit panas yang dimasukkan ke dalam benda kerja secara keseluruhan, distorsi berkurang dan zona terkena panas (HAZ) lebih kecil, yang dapat bermanfaat bagi sifat mekanik material. Metode ini sangat cocok untuk bejana bertekanan berdinding tebal, reaktor, dan komponen tugas berat lainnya.
Selain proses pengelasan tertentu, serangkaian fitur lainnya dapat diintegrasikan untuk meningkatkan fungsionalitas dan kemudahan penggunaan sistem kolom dan boom.
Gerakan Orbital: Fitur ini memungkinkan kepala pengelasan bergerak dalam jalur melingkar atau orbital di sekitar titik tetap. Hal ini berguna untuk aplikasi seperti pengelasan sambungan pipa ke fitting atau sambungan kompleks lainnya di mana gerakan linier atau melingkar sederhana tidak cukup.
Rotasi Kolom: Beberapa sistem canggih menawarkan kolom berputar. Hal ini memungkinkan seluruh boom berayun di sekitar alasnya, memberikan akses ke berbagai sisi benda kerja yang besar atau kompleks tanpa harus mengubah posisi seluruh manipulator. Ini adalah fitur berharga untuk struktur stasioner berukuran besar seperti bagian lambung kapal atau rangka bangunan.
Motor Servo: Pilihan motor untuk menggerakkan gerakan boom dan kolom berdampak langsung pada presisi. Motor servo menawarkan kontrol tingkat tinggi terhadap posisi, kecepatan, dan torsi. Mereka memungkinkan penempatan kepala pengelasan yang sangat akurat dan dapat mempertahankan kecepatan konstan dalam kondisi beban yang bervariasi. Tingkat kontrol ini bermanfaat untuk aplikasi penting dan untuk integrasi dengan sistem pelacakan jahitan otomatis.
Unit Pelacakan Jahitan: Bahkan dengan pemasangan yang paling presisi, mungkin terdapat sedikit variasi pada posisi lapisan las karena distorsi termal atau toleransi produksi. Unit pelacak jahitan menggunakan sensor (seringkali berbasis laser) untuk menemukan lokasi sambungan sebenarnya secara real-time. Kemudian secara otomatis menyesuaikan posisi kepala las agar mengikuti jahitan dengan sempurna. Fitur ini sangat berharga untuk memastikan kualitas las yang konsisten dan mengurangi kebutuhan intervensi operator, terutama pada jahitan yang panjang atau melengkung.
Unit Daur Ulang Fluks: Dalam Pengelasan Busur Terendam (SAW), fluks granular digunakan untuk melindungi kolam las. Setelah pengelasan, fluks ini dapat dikumpulkan, dihancurkan, dan digunakan kembali. Unit daur ulang fluks mengotomatiskan proses ini, menyedot fluks bekas, menyaring kotoran dan terak, dan mengembalikan fluks bersih ke hopper untuk digunakan kembali. Hal ini mengurangi limbah material, menurunkan biaya pengoperasian, dan membantu menjaga lingkungan kerja yang lebih bersih.
Osilator: Osilator las adalah perangkat yang menyebabkan obor las melakukan gerakan menenun dari sisi ke sisi saat bergerak. Hal ini berguna untuk alur las yang lebih lebar, karena memastikan penyatuan dinding samping yang tepat dan dapat membantu mengontrol bentuk dan lebar manik las akhir. Kecepatan, lebar, dan waktu tinggal pola osilasi dapat diprogram secara tepat.
Strip Surface: Juga dikenal sebagai cladding, ini adalah proses yang digunakan untuk mengaplikasikan lapisan paduan tahan korosi atau tahan aus ke permukaan logam dasar yang lebih murah. Alih-alih kawat, potongan logam lebar (misalnya baja tahan karat) digunakan sebagai elektroda. Sistem kolom dan boom yang dilengkapi untuk permukaan strip dapat melapisi area yang luas, seperti bagian dalam bejana tekan, dengan cepat dan efisien, sehingga memberikan lapisan pelindung di tempat yang paling membutuhkannya.
Untuk menggambarkan dampak teknologi ini dengan lebih baik, pertimbangkan perbandingan berikut antara pendekatan manual tradisional dan proses otomatis menggunakan sistem kolom dan boom.
| Aspek | Pengelasan Manual | Pengelasan Otomatis dengan Kolom & Boom |
|---|---|---|
| Konsistensi & Pengulangan | Bervariasi berdasarkan keterampilan operator, kelelahan, dan kenyamanan. Rawan terhadap inkonsistensi dalam jangka panjang. | Sangat konsisten dan dapat diulang. Mesin mengikuti jalur dan parameter yang diprogram secara tepat selama durasi pengelasan. |
| Kelelahan Operator | Faktor yang signifikan, terutama untuk pengelasan yang panjang atau pada posisi yang janggal. Secara langsung berdampak pada kualitas dan produktivitas. | Peran operator bergeser dari melakukan pengelasan secara fisik menjadi memantau dan mengendalikan proses. Kelelahan fisik tidak lagi menjadi kekhawatiran. |
| Kecepatan Pengelasan | Dibatasi oleh kemampuan fisik operator. Tingkat deposisi relatif rendah. | Dapat beroperasi pada kecepatan tinggi dan terus menerus. Proses lanjutan seperti Tandem SAW dapat meningkatkan tingkat deposisi secara signifikan. |
| Keamanan | Operator berada di dekat busur, asap, dan percikan api. Risiko cedera akibat posisi canggung lebih tinggi. | Operator dapat mengontrol proses dari stasiun jarak jauh yang aman. Mengurangi paparan terhadap bahaya seperti arc flash, asap, dan panas. |
| Limbah & Pengerjaan Ulang Bahan | Potensi cacat yang lebih tinggi, menyebabkan pengerjaan ulang. Hal ini memerlukan bahan pengisi tambahan, gas, dan tenaga kerja. | Tingkat kerusakan yang lebih rendah karena stabilitas proses. Mengurangi kebutuhan pengerjaan ulang yang mahal dan memakan waktu. |
| Persyaratan Keterampilan | Membutuhkan tukang las manual yang sangat terampil untuk pekerjaan berkualitas kode, yang mungkin sulit ditemukan dan dipertahankan. | Membutuhkan operator mesin/programmer yang terampil. Keahliannya berbeda dan lebih mudah dikembangkan dibandingkan kemahiran pengelasan manual tingkat tinggi. |
Untuk fabrikator yang mempertimbangkan investasi pada Manipulator Pengelasan/Kolom Pengelasan & Boom/Pusat Pengelasan/sistem Pengelasan Otomatis, beberapa faktor harus dievaluasi untuk memastikan peralatan yang dipilih sesuai dengan kebutuhan produksinya. Tabel berikut menguraikan beberapa parameter utama yang perlu dipertimbangkan.
| Parameter | Deskripsi | Mengapa Itu Penting |
|---|---|---|
| Panjang Boom | Jangkauan horizontal boom, diukur dari kolom. | Menentukan panjang maksimum lapisan memanjang yang dapat dilas dalam satu pengaturan atau diameter maksimum bejana yang dapat diakses. |
| Kapasitas Beban | Beban yang dapat ditopang oleh boom pada perpanjangan maksimumnya tanpa defleksi yang berlebihan. | Penting untuk menopang tidak hanya obor las, tetapi juga aksesori yang lebih berat seperti obor multi-kawat, pelacak jahitan, atau kamera. |
| Tinggi Kolom | Perjalanan vertikal sadel boom. | Menentukan kisaran ketinggian yang dapat dicapai kepala pengelasan, penting untuk mengakomodasi benda kerja dengan diameter dan ketinggian berbeda. |
| Sistem Pengendalian | Antarmuka yang digunakan untuk memprogram dan mengoperasikan manipulator (misalnya berbasis PLC, berbasis PC). | Sistem kontrol yang mudah digunakan menyederhanakan pengaturan, mengurangi waktu pemrograman, dan memudahkan operator mengelola proses pengelasan. |
| Opsi yang Tersedia | Daftar fitur yang dapat disesuaikan seperti pelacakan jahitan, osilator, pemulihan fluks, dll. | Memungkinkan sistem untuk disesuaikan dengan aplikasi spesifik, meningkatkan kemampuan dan laba atas investasi. |
Integrasi solusi pengelasan otomatis seperti sistem kolom dan boom bukan lagi sebuah kemewahan yang diperuntukkan bagi perusahaan besar; ini menjadi kebutuhan bagi setiap toko fabrikasi yang ingin tetap kompetitif di pasar yang penuh tuntutan saat ini. Peralihan dari proses manual ke proses otomatis menjawab tantangan industri yang paling mendesak: kebutuhan akan kualitas yang lebih tinggi, efisiensi yang lebih besar, peningkatan keselamatan, dan pengurangan ketergantungan pada tenaga kerja terampil yang langka.
Dengan menyediakan platform pengelasan yang stabil, presisi, dan dapat diulang, sistem ini memberdayakan produsen untuk memproduksi struktur logam kompleks dengan tingkat konsistensi yang sulit dicapai secara manual. Kemampuan untuk menyesuaikan peralatan dengan fitur-fitur canggih seperti pengelasan tandem, kemampuan celah sempit, dan pelacakan jahitan yang cerdas semakin memperluas kegunaannya, sehingga memungkinkannya memecahkan beragam tantangan fabrikasi tertentu.
Seiring dengan terus berkembangnya teknologi, kita dapat mengharapkan sistem ini menjadi lebih cerdas dan terintegrasi. Fitur-fitur seperti pemantauan jarak jauh, pencatatan data untuk kontrol kualitas, dan integrasi dengan sistem manajemen seluruh pabrik akan segera hadir. Namun, prinsip intinya tetap sama: untuk memekanisasi tugas pengelasan yang kompleks, membebaskan operator manusia untuk fokus pada pengawasan, pemrograman, dan optimalisasi proses. Bagi produsen tangki, pipa, dan bejana tekan, Manipulator Pengelasan/Kolom Pengelasan & Boom/Pusat Pengelasan/Pengelasan Otomatis bukan sekadar peralatan; ini adalah investasi strategis dalam kualitas, produktivitas, dan persiapan operasi mereka di masa depan.
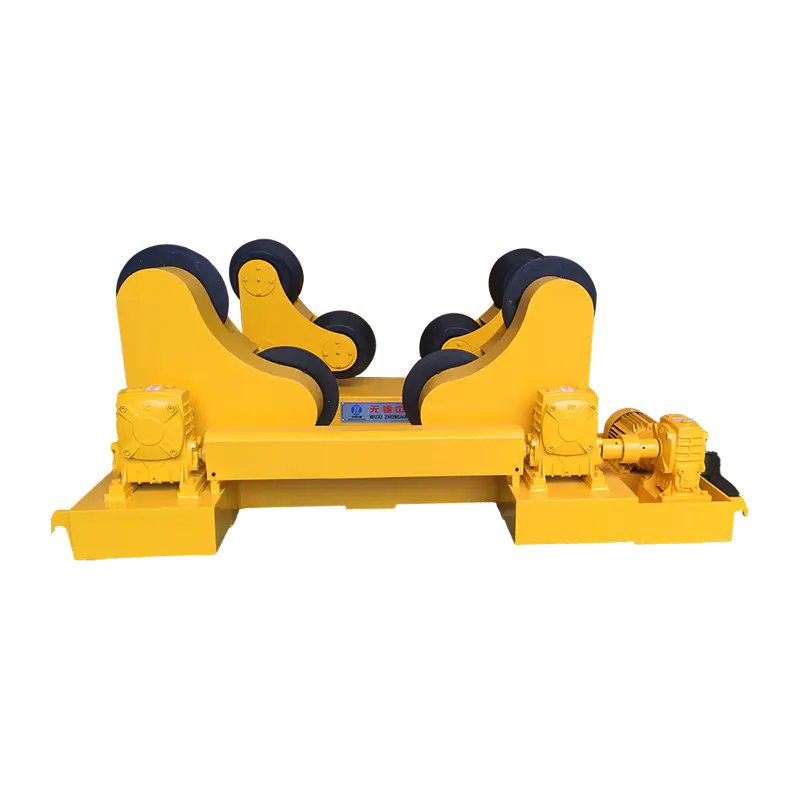
10T Self-Aligning Welding Rotator-Winged Type adalah mesin khusus untuk membantu pengelasan melingkar pada benda kerja berbentuk silinder besar (se...
See Details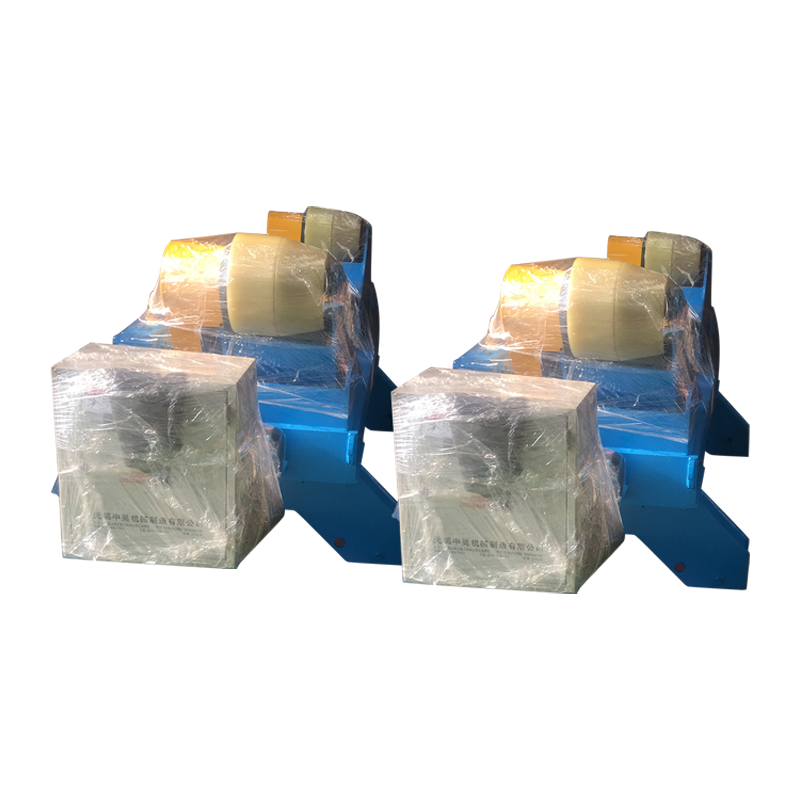
Mesin putar las penyelarasan otomatis airfoil 20T banyak digunakan di industri seperti bejana tekan, peralatan kimia, menara turbin angin, manufakt...
See Details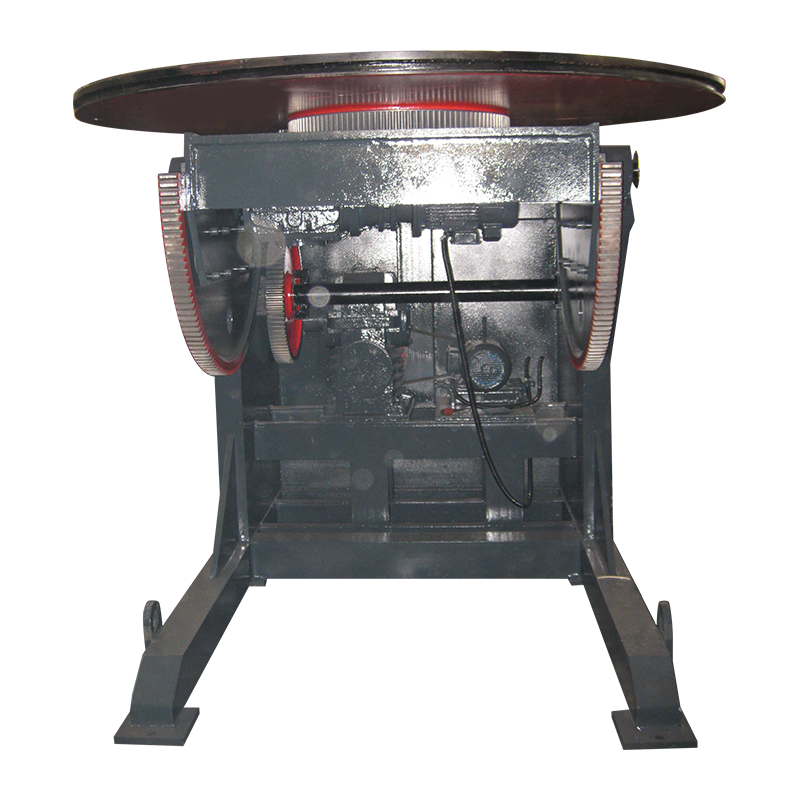
Positioner Pengelasan Konvensional 50T adalah perangkat yang dirancang khusus untuk aplikasi pengelasan tugas berat, terutama digunakan untuk mempo...
See Details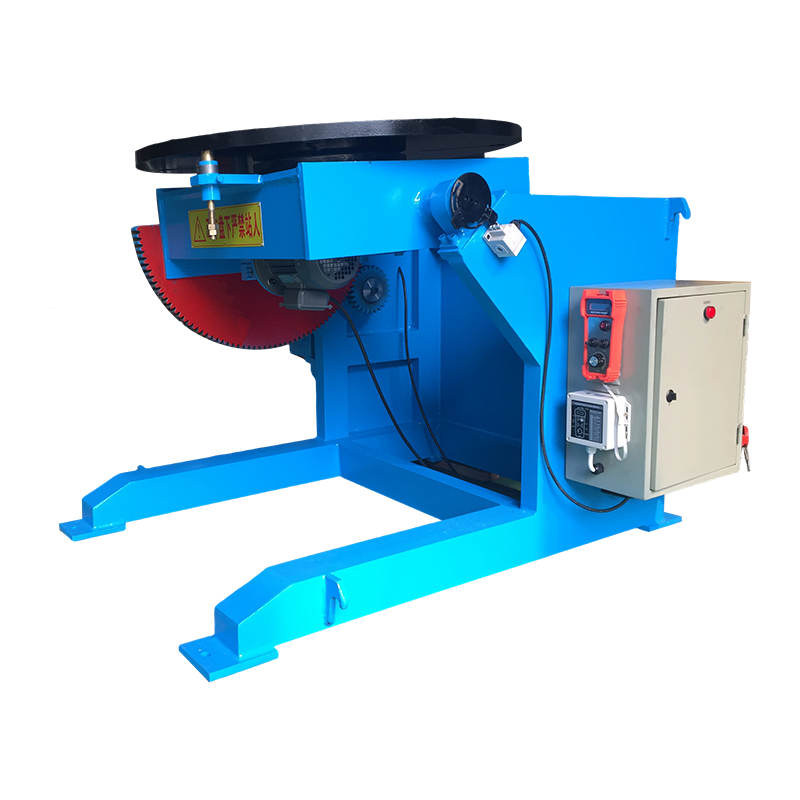
1T Conventional Welding Positioner adalah peralatan standar khusus untuk pengelasan benda kerja tingkat 1T. Ini mengadopsi transmisi konvensional d...
See Details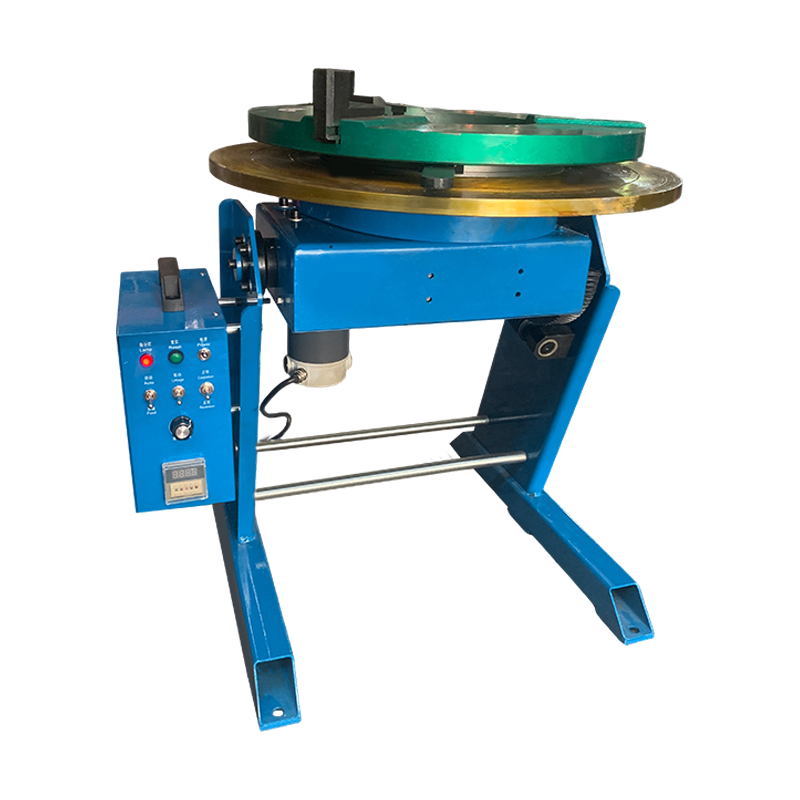
Positioner Pengelasan Konvensional 200KG dirancang khusus untuk mengelas benda kerja berat berukuran kecil dan sedang. Ini mengintegrasikan rotasi ...
See Details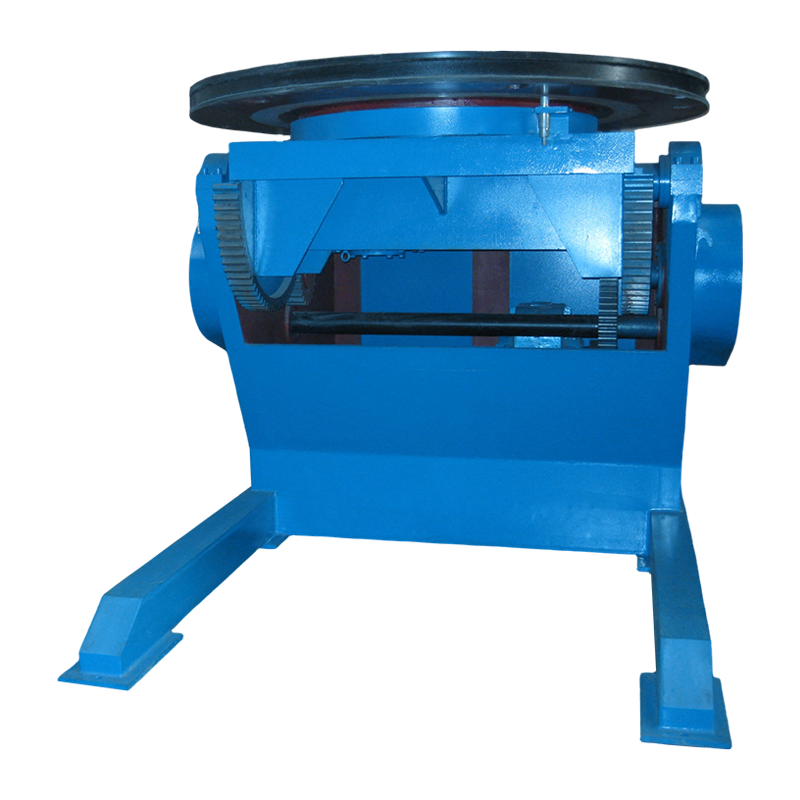
Positioner Pengelasan Konvensional 20T adalah mesin tugas berat yang dirancang khusus untuk menangani benda kerja yang besar dan berat. Ini memberi...
See DetailsHak Cipta 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. Semua Hak Dilindungi Undang-undang Custom Automatic Welding Equipment Manufacturers
sales@weldnicefactory.com