Ya—baja tahan karat dapat dilas dengan sukses, dan sebagian besar bengkel fabrikasi sudah memiliki peralatan untuk melakukannya. Bahannya tidak rapuh atau “tidak dapat dilas”; itu hanya menghukum persiapan yang buruk lebih dari baja ringan. Baja tahan karat adalah paduan baja dengan setidaknya 10,5% kromium, yang membentuk lapisan oksida pasif yang tahan terhadap korosi. Lapisan tersebut juga menjadi alasan mengapa panas, kontaminasi, dan pemilihan bahan pengisi sangat penting: pengelasan yang baik harus menjaga ketahanan terhadap korosi, bukan hanya menyatukan dua bagian.
Jawaban praktisnya adalah kemampuan las bergantung pada tingkatan, proses, dan lingkungan layanan. Nilai austenitik seperti 304L dan 316L umum digunakan pada tangki, pipa, peralatan makanan, dan pekerjaan arsitektur. Nilai feritik, martensit, dan dupleks berperilaku berbeda, sehingga prosedurnya harus sesuai dengan logam dasar sebenarnya dan bukan dengan label “tahan karat” yang umum.
Proses Pengelasan Mana yang Berfungsi untuk Baja Tahan Karat?
TIG, MIG, dan pengelasan tongkat semuanya bekerja pada baja tahan karat; pilihan yang tepat tergantung pada ketebalan, hasil akhir, dan volume produksi. TIG memberikan kontrol terbersih pada lembaran tipis dan akar pipa, MIG lebih cepat untuk pekerjaan produksi, dan stick tetap berguna untuk perbaikan lapangan dan bagian yang lebih berat.
| Proses | Pekerjaan tahan karat yang khas | Kisaran ketebalan praktis | Catatan toko |
|---|---|---|---|
| TIG/GTAW | Lembaran tipis, akar pipa, pipa sanitasi, rakitan presisi | Sekitar 0,5–6 mm | Kontrol busur terbersih; kecepatan perjalanan lebih lambat |
| MIG/GMAW | Pengelasan produksi, rangka, tangki, lembaran yang lebih tebal | Sekitar 1–12 mm | Deposisi cepat; membutuhkan campuran kawat dan gas stainless yang benar |
| Tongkat / SMAW | Pekerjaan perbaikan, fabrikasi lapangan, pelat yang lebih berat | Sekitar 2–12 mm | Lebih banyak pembersihan terak; kurang cocok untuk pekerjaan kosmetik tipis |
| MELIHAT | Pelat tebal dan jahitan lurus panjang | Biasanya 8 mm ke atas | Deposisi tinggi; bukan proses lembaran tipis |
Pengelasan resistansi dan pengelasan laser juga digunakan untuk baja tahan karat dalam pengaturan produksi tertentu, namun memerlukan peralatan dan prosedur yang dibuat berdasarkan material tersebut. Untuk fabrikasi umum, TIG dan MIG mencakup sebagian besar pekerjaan tahan karat.
Logam Pengisi dan Gas Pelindung: Cocokkan dengan Logam Dasar
Gunakan bahan pengisi yang sesuai dengan kelas korosi logam dasar, bukan yang sudah ada di dalam pengumpan. Bagian 304L biasanya menggunakan pengisi ER308L, sedangkan pekerjaan 316L memerlukan ER316L. Penggunaan kawat baja ringan dapat menghasilkan lasan yang tampak dapat diterima pada awalnya, namun endapannya akan berkarat dan mungkin gagal dalam layanan korosif.
| Logam dasar atau sambungan | Pengisi khas | Alasan |
|---|---|---|
| 304 / 304L | ER308L | Cocok dengan ketahanan korosi secara umum dan tujuan rendah karbon |
| 316 / 316L | ER316L | Menyediakan molibdenum untuk layanan yang mengandung klorida |
| 304 tahan karat hingga baja ringan | ER309L | Pengisi paduan tinggi membantu menoleransi pengenceran dari sisi baja karbon |
| Dupleks tahan karat | ER2209 atau pengisi dupleks yang cocok | Mendukung struktur mikro ferit-austenit yang seimbang |
Gas pelindung juga mempengaruhi warna, penetrasi, dan ketahanan korosi. TIG biasanya menggunakan argon. MIG sering kali menggunakan campuran kaya argon dengan sedikit oksigen atau tri-mix, tergantung prosedurnya. Campuran yang banyak mengandung CO2 dapat meningkatkan pengambilan karbon dan mengurangi ketahanan korosi pada beberapa pengelasan austenitik, jadi pastikan spesifikasi gas sebelum produksi.
Masukan Panas, Distorsi, dan Ketahanan Korosi
Pertahankan masukan panas tetap rendah dan suhu interpass di bawah sekitar 150°C (302°F) untuk baja tahan karat austenitik; panas yang tidak terkendali adalah alasan paling umum mengapa lasan yang tampak bersuara gagal dalam servis. Baja tahan karat mengembang dan menghantarkan panas secara berbeda dari baja ringan, sehingga panas yang berlebihan dapat menyebabkan lengkungan, warna panas, dan hilangnya ketahanan terhadap korosi.
Pada kisaran suhu sekitar 425–850°C, standar 304 dan 316 dapat membentuk kromium karbida pada batas butir. Hal ini mengurangi ketersediaan kromium untuk melindungi permukaan, suatu kondisi yang sering disebut sensitisasi. Nilai “L” rendah karbon dan nilai stabil mengurangi risiko, namun tidak menjadi alasan buruknya pengendalian panas. Gunakan manik-manik stringer, lewati pengelasan, rangkaian backstep, penyangga tembaga, dan perlengkapan yang dipasang dengan baik untuk membatasi distorsi.
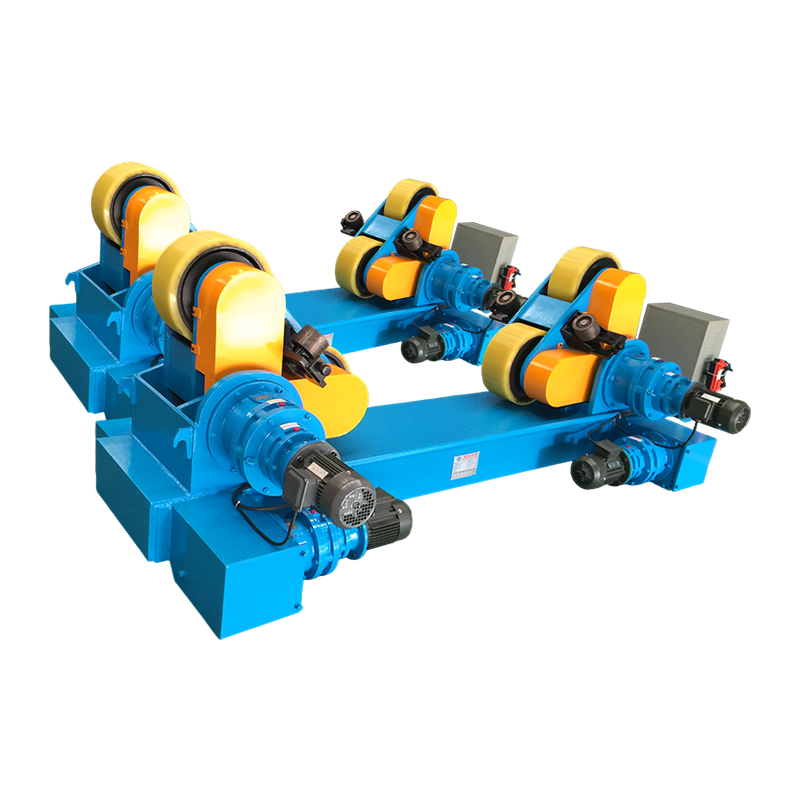
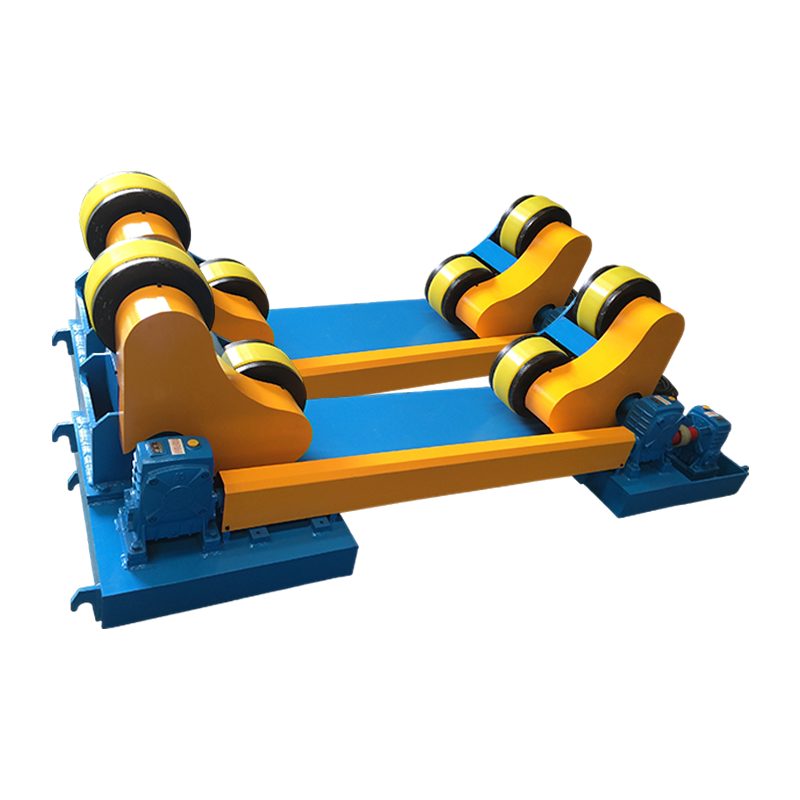
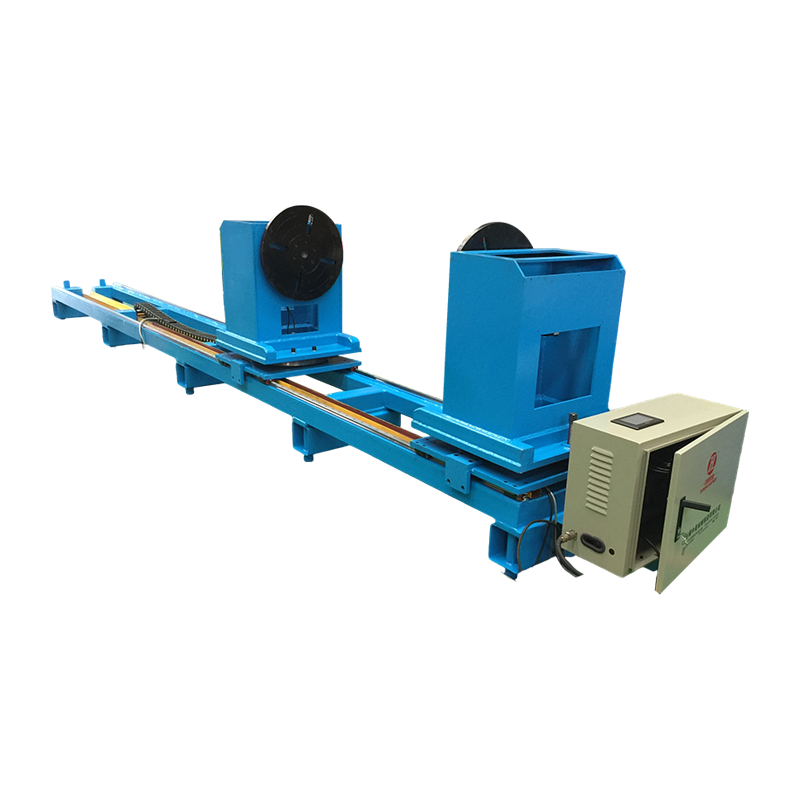
Untuk pipa dan cangkang tangki, rotator las menjaga bagian tersebut berputar pada kecepatan tetap sehingga busur tetap pada posisi datar atau horizontal. Konsistensi tersebut penting pada baja tahan karat karena perubahan kecepatan perjalanan muncul seiring perubahan masukan panas. Untuk melihat lebih dekat aplikasinya, lihat rotator las dalam pekerjaan tangki dan pipa .
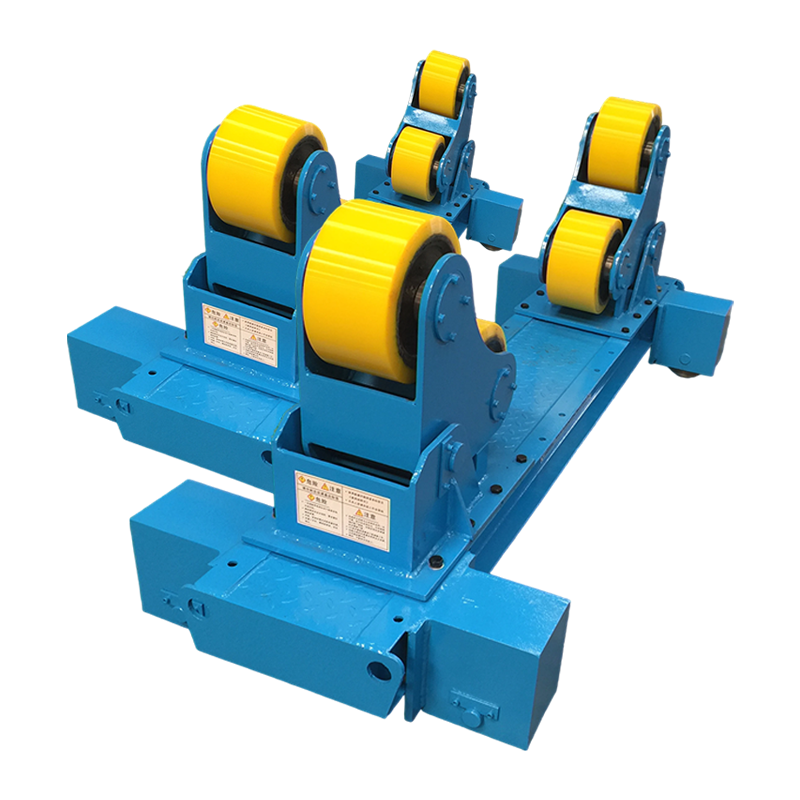
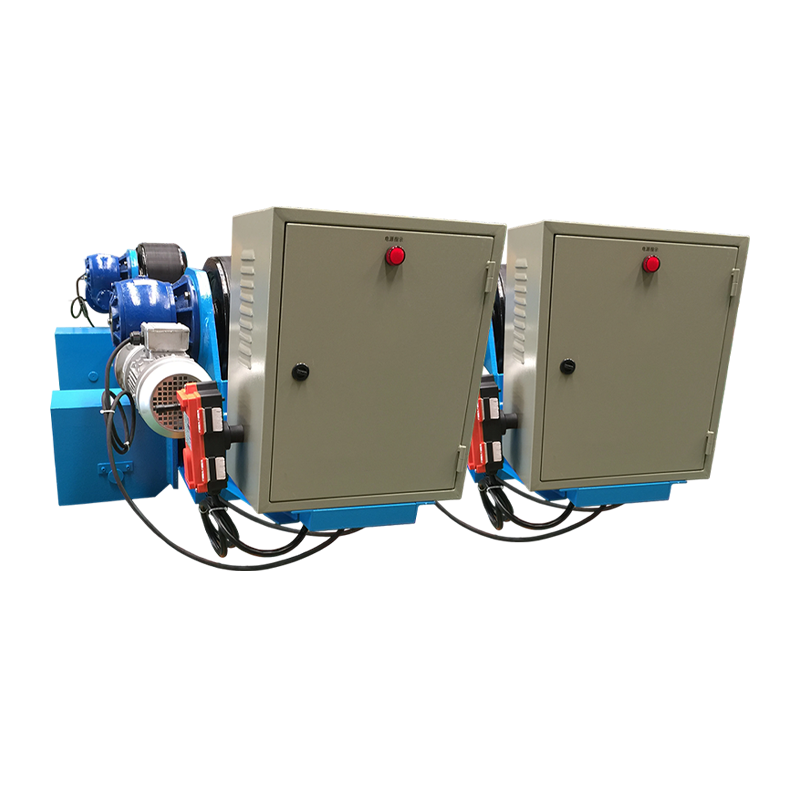 Rotator Las 10T yang Dapat Disesuaikan dengan Kontrol Anti-Drift Rotator las 10 ton yang dapat disesuaikan dengan kontrol anti-drift berbasis sensor untuk posisi stabil benda kerja berbentuk silinder dan oblate selama pengelasan jahitan. Lihat Produk →
Rotator dengan kontrol anti-drift berguna pada jahitan panjang di mana cangkang mencoba berjalan. Tujuannya bukan hanya untuk memutar bagian, namun untuk mempertahankan posisi pengelasan yang berulang sementara operator berfokus pada panjang busur, jangkauan gas, dan kecepatan gerak.
Persiapan dan Pembersihan Menentukan Kualitas Las
Bersihkan baja tahan karat segera sebelum pengelasan; kontaminasi adalah penyebab utama porositas, perubahan warna, dan kegagalan korosi. Minyak, gemuk, kelembapan, cat, spidol, perekat, dan debu baja karbon semuanya dapat merusak permukaan las atau menimbulkan porositas.
- Gunakan sikat kawat tahan karat khusus; sikat baja karbon dapat meninggalkan partikel besi yang berkarat.
- Bersihkan sambungan dan kawat pengisi dengan aseton atau alkohol dan biarkan hingga kering.
- Hapus kerak pabrik, oksida, dan warna panas yang menyengat dari zona pengelasan sebelum pengelasan bila prosedur memerlukannya.
- Pipa dan tabung pembersih kembali dengan argon ketika diperlukan penetrasi penuh dan bagian belakang akan terkena layanan korosif.
- Jaga agar fit-up tetap ketat dan seragam; celah yang lebar memaksa tukang las menambahkan lebih banyak panas dan pengisi.
Setelah pengelasan, bersihkan perubahan warna dan warna panas sesuai spesifikasi yang diminta. Pengawetan dan pasivasi mengembalikan lapisan pasif pada banyak fabrikasi tahan karat, terutama pada makanan, farmasi, dan jasa kelautan.
Cacat Umum dan Perbaikan Praktis
Sebagian besar cacat las stainless disebabkan oleh tiga penyebab: kontaminasi, panas berlebih, dan hilangnya cakupan gas. Perbaikannya biasanya bersifat prosedural dan bukan pengaturan mesin yang berbeda.
| Cacat | Kemungkinan penyebabnya | Perbaikan praktis |
|---|---|---|
| Porositas | Oli, kelembapan, angin, aliran gas rendah, pengisi kotor | Bersihkan sambungan, periksa aliran gas, lindungi busur, gunakan pengisi kering |
| Melengkung | Terlalu banyak panas, urutan tidak rata, pemasangan buruk | Perbaiki bagiannya, gunakan pengelasan backstep atau lewati, kurangi arus listrik |
| Sensitisasi | Waktu yang lama dalam kisaran 425–850°C | Menurunkan masukan panas, mengontrol suhu interpass, menentukan material kelas L |
| Retak panas | Kesesuaian yang buruk, pengekangan yang tinggi, bahan kimia pengisi yang salah | Gunakan pengisi yang ditentukan, tingkatkan kesesuaian, kurangi pengekangan jika memungkinkan |
| Warna panas | Paparan oksigen pada suhu | Tingkatkan cakupan gas, bersihkan bagian belakang, bersihkan dan pasifkan setelah pengelasan |
Saat Peralatan Pemosisian Terbayar
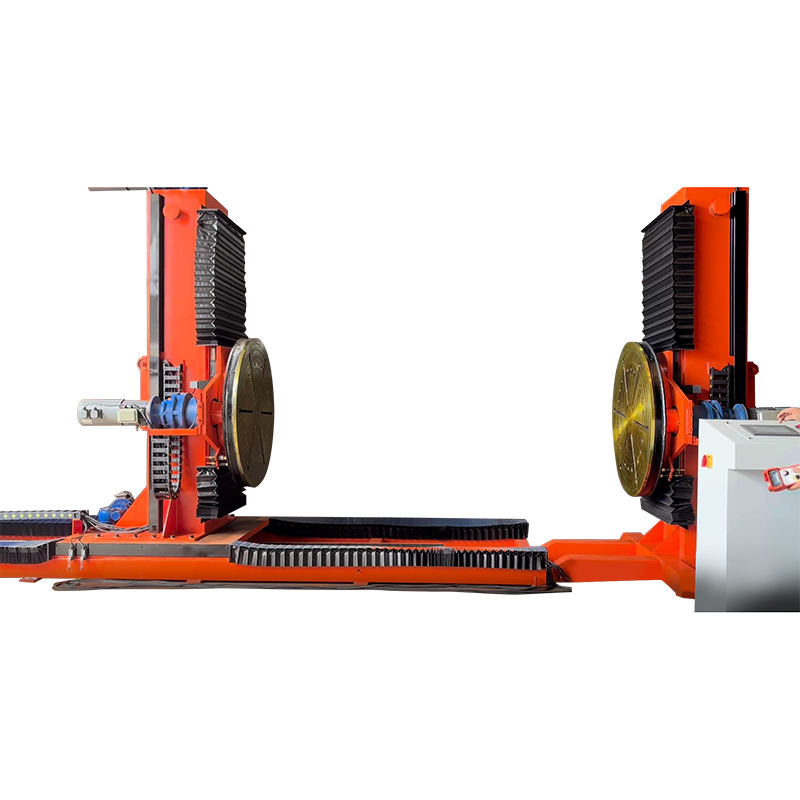
Peralatan pemosisian akan bermanfaat jika pekerjaan baja tahan karat berulang, berat, atau memerlukan sudut obor yang konsisten. Rotator memutar pipa, cangkang tangki, dan silinder dengan kecepatan terkendali. Positioner memiringkan benda kerja sehingga lasan berada pada posisi datar atau horizontal, yang lebih mudah dikendalikan daripada pengelasan vertikal atau overhead.
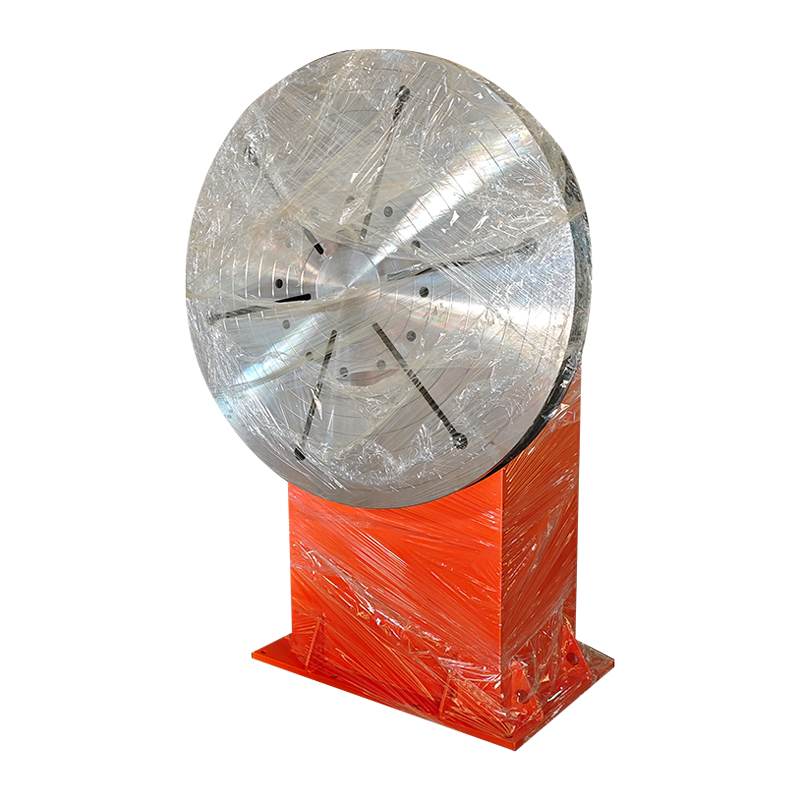
Untuk rakitan baja tahan karat berukuran kecil, pengatur posisi yang dikontrol servo memberikan rotasi yang presisi dan pengindeksan berulang. Hal ini membantu ketika beberapa bagian memerlukan urutan pengelasan yang sama dan operator harus mempertahankan sudut obor yang stabil. Untuk gambaran umum, lihat positioner pengelasan dan efisiensi fabrikasi .
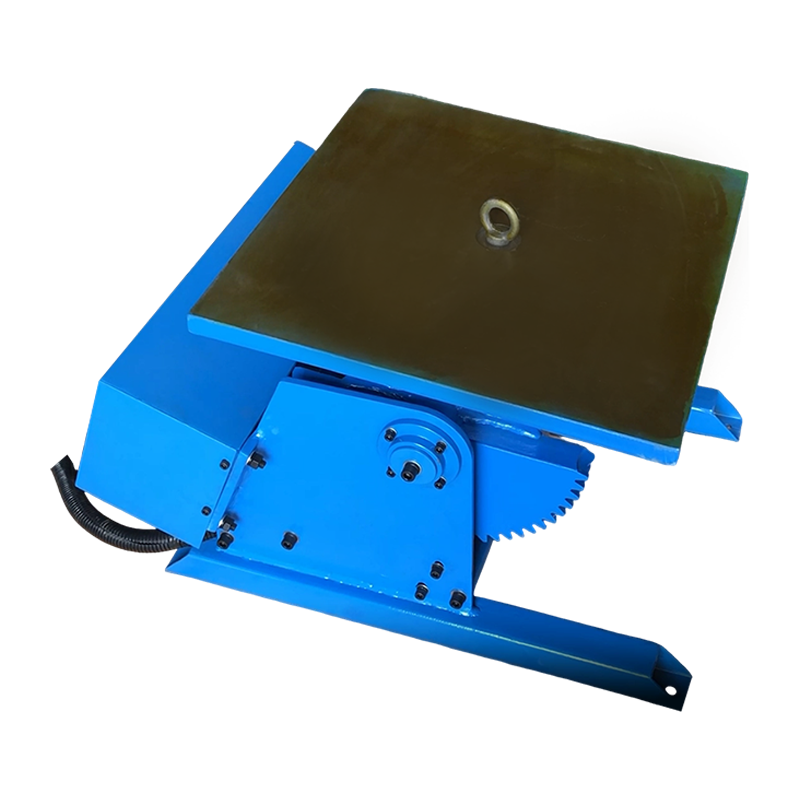 Positioner Pengelasan 300KG dengan Kontrol Servo penjualan@weldnicefactory.com Lihat Produk →
Untuk jahitan memanjang yang panjang pada bejana tahan karat, kolom dan boom TIG menahan obor sementara benda kerja atau media bergerak dengan kecepatan yang terkendali. Hal ini sangat berguna ketika prosedur memerlukan panjang busur yang konsisten dan pergerakan operator yang terbatas.
 Dukungan Pengelasan Kolom dan Boom TIG Kolom dan boom TIG untuk pemosisian, pergerakan, dan osilasi obor yang presisi pada komponen berdinding tipis dan presisi, termasuk lapisan bejana tahan karat. Lihat Produk →
Pertanyaan yang Sering Diajukan
Bisakah Anda mengelas baja tahan karat dengan tukang las MIG?
Ya, tukang las MIG dapat mengelas baja tahan karat jika dilengkapi dengan kawat pengisi tahan karat dan gas pelindung kaya argon yang sesuai. Kawat baja ringan dan campuran gas yang banyak mengandung CO2 tidak akan memberikan ketahanan korosi yang sama, meskipun pengelasannya terlihat dapat diterima.
Bisakah Anda mengelas baja tahan karat ke baja ringan?
Ya, baja tahan karat dapat dilas menjadi baja ringan, biasanya dengan pengisi ER309L dan pengenceran terkontrol. Sambungan ini praktis untuk aplikasi struktural atau non-kritis, namun mungkin tidak cocok dengan kinerja korosi las tahan karat sepenuhnya.
Apakah baja tahan karat perlu dipanaskan terlebih dahulu?
Kebanyakan grade baja tahan karat austenitik tidak memerlukan pemanasan awal dan umumnya tidak boleh terlalu panas. Nilai feritik dan martensit mungkin memerlukan perlakuan panas pra-pengelasan atau pasca-pengelasan tergantung pada kelas dan prosedurnya, jadi ikuti prosedur pengelasan yang memenuhi syarat daripada aturan umum.
Mengapa las stainless saya berkarat?
Lasan tahan karat akan berkarat jika lapisan pasifnya rusak atau endapannya terkontaminasi. Penyebab umumnya termasuk sikat baja karbon, pengisi baja ringan, cakupan gas yang buruk, warna panas yang tinggi, kelembapan, dan kegagalan dalam membersihkan atau mempasifkan hasil las.
Dalam praktiknya, keberhasilan pengelasan baja tahan karat bergantung pada serangkaian kontrol kecil: mencocokkan pengisi, menjaga panas tetap dalam prosedur, membersihkan sambungan, melindungi lasan dengan gas yang tepat, dan menggunakan peralatan pemosisian untuk meningkatkan konsistensi. Bahannya dapat dilas—tetapi hal ini menghargai praktik bengkel yang disiplin.