Jawaban pertama: perkakas dan perlengkapan fabrikasi logam yang menentukan apakah suatu pekerjaan menguntungkan adalah mesin yang memotong pelat, memutar benda kerja, dan menjaga obor pada posisinya - bukan perkakas di kotak perkakas tangan. Untuk bangunan bengkel dengan bejana berdiameter 3 m atau balok struktural 12 m, hal ini berarti empat kelompok: mesin pemotong, peralatan penahan kerja dan pemosisian (rotator dan positioner), otomasi pengelasan (sistem kolom dan boom, kepala las), dan barang-barang pendukung seperti gerinda, klem, alat ukur, ekstraksi asap, dan APD.
Fabrikasi logam biasanya didefinisikan sebagai empat operasi: memotong bahan sesuai ukuran, membentuknya dengan menggulung, membengkokkan atau menekan, menyambung dengan mengelas atau membaut, dan menyelesaikannya dengan menggiling, meledakkan, dan mengecat. Setiap operasi memiliki daftar peralatannya sendiri, dan prioritasnya berubah seiring dengan ukuran komponen. Pekerjaan lembaran logam didominasi oleh gunting, rem tekan dan perkakas tangan, sedangkan fabrikasi berat tangki, menara, pipa dan baja struktural didominasi oleh mesin yang menangani beban dan panas.
Berikut adalah tes prakteknya. Cangkang tangki seberat 30 ton, diameter 3 m yang dilas secara horizontal memerlukan dua tukang las kira-kira satu shift per lapisan melingkar, karena mereka harus berhenti, mengubah posisinya dengan derek, dan naik kembali ke posisinya. Pasang cangkang yang sama pada rotator las bertenaga dengan jahitan dipegang pada posisi datar, dan dua tukang las yang sama menyelesaikan jahitan dalam waktu sekitar 40 menit menggunakan las busur terendam pada 500-700 A. Perubahan tunggal tersebut biasanya bernilai lebih dari membeli mesin las kedua.
Peralatan Pemotongan Didahulukan: Api, Plasma atau Laser?
Pemotongan adalah langkah pertama dalam setiap pekerjaan fabrikasi, dan di sinilah mesin yang salah menghasilkan pengerjaan ulang paling banyak, karena tepi potongan yang tidak berbentuk persegi atau terdistorsi oleh panas tidak akan menutup dengan rapi pada sambungan las.
Bagaimana perbandingan proses pemotongan utama
Angka-angka di bawah ini adalah nilai-nilai khas toko. Jumlah pastinya bergantung pada mesin, set gas atau nosel, dan tingkat material.
| Proses | Ketebalan khas | Garitan dan toleransi | Dimana itu cocok |
|---|---|---|---|
| Bahan bakar oksi (api) | 6-150 mm ke atas | Kerf 2-4 mm, toleransi sekitar /-1,5 mm, zona terkena panas lebar | Pelat baja karbon tebal dan profil struktural; biaya terendah per meter di atas 25 mm |
| Plasma halus | 0,5-50mm | Kerf 1,5-3 mm, toleransi mendekati /-0,5 mm, sedikit sampah pada beberapa tingkatan | Baja tahan karat dan alumunium, toko bahan campuran, ketebalan sedang |
| Laser serat | 0,5-25 mm, lebih tipis lebih cepat | Kerf 0,2-0,5 mm, toleransi mendekati /-0,1 mm, distorsi minimal | Kurung, lembaran, dan sarang rapat di mana throughput penting |
Apa yang harus diperiksa pada mesin pemotong CNC
- Ukuran meja dan panjang rel harus sesuai dengan pelat terbesar yang Anda beli secara realistis, ditambah margin bersarang.
- Tipe penggerak: gantry dengan penggerak dua sisi untuk meja lebar; penggerak satu sisi lebih murah tetapi membelok saat ada beban.
- Perangkat lunak kontrol dan sarang: pemrograman offline biasanya menghemat lebih banyak waktu daripada kecepatan pemotongan yang lebih tinggi.
- Ekstraksi asap dan debu, yang melindungi operator dan diperlukan di sebagian besar bengkel.
- Keterulangan: mintalah angka dalam mm per meter dan verifikasi dengan potongan sampel, bukan dengan brosur.
- Opsi yang patut dibayar: kontrol ketinggian obor otomatis, kepala pemotongan miring, dan pemotongan api obor ganda untuk tepi lurus panjang.
Workholding dan Positioning: Peralatan yang Membayar Kembali Tercepat
Jika sebuah bengkel hanya mampu melakukan satu kali peningkatan, penentuan posisi biasanya merupakan investasi yang lebih baik dibandingkan tukang las lainnya, karena penentuan posisi mengubah posisi pengelasan dari vertikal atau overhead menjadi datar, dan datar adalah tempat di mana tingkat pengendapan yang tinggi dimungkinkan.
Rotator las: cocokkan set roda dengan cangkangnya, bukan hanya tonasenya
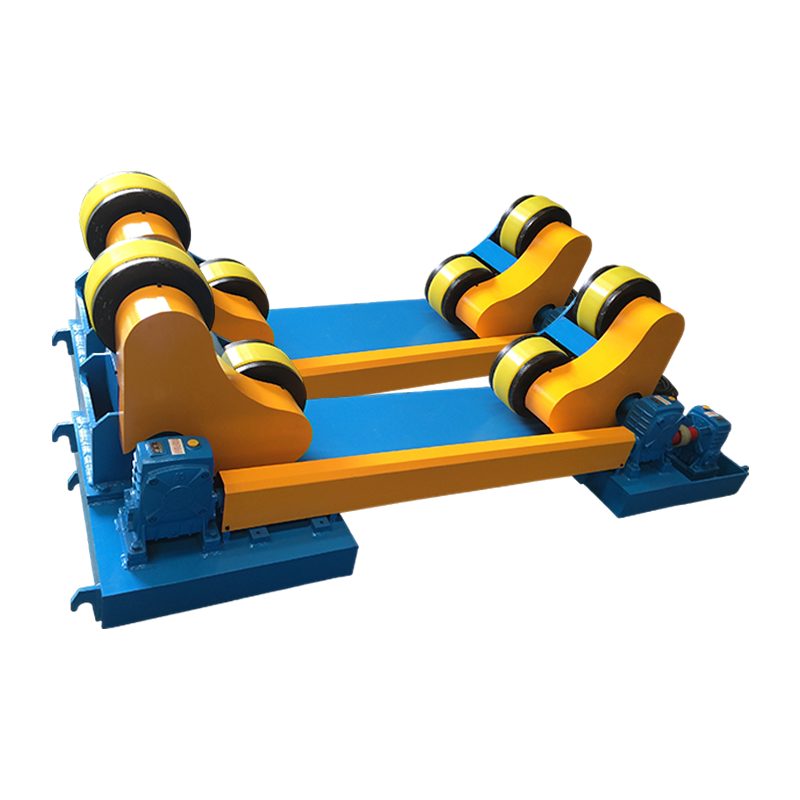
Rotator las, juga disebut roller putar, rangka rol, atau rotator pipa, adalah sepasang roda bertenaga dan idler yang memutar benda kerja silinder di bawah kepala las atau tukang las manual. Kapasitas beban dinilai per pasang dan harus mencakup benda kerja, perkakas, dan perlengkapan internal apa pun; set seberat 100 ton tidaklah berlebihan untuk cangkang seberat 80 ton, karena lapisan yang tidak berada di tengah menggeser beban ke satu roda.
- Jenis roda: roda poliuretan melindungi permukaan yang dikerjakan atau dicat, roda baja membawa beban terberat.
- Konfigurasi: unit penyelarasan otomatis memungkinkan benda kerja mengatur sudut roda, yang sesuai dengan diameter yang bervariasi; unit yang dapat disesuaikan menggunakan sudut tetap dan menyesuaikan produksi berulang dengan satu diameter; rotator fit-up menambahkan gaya angkat hidraulik dan dorongan horizontal untuk menutup lapisan memanjang pada cangkang tangki.
- Kisaran diameter: alat berat ditentukan berdasarkan diameter pekerjaan minimum dan maksimum, jadi pastikan kisaran tersebut mencakup tangki terkecil dan terbesar.
- Penggerak dan kontrol: penggerak frekuensi variabel dengan kontrol liontin atau kaki, kecepatan putaran biasanya antara 100 dan 1000 mm per menit, ditambah inching untuk penyelarasan.
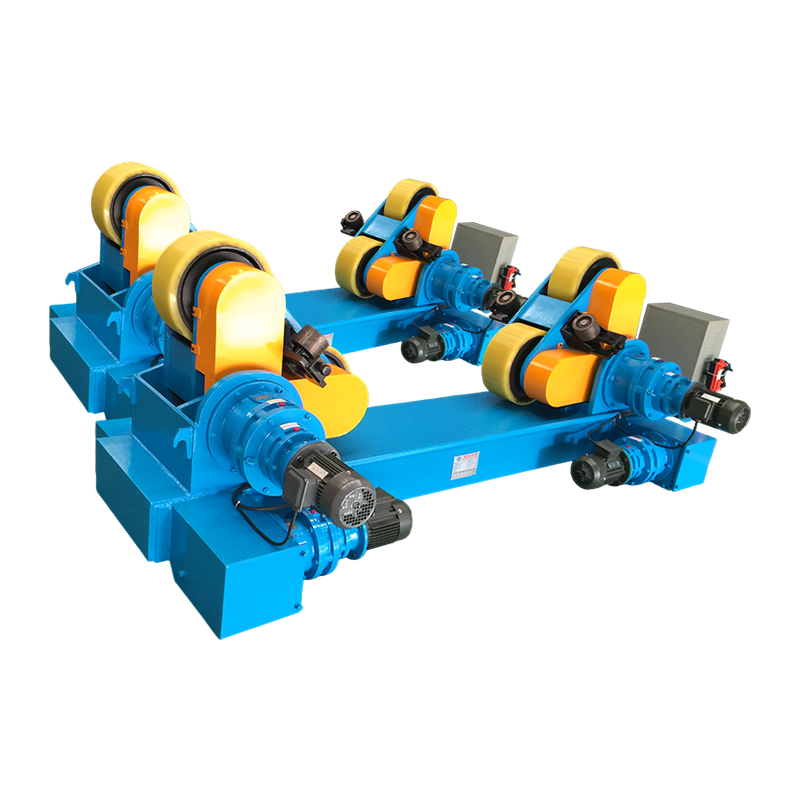
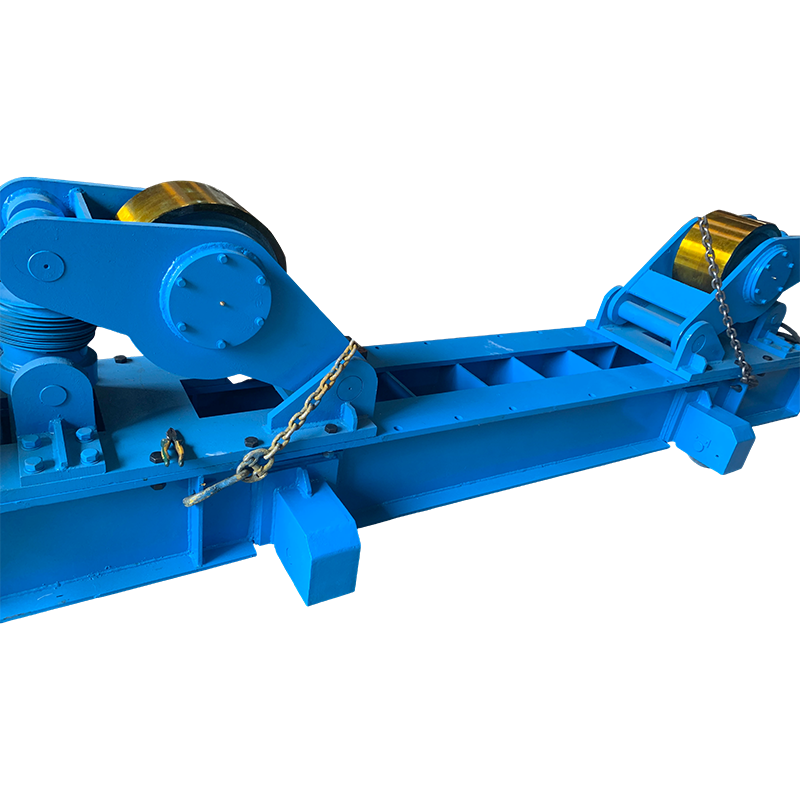 Rotator Pengelasan Fit-Up 100T dengan Gerakan Orbital Manual Rotator fit-up tugas berat 100 ton untuk benda kerja berbentuk silinder; pergerakan rel manual, jarak tengah yang dapat disesuaikan, dan dukungan pengelasan jahitan yang stabil untuk kapal besar. Lihat Produk →
Untuk kapal besar, rotator fit-up di kelas 100 t dengan pergerakan orbit manual adalah titik awal yang umum, dan logika yang sama menjelaskan hal ini. bagaimana rotator las mengubah tangki logam dan pembuatan pipa dalam praktek.
Pengatur posisi pengelasan: torsi dan eksentrisitas lebih penting daripada peringkat beban
Pengatur posisi pengelasan ditentukan berdasarkan torsi, biasanya dinyatakan dalam kNm, bersama dengan eksentrisitas beban, bukan berdasarkan beban dalam kilogram saja. Positioner 3 ton dengan meja besar hanya dapat menghasilkan torsi kemiringan 3-6 kNm, dan benda kerja panjang yang dijepit jauh dari tengah meja akan melipatgandakan kebutuhan tersebut.
- Beban versus torsi: minta pemasok untuk menghitung suku cadang Anda yang sebenarnya dan pusat gravitasinya.
- Konfigurasi: meja putar satu kolom konvensional dapat menampung beban 30 kg hingga puluhan ton, meja kolom ganda dan tipe L menangani bagian offset atau memanjang, dan unit yang dikontrol servo menahan posisi secara akurat untuk pengelasan otomatis.
- Fitur tabel: Slot-T atau lubang bersadap untuk penjepitan, bagian tengah berongga untuk kabel dan gas, dan angka kerataan yang dinyatakan untuk perakitan yang presisi.
- Pergerakan: Rotasi 360 derajat dengan kemiringan 0-90 derajat adalah standar, jadi pastikan rentang kecepatan untuk pengelasan dibandingkan dengan memuat dan membongkar.
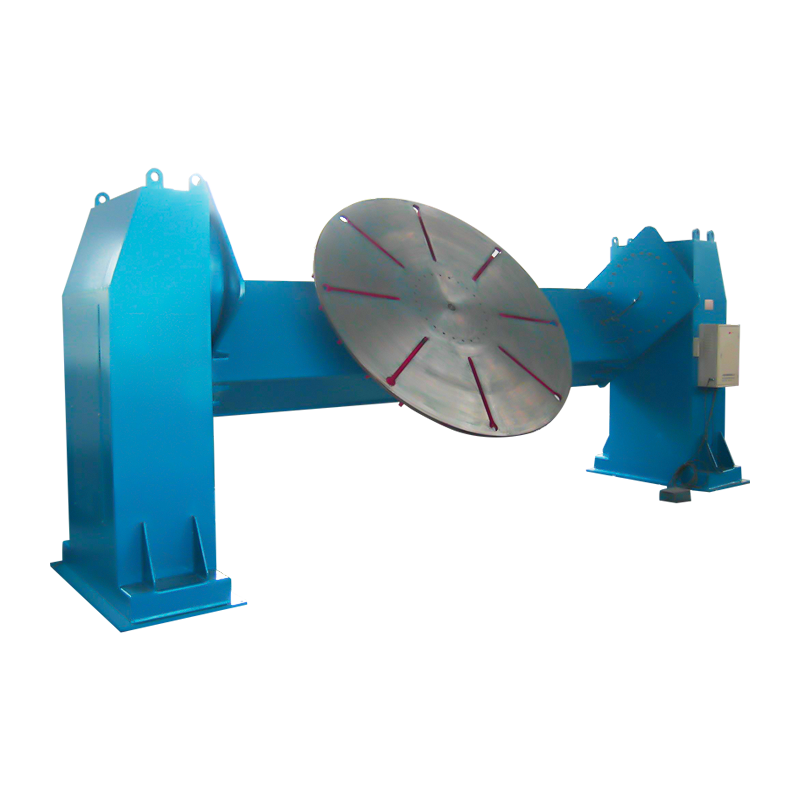
 Positioner Pengelasan Konvensional 5T untuk Benda Kerja Sedang hingga Berat Positioner konvensional seberat lima ton dengan kemiringan dan rotasi, kontrol kecepatan frekuensi variabel, dan beberapa mode kontrol; cocok untuk benda kerja industri umum sambil menyeimbangkan kapasitas dan biaya. Lihat Produk →
Meja putar konvensional 5 ton dengan rotasi dan kemiringan standar akan menangani sebagian besar rakitan rangka dan braket kecil; bagian yang lebih besar atau janggal biasanya berpindah ke yang lebih luas positioner pengelasan dan jangkauan meja putar .
Sistem Kolom dan Boom serta Pengelasan Otomatis
Setelah benda kerja berputar dengan baik, hambatan berikutnya adalah obor. Manipulator pengelasan, sering disebut kolom dan boom, memegang kepala pengelasan, menjaga agar tetap konstan dan memungkinkan satu operator menjalankan jahitan dari stasiun kontrol alih-alih berdiri di atas busur.
Kolom dan boom SAW atau TIG?
- Pengelasan busur terendam cocok untuk baja karbon dari sekitar 6 mm ke atas, dengan laju pengendapan beberapa kilogram per jam dan sistem pemulihan fluks.
- TIG cocok untuk sambungan baja tahan karat, aluminium, dan tipis berkualitas tinggi; itu lebih lambat dan membutuhkan kontrol panjang busur yang akurat ditambah umpan kawat dingin.
- Boom khusus ditentukan berdasarkan langkah boom, tinggi kolom, travel bogie, dan tipe traverse agar sesuai dengan kapal yang panjang atau tata letak teluk yang terbatas.
- Integrasi: manipulator biasanya dipesan bersama dengan rotator dan sistem kendali bersama, sehingga kecepatan putaran dan kecepatan pengelasan tetap sinkron.
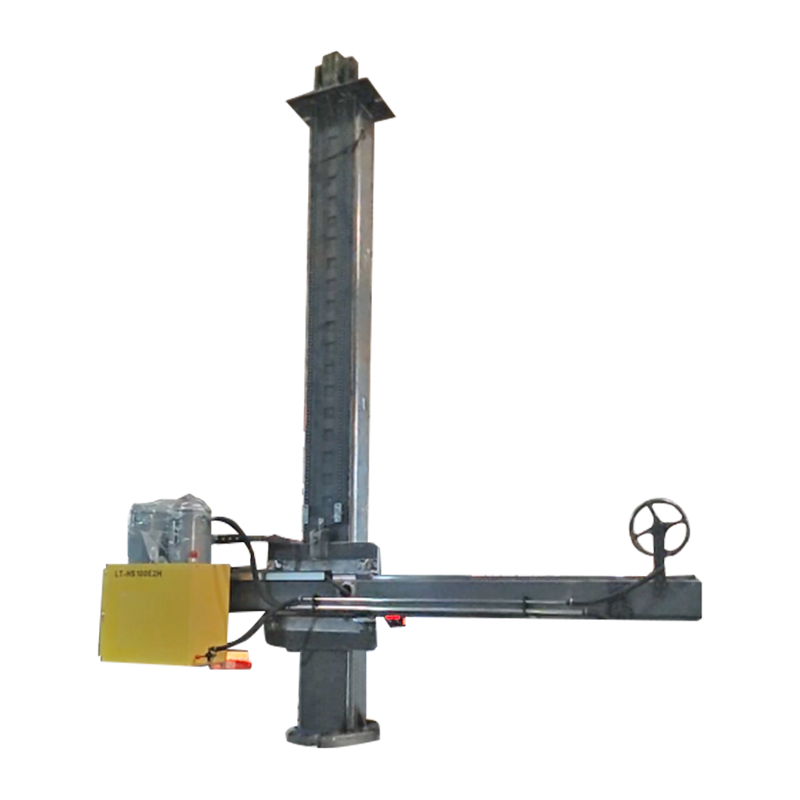 4030 Kolom & Boom Khusus dengan Gerakan Orbital Listrik Kolom dan boom pengelasan yang disesuaikan dengan gerakan orbital listrik; bagian dari keluarga manipulator las yang memegang kepala las dengan posisi menonjol yang stabil. Lihat Produk →
Alat Pendukung dan Bahan Habis Pakai yang Masih Anda Butuhkan
Peralatan modal tidak menghilangkan kebutuhan akan barang-barang kecil, dan penjepit yang hilang menghentikan rotator 100 ton sama efektifnya dengan cakram gerinda yang aus.
- Penggiling sudut dengan persediaan cakram gerinda, pemotongan, dan penutup untuk pembalut las dan persiapan tepi.
- Klem: Klem F, klem tepi, klem penyelarasan pipa, dan strongback untuk pemasangan sebelum pemasangan.
- Alat ukur: pita pengukur, mistar baja, alat las untuk panjang kaki dan tenggorokan, level dan jangka sorong.
- Persiapan permukaan: sikat kawat, needle scaler dan alat degreasing, karena porositas biasanya dimulai dari minyak dan kerak gilingan.
- Ekstraksi asap dan APD: pelindung helm, sarung tangan, kulit yang benar, pelindung pendengaran dan ekstraksi atau respirator untuk pekerjaan tahan karat dan galvanis.
Mencocokkan Peralatan dengan Pekerjaan: Tabel Seleksi
Tabel di bawah memetakan masalah fabrikasi yang umum pada peralatan yang menyelesaikannya dan pada spesifikasi yang menentukan apakah pembelian tersebut benar-benar berfungsi.
| Pekerjaan atau masalah | Peralatan | Spesifikasi yang menentukan kesuksesan | Kisaran tipikal |
|---|---|---|---|
| Cangkang tangki dan kapal | Rotator pengelasan fit-up dengan pengangkat hidrolik | Muat per pasang, kisaran diameter, lebar roda | 10-1000 ton |
| Pipa dan bejana tekan | Rotator las yang dapat menyelaraskan sendiri atau dapat disesuaikan | Konfigurasi roda, rentang kecepatan, tipe penggerak | 1-300 ton |
| Rakitan dan bingkai kecil | Positioner pengelasan atau meja putar | Torsi dalam kNm, eksentrisitas, kerataan meja | 30 kg-50 ton |
| Jahitan panjang pada kapal | Manipulator kolom dan boom | Pukulan boom, pergerakan kolom, tipe kepala | booming 3-8 m |
| Persiapan piring | Mesin pemotong api atau plasma CNC | Lebar pemotongan, pengulangan, perangkat lunak bersarang | lebar 1,5-4 m |
Pertimbangan Membeli dan Risiko Umum
Kesalahan paling mahal dalam peralatan las adalah kesalahan spesifikasi, bukan cacat produksi, dan biasanya terlihat sebelum pesanan dilakukan.
- Siklus tugas: penggunaan bengkel yang terputus-putus dan produksi tiga shift adalah mesin yang berbeda, jadi tanyakan peringkat tugas dan kelas insulasi motor.
- Torsi dan eksentrisitas, bukan hanya tonase: verifikasi diagram beban dengan pusat gravitasi Anda yang sebenarnya.
- Toleransi versus kebutuhan: pembayaran /-0,1 mm di meja potong terbuang percuma pada pelat potong api yang akan dilas dengan celah 2 mm.
- Suku cadang dan servis: roda, bantalan, motor penggerak, papan kontrol, dan konektor gantung harus merupakan suku cadang standar atau didokumentasikan dengan jelas.
- Sertifikasi dan dokumen: Penandaan CE jika diperlukan, sertifikat material, diagram pengkabelan, dan manual dalam bahasa operator Anda.
- Uji penerimaan pabrik: jalankan mesin dengan beban yang representatif sebelum pengiriman dan catat kecepatan putaran, kebisingan, dan kenaikan suhu.
- Kustomisasi versus standar: jika kisaran diameternya tidak biasa, mesin standar yang dimodifikasi biasanya lebih murah dan lebih cepat daripada desain yang sepenuhnya disesuaikan.
- Instalasi dan pelatihan: sepakati siapa yang memasok fondasi, listrik, commissioning, dan pelatihan operator sebelum penandatanganan.
Pertanyaan Umum
Apa perbedaan antara rotator las dan positioner las?
Rotator las memutar benda silindris pada porosnya sendiri, yang sesuai dengan pipa, drum, dan cangkang tangki. Pengatur posisi pengelasan memiringkan dan memutar benda kerja di atas meja sehingga pengelasan dapat ditempatkan pada posisi yang nyaman, yang sesuai dengan rangka, flensa, dan rakitan fabrikasi. Toko-toko yang menggunakan kapal biasanya membutuhkan keduanya.
Berapa kapasitas muatan yang saya perlukan?
Mulailah dengan benda kerja terberat, tambahkan perkakas dan perlengkapan, tambahkan margin 20-30 persen, lalu periksa kotak beban eksentrik. Kapasitas terukur biasanya mengasumsikan beban terpusat pada sepasang roda yang rata, sehingga jahitan offset mengurangi angka yang dapat digunakan.
Haruskah saya memilih rotator las yang dapat menyelaraskan sendiri atau dapat disesuaikan?
Unit penyelarasan otomatis lebih baik untuk diameter campuran dan pekerjaan yang bervariasi, unit yang dapat disesuaikan lebih baik jika satu diameter diproduksi berulang kali dan kontak roda yang dapat diprediksi penting, dan versi penyesuaian adalah pilihan ketika lapisan memanjang juga harus ditutup dan disejajarkan.
Bisakah peralatan pemosisian ditambahkan nanti?
Ya, tapi rencanakan fondasi dan tata ruangnya terlebih dahulu. Memasang rotator berbobot 100 ton ke dalam wadah yang dirancang untuk unit berbobot 20 ton biasanya memerlukan biaya lebih besar dibandingkan alat berat itu sendiri, dan akses derek sering kali menjadi kendala sebenarnya.
Alat pendukung manakah yang paling penting?
Penggiling, klem dan alat ukur. Sebagian besar masalah kualitas las disebabkan oleh pemasangan, pembersihan, dan pengukuran, bukan pada sumber listrik pengelasan.
Mulailah spesifikasi dari benda kerja, bukan dari katalog: ukur bagian terberat dan terkecil, putuskan di posisi pengelasan mana setiap jahitan akan dibuat, dan baru kemudian pilih peralatan pemotongan, pembubutan, dan penahan yang dapat menghasilkan posisi tersebut secara berulang. Mesin yang menggerakkan pekerjaan adalah mesin yang menentukan berapa jam sebenarnya produksi dalam sebuah shift.