Positioner Pengelasan Kolom Ganda Presisi Tinggi untuk Benda Kerja Khusus
Positioner Pengelasan Kolom Ganda Presisi Tinggi untuk Benda Kerja Khusus adalah perangkat penentuan posisi pengelasan presisi yang dirancang khusu...
See Details
Belilah tukang las MIG jika Anda mengelas lembaran tipis di dalam ruangan dan menginginkan kecepatan, manik-manik yang bersih, dan kurva belajar yang singkat. Belilah alat las tongkat jika Anda bekerja di luar ruangan, menggunakan baja yang berkarat atau kotor, atau membutuhkan mesin yang menggunakan generator dan dapat bertahan di lokasi tertentu. Itu adalah jawaban satu baris yang jujur terhadap pertanyaan MIG vs stick welder, dan ini berlaku untuk sebagian besar pekerjaan fabrikasi dan perbaikan.
Bagian selanjutnya dari panduan ini menjelaskan mengapa pemisahan terjadi: laju pengendapan, profil penetrasi, toleransi terhadap angin dan kontaminasi, siklus kerja, dan biaya pengoperasian. Tujuannya adalah agar Anda dapat mencocokkan proses dengan sambungan yang sebenarnya Anda las, bukan dengan lembar spesifikasi di ruang pamer.
MIG adalah proses yang lebih cepat dan bersih pada lembaran tipis, dan stick adalah proses yang lebih keras dan lebih mudah ditoleransi pada pekerjaan yang tebal, kotor, atau di luar ruangan.
MIG (pengelasan busur logam gas) mendorong kawat padat kontinu melalui pistol dan melindungi busur dengan gas pelindung. Setelah kecepatan pengumpanan kawat, voltase, dan aliran gas diatur, mesin akan mengumpankan pengisi untuk Anda. Tongkat (pengelasan busur logam terlindung) menggunakan elektroda berlapis fluks yang terbakar untuk membuat pelindung gasnya sendiri, dan terak yang terbentuk kemudian melindungi manik pendingin.
Perbedaan mekanis tersebut mendorong hampir semua hal lainnya: kecepatan perjalanan, waktu pembersihan, toleransi angin, ketebalan minimum, dan keterampilan yang dibutuhkan setiap proses dari orang yang memegang alat penyengat atau senjata.
| Pekerjaan atau kondisi | Pilihan yang lebih baik | Alasan |
|---|---|---|
| Panel bodi, saluran, pelindung 1 hingga 3 mm | MIG | Masukan panas rendah dan busur pendek, distorsi minimal dan tidak ada terak pada chip |
| Situs luar ruangan bekerja dalam angin | Tongkat | Perisai fluks tidak dapat diledakkan; kaleng pelindung gas |
| Piring berkarat, dicat atau berminyak | Tongkat | Busur terbakar melalui kontaminasi cahaya yang akan menyebabkan porositas MIG |
| Fillet struktural 6 hingga 10 mm dalam posisi datar | MIG (atau berinti fluks) | Deposisi per jam jauh lebih tinggi pada posisi yang sama |
| Akar vertikal pada pipa | Tongkat | Terak yang dibekukan dengan cepat menopang genangan air pada permukaan vertikal |
| Aluminium tipis | MIG | Tongkat electrodes for aluminium are impractical at small thickness |
| Pekerjaan perbaikan dengan daya terbatas | Tongkat | Elektroda 3,2 mm beroperasi pada daya sekitar 90 hingga 130 A dari suplai sederhana |
Gunakan tabel sebagai filter, bukan buku peraturan. Jika pekerjaan Anda adalah 80 persen lembaran tipis dan 20 persen perbaikan lokasi, satu proses jelas menghasilkan ruang di bangku cadangan; jika sebaliknya, jawabannya terbalik.
MIG memberi Anda busur yang berkelanjutan, jadi tugas utama Anda adalah menjaga kabel tetap berada di tepi depan genangan air.
Kecepatan pengumpanan kawat menentukan arus dan tegangan menentukan panjang busur, sedangkan aliran gas biasanya berkisar antara 12 dan 18 liter per menit. Mode transfer berubah sesuai arus: transfer hubung singkat di bawah sekitar 3 mm dan arus listrik rendah, berbentuk bulat di tengah, dan transfer semprotan pada arus lebih tinggi dengan campuran kaya argon. Hubungan pendek sesuai dengan lembaran tipis dan pekerjaan di luar posisinya; semprotan mengendapkan logam dengan cepat dan menembus dalam tetapi biasanya terbatas pada posisi datar dan horizontal.
Tempelkan pengatur panas tangan ke operator, karena panjang busur secara langsung mengubah tegangan dan arus.
Sumber listrik arus konstan dengan karakteristik terkulai menjaga arus tetap stabil seiring dengan variasi panjang busur. Kelas elektroda lebih penting daripada yang diperkirakan sebagian besar pembeli: 6013 mudah untuk dipukul dan dipukul ulang untuk pekerjaan umum, 6010 dan 6011 menghasilkan busur yang kuat dan dalam pada baja yang kotor, dan 7018 adalah elektroda rendah hidrogen yang harus dijaga tetap kering dalam tempat anak panah yang dipanaskan atau dipanggang sesuai jadwal pembuatnya. Setiap manik tongkat juga memerlukan biaya pembuangan terak, dan waktu pemotongan tersebut merupakan beban kerja yang nyata dalam perkiraan biaya apa pun.
MIG menang dalam hal kecepatan dan penyelesaian, kemenangan tetap dalam toleransi terhadap kondisi, dan keduanya lebih dekat daripada perkiraan kebanyakan orang dalam hal kekuatan.
| Faktor | MIG | Tongkat |
|---|---|---|
| Dapat dikonsumsi | Kawat padat atau berinti fluks pada gulungan | Elektroda berlapis fluks, 2,5 hingga 5 mm |
| Perisai | Botol gas, regulator dan flowmeter | Dibangun ke dalam lapisan elektroda |
| Tingkat pengendapan | Kira-kira 2 hingga 4 kg per jam dalam transfer semprotan | Kira-kira 1 hingga 2,5 kg per jam, dibatasi oleh ukuran elektroda |
| Ketebalan minimum praktis | Sekitar 0,8 mm dengan hati-hati | Sekitar 1,5 hingga 2 mm sebelum risiko terbakar meningkat |
| Bentuk penetrasi | Lebar dan dangkal pada arus pendek; semprotan lebih dalam | Sempit dan dalam, terutama dengan elektroda selulosa |
| Pembersihan | Penghapusan percikan ringan, penyikatan kawat sesekali | Terak terkelupas di setiap lintasan |
| Angin dan cuaca | Miskin tanpa tempat berlindung | Bagus, perisainya dibuat sendiri |
| Kurva belajar | Lebih pendek; mesin memberi makan pengisi untuk Anda | Lebih lama; panjang busur dan sudut gerak adalah keterampilan manual |
| Posisi | Kuat datar dan horizontal, bisa diterapkan vertikal ke bawah pada lembaran tipis | Kuat di semua posisi termasuk vertikal ke atas dan overhead |
| Efisiensi pengisi | Sekitar 95 persen kawat menjadi logam las | Sekitar 60 hingga 70 persen setelah kehilangan rintisan dan percikan |
| Biaya operasional tambahan | Perisai gas and regulator rental | Rintisan elektroda dan tenaga kerja penghilangan terak |
MIG membayar sendiri terlebih dahulu di toko mana pun yang mengelas material tipis dalam volume.
Stick tetap menjadi default di lokasi karena ia menoleransi segala hal yang tidak dapat dilakukan oleh bengkel: angin, kotoran, kelembapan, dan pengabaian.
MIG melakukan penetrasi dengan cukup baik, namun kedalamannya bergantung pada mode transfer dan bukan pada nama proses.
MIG hubung singkat pada dasarnya adalah proses dingin: kawat menyentuh genangan air, terjepit, dan mengendapkan logam dengan kedalaman fusi terbatas, itulah sebabnya kurangnya fusi adalah cacat MIG klasik pada pelat di atas 6 mm. Transfer semprotan mengubah gambarannya karena busurnya stabil dan arusnya cukup tinggi untuk menyatukan dinding samping dengan benar, tetapi sebagian besar merupakan teknik datar dan horizontal. Elektroda tempel, khususnya jenis selulosa, memusatkan arus dalam busur sempit yang membentuk profil penetrasi berbentuk jari bahkan pada baja kotor.
Untuk pekerjaan vertikal ke atas, tongkat dengan elektroda pembekuan cepat memungkinkan Anda menahan genangan air kecil dan memanjat dengan mantap. MIG juga dapat mengelas vertikal ke atas, menggunakan kecepatan pengumpanan kawat yang lebih rendah, sedikit tenunan, dan jeda di bagian jari kaki, namun margin kesalahannya lebih tipis. Di atas, tongkat umumnya merupakan pilihan yang lebih dapat dikontrol karena panjang busur disesuaikan secara instan sementara senjata MIG tidak memberi Anda umpan balik seperti itu.
Apapun proses yang Anda pilih, prosedur yang memenuhi syarat mengatur: pada tekanan dan pekerjaan struktural, spesifikasi prosedur pengelasan dan kualifikasi operator menentukan penerimaan, bukan label proses pada mesin.
Siklus kerja adalah angka yang menentukan apakah suatu mesin sesuai dengan tingkat produksi Anda, dan biasanya dinyatakan dengan arus listrik yang bagus.
Perangkat MIG kompak dengan daya 200 A pada siklus kerja 60 persen dapat mengelas selama enam dari sepuluh menit pada arus tersebut, lebih sedikit pada pengaturan yang lebih tinggi atau di bengkel yang panas. Set tongkat inverter kecil sering kali memberikan tugas 100 persen pada 100 hingga 130 A, yang mencakup elektroda 3,2 mm secara terus menerus. Periksa peringkat arus listrik yang benar-benar akan Anda gunakan, dan periksa pasokan input: mesin 230 V satu fasa cocok untuk toko kecil, sedangkan unit tiga fasa 400 V menahan voltase lebih baik di bawah beban berkelanjutan.
Pada tangki, spool pipa, poros dan bejana, rotator atau positioner yang mengubah sambungan menjadi posisi datar biasanya memberikan keuntungan lebih besar dibandingkan proses switching.
Posisi datar memungkinkan Anda mengalirkan arus lebih tinggi tanpa genangan air hilang, sehingga meningkatkan laju deposisi dan meningkatkan profil manik dengan MIG atau stick. Untuk pekerjaan silindris, rotator bertenaga dengan kontrol anti-drift menjaga kecepatan putaran tetap dan menghentikan benda kerja merayap di sepanjang roller, sehingga pengelasan tetap berada pada sudut yang konsisten.
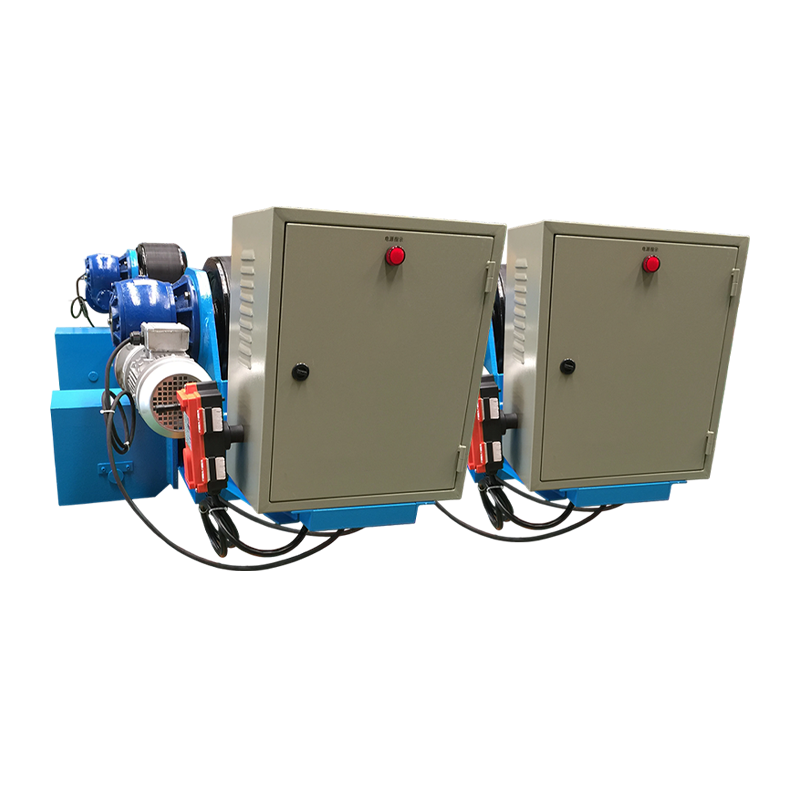 Rotator Las 10T yang Dapat Disesuaikan dengan Kontrol Anti-Drift Rotator 10 ton yang dapat disesuaikan ini menggunakan sensor dan koreksi anti-drift PLC untuk mempertahankan rotasi yang stabil selama pengelasan jahitan melingkar dan memanjang pada benda kerja silinder. Lihat Produk →
Positioner konvensional memiliki tujuan yang sama untuk bagian fabrikasi yang memerlukan kemiringan dan rotasi daripada putaran terus menerus, dan untuk bagian kapal yang berat, rotator fit-up menangani penyelarasan dan rotasi sebelum lintasan pertama dilakukan.
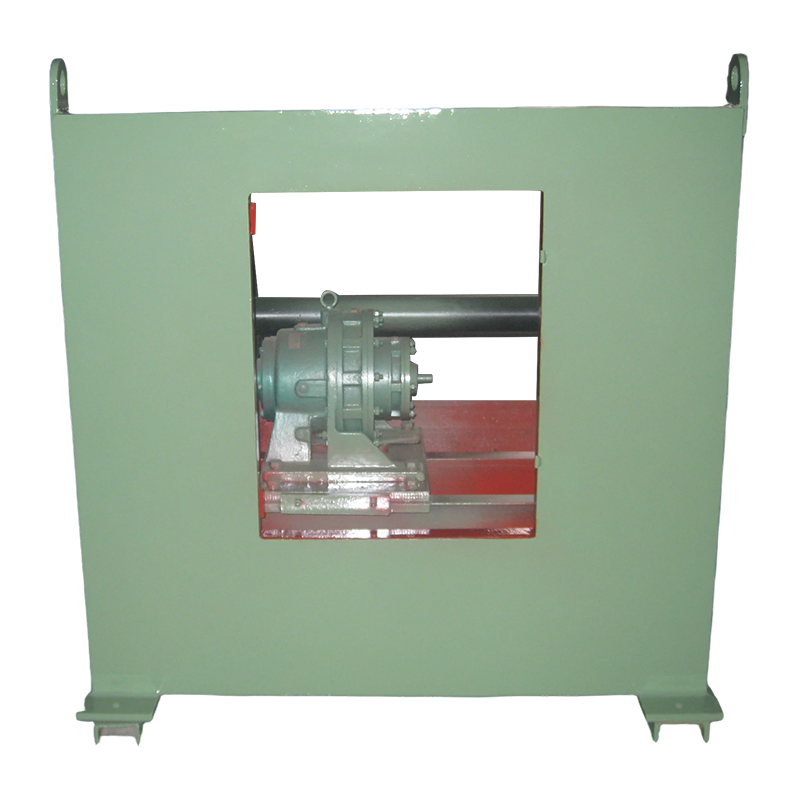 Positioner Pengelasan Konvensional 3T untuk Suku Cadang Pabrikan Positioner seberat 3 ton ini memiringkan dan memutar benda kerja hingga 3000 kg untuk menjaga jahitan tetap pada posisi datar, dengan rotasi frekuensi variabel dan kendali jarak jauh atau kaki. Lihat Produk →
Ukurannya mengikuti berat benda kerja dengan margin yang sehat, dan pilihan antara desain penyelarasan otomatis, desain yang dapat disesuaikan, dan penyesuaian disesuaikan dengan seberapa besar variasi diameter yang Anda harapkan. Penuh rentang rotator pengelasan mencakup beban kelas 1 t hingga 1000 t, dan dampak praktis pada fabrikasi tangki dan pipa dibahas dalam tinjauan ini bagaimana rotator mengubah pembuatan tangki dan pipa .
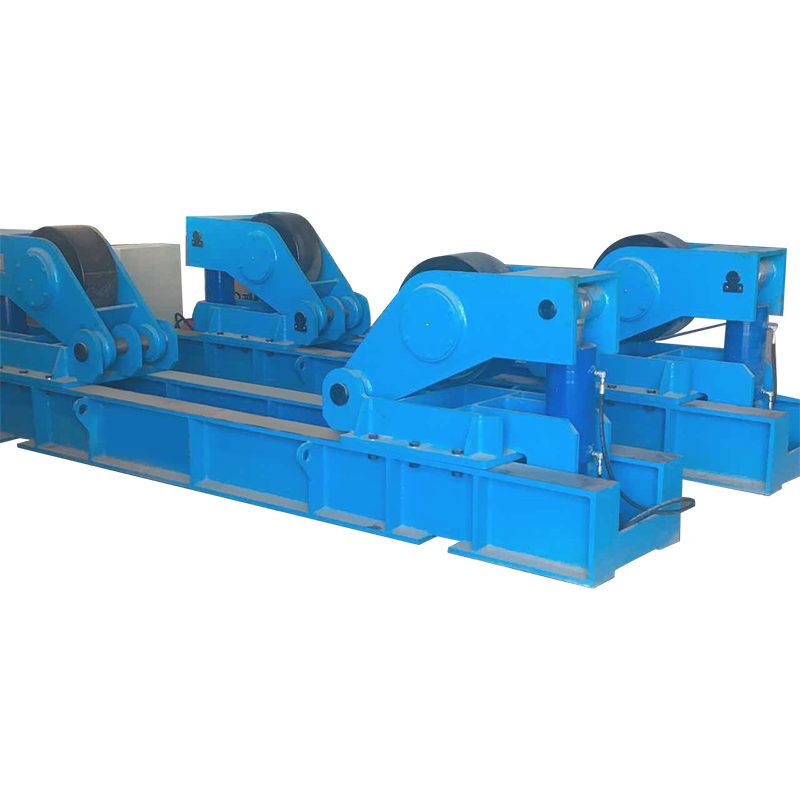 Rotator Pengelasan Fit-Up 120T untuk Benda Kerja Silinder Besar Rotator master-slave seberat 120 ton ini mendukung perakitan dan pengelasan silinder besar, dengan jarak roller yang dapat disesuaikan dan penggerak kecepatan variabel untuk menara angin dan bejana tekan. Lihat Produk →
Audit singkat dan jujur atas pekerjaan Anda mengalahkan rekomendasi umum apa pun.
Tidak ada proses yang secara inheren lebih kuat; prosedur yang memenuhi syarat untuk keduanya dapat melebihi kekuatan logam dasar. Stick lebih toleran terhadap kontaminasi dan memberikan penetrasi lebih dalam pada baja yang tebal dan kotor, sedangkan manik MIG hubung pendek yang dipasang dengan buruk pada pelat biasanya menyebabkan kurangnya fusi.
Hanya mesin multiproses dengan mode stick khusus dan karakteristik keluaran yang benar. Satu set standar MIG saja memiliki pasokan tegangan konstan yang tidak cocok untuk elektroda tongkat.
MIG lebih mudah bagi kebanyakan pemula karena mesin mengumpankan pengisi dan busur tetap menyala. Tongkat menuntut kontrol independen atas panjang busur, sudut gerak, dan kecepatan, jadi perkirakan latihan beberapa minggu sebelum manik-manik konsisten.
Keduanya bekerja di atas 10 mm, namun rute praktisnya berbeda. Stick menggunakan elektroda besar dan beberapa lintasan dengan pembuangan terak di antaranya; MIG dalam transfer semprotan atau deposit kawat berinti fluks lebih cepat dengan penghentian yang lebih sedikit.
Kawat padat memerlukan gas, biasanya campuran argon dan CO2, atau CO2 lurus untuk penetrasi lebih dalam pada baja karbon. Kawat berinti fluks berpelindung mandiri dapat digunakan tanpa botol dan tahan terhadap angin, menjadikannya alternatif praktis untuk ditempel di luar ruangan.
Biaya pengoperasian tergantung pada campuran tenaga kerja, bahan bakar, dan bahan pengisi. Kawat padat mengubah sekitar 95 persen beratnya menjadi logam las dibandingkan sekitar 60 hingga 70 persen untuk batangan, namun gas, penyewaan regulator, dan penanganan botol memakan keuntungan tersebut pada pekerjaan bervolume rendah.
Pilih proses yang cocok dengan sambungan yang paling sering Anda las, lalu habiskan sisa anggaran untuk memposisikan peralatan yang menjaga sambungan tersebut tetap rata dan dapat diulang. Satu set MIG sederhana pada benda kerja yang berputar akan menghasilkan hasil yang lebih baik daripada mesin yang lebih besar melawan gravitasi, dan satu set tongkat dengan pengatur posisi yang baik akan melakukan hal yang sama pada pekerjaan kapal berat. Putuskan dengan ketebalan, lokasi, dan siklus kerja di depan Anda, dan argumen MIG versus stick biasanya terselesaikan dengan sendirinya dalam beberapa menit.
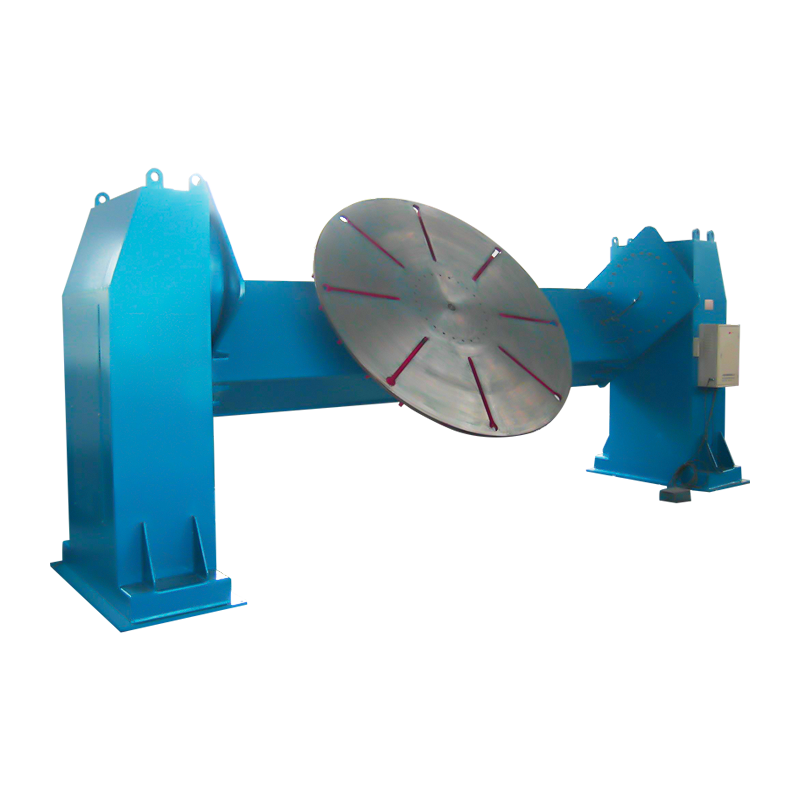
Positioner Pengelasan Kolom Ganda Presisi Tinggi untuk Benda Kerja Khusus adalah perangkat penentuan posisi pengelasan presisi yang dirancang khusu...
See Details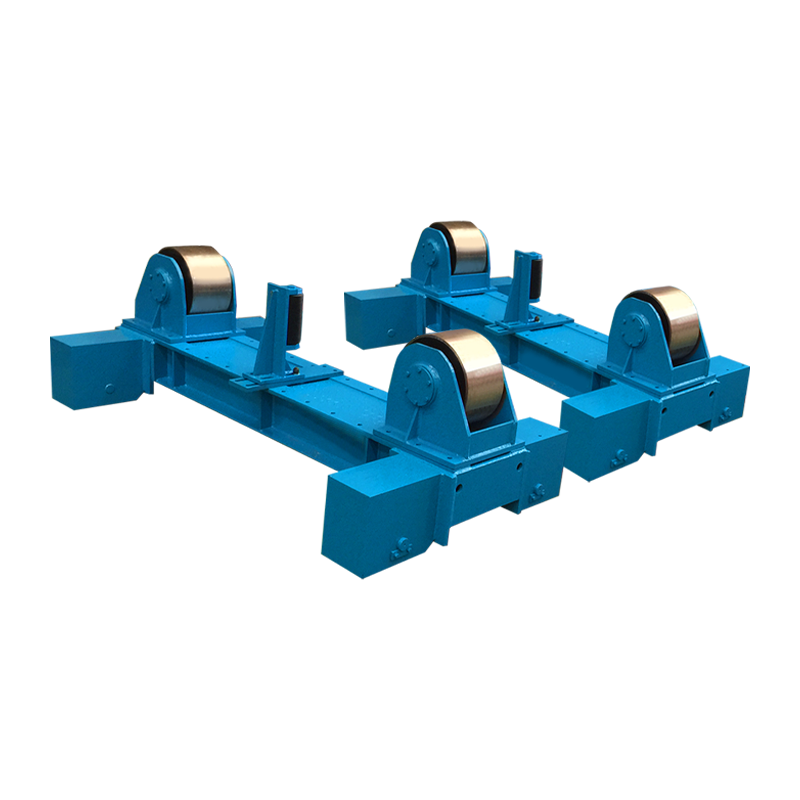
Rotator Las 20T yang Dapat Disesuaikan dengan Gerakan Orbital Listrik & Anti Drift, adalah perangkat pemosisian canggih yang dirancang khusus untuk...
See Details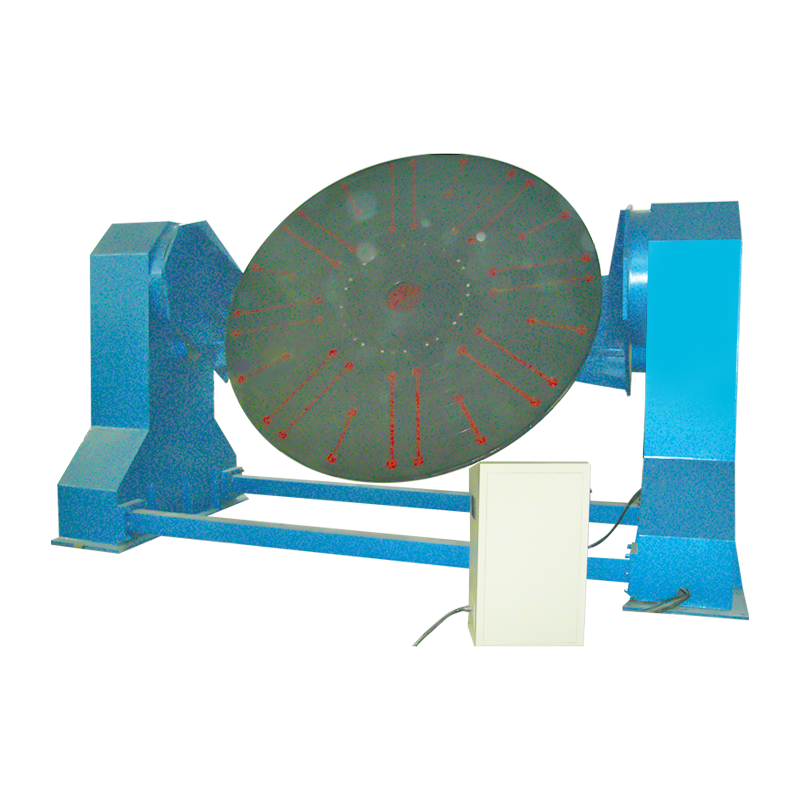
Welding Positioner dengan Kapasitas Pemuatan yang Disesuaikan adalah perangkat bantu pengelasan yang dirancang untuk menyediakan kapasitas beban ya...
See Details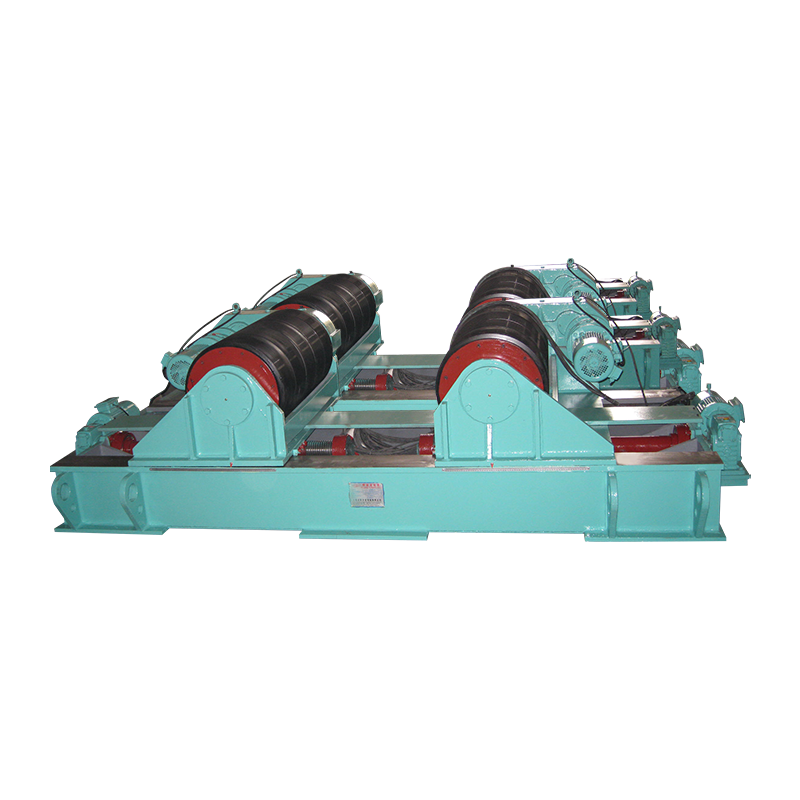
Produk ini merupakan rotator las pelebaran 120t yang dapat disetel dengan sekrup, dengan kapasitas beban 120 ton, cocok untuk pengelasan benda kerj...
See Details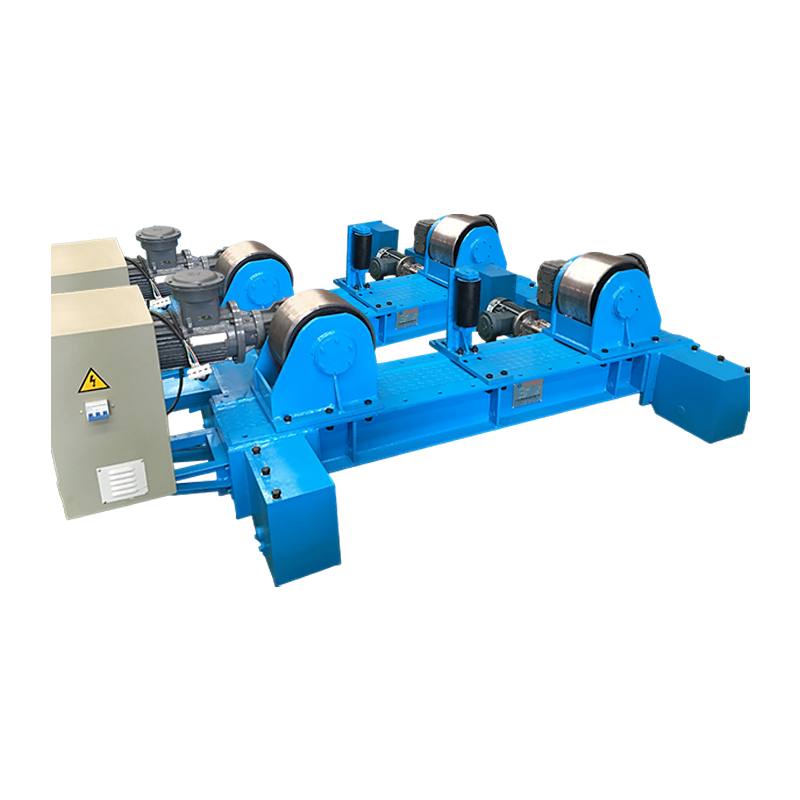
Produk ini merupakan rotator las 10t yang dapat disesuaikan dengan anti drift, dengan kapasitas beban 10 ton, dan cocok untuk pengelasan berbagai j...
See Details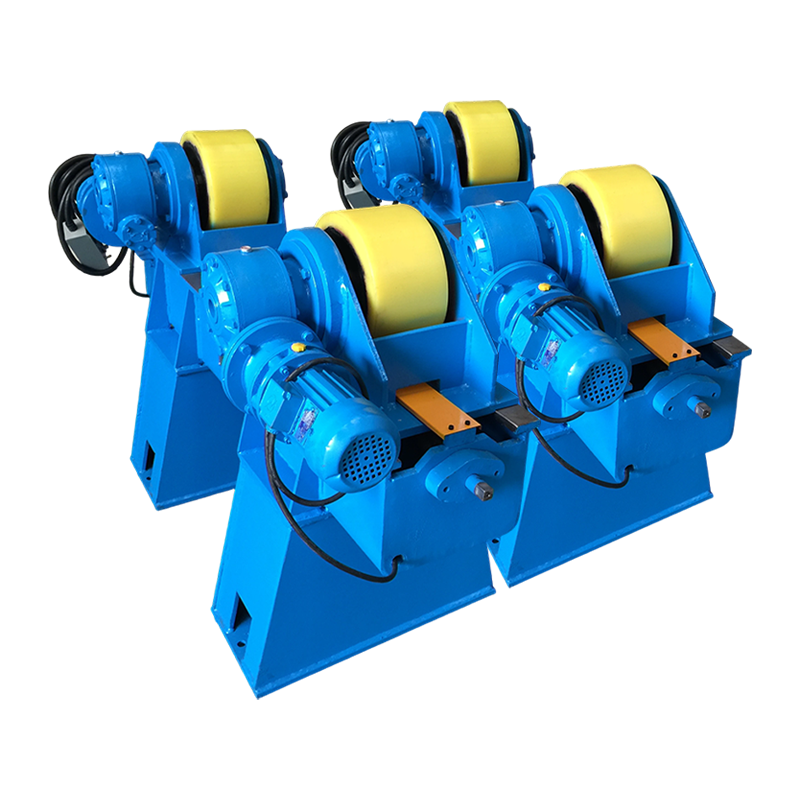
Produk ini memiliki tinggi rotator las 10t yang dapat disetel dengan sekrup, cocok untuk benda kerja pengelasan dalam jarak 10 ton. Peralatan ini m...
See DetailsHak Cipta 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. Semua Hak Dilindungi Undang-undang Custom Automatic Welding Equipment Manufacturers
sales@weldnicefactory.com