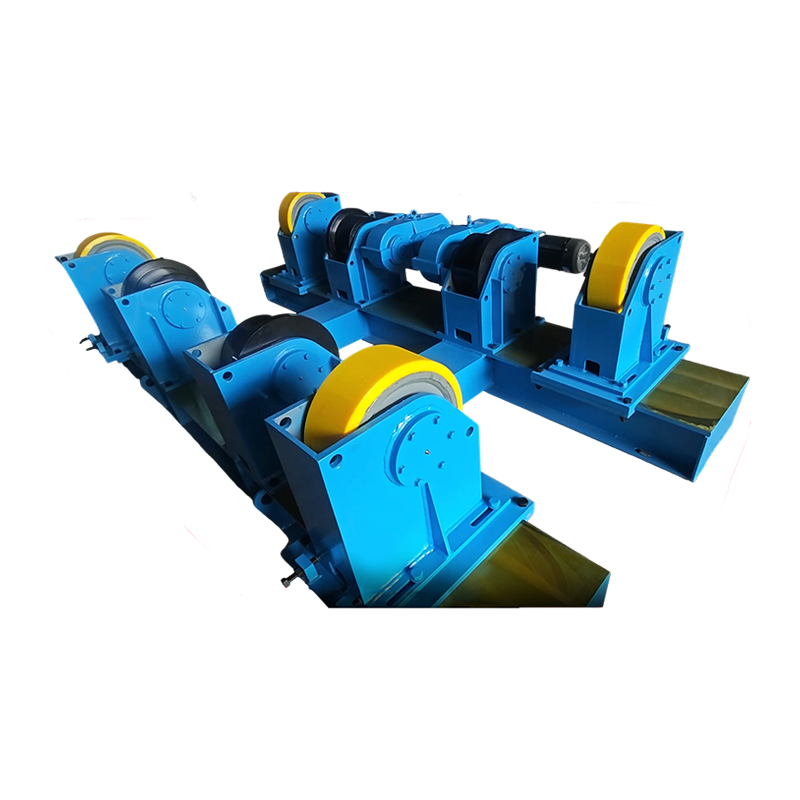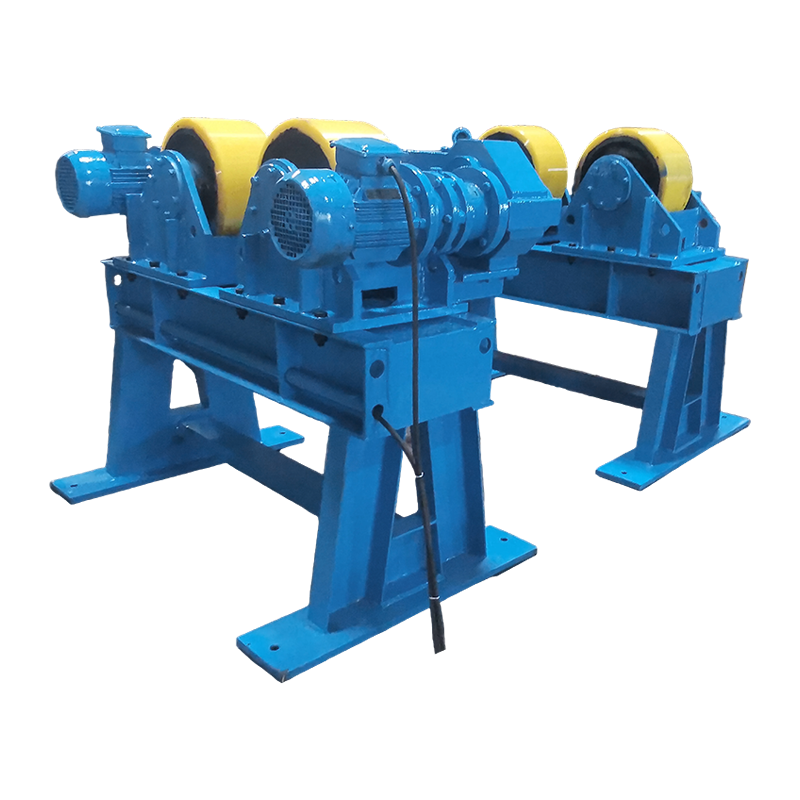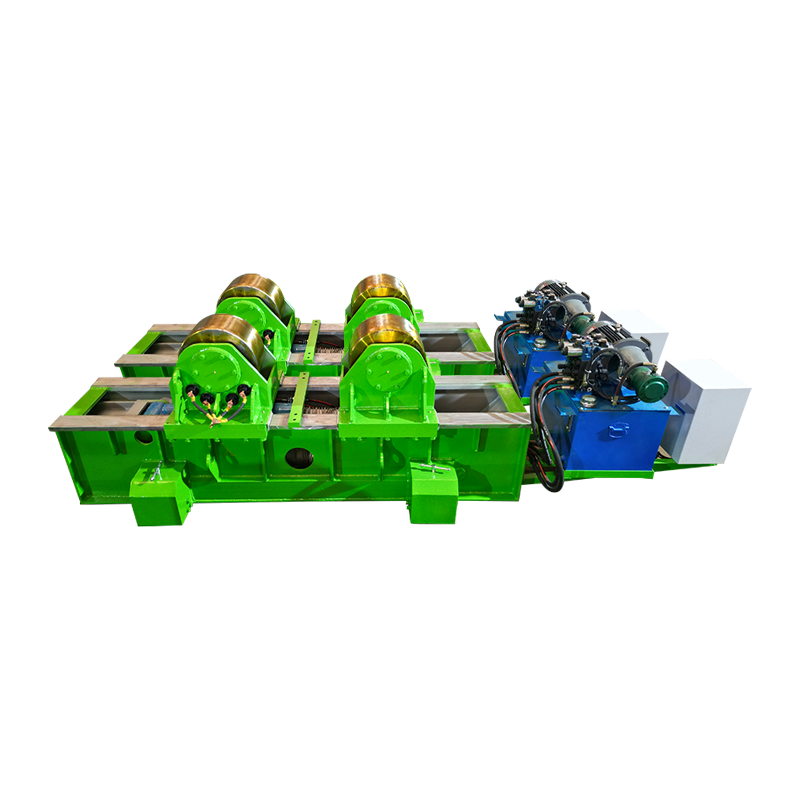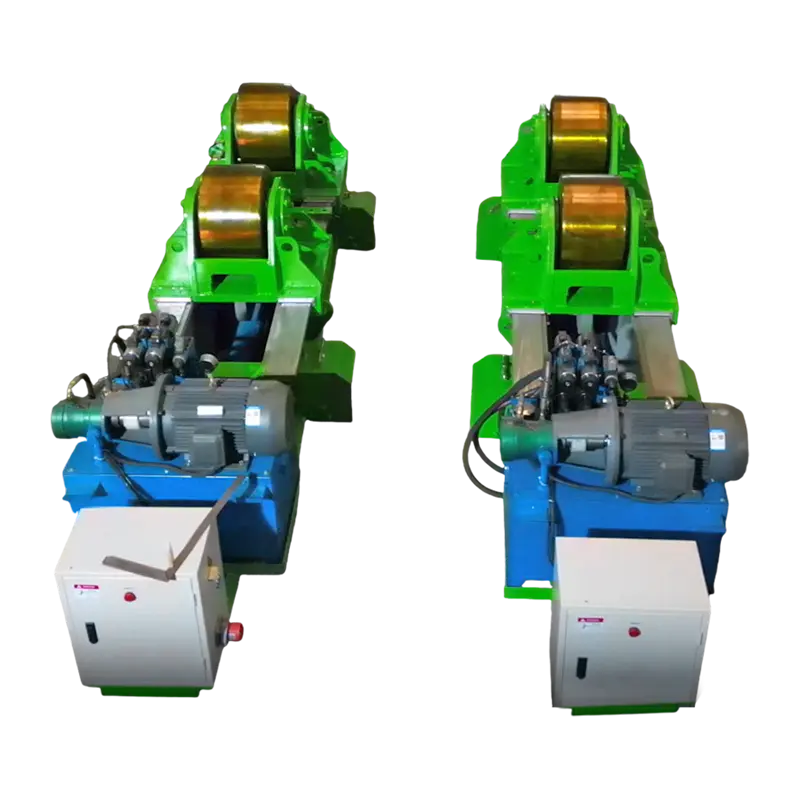
A rotator pengelasan pipa memutar benda kerja berbentuk silinder di bawah obor las, secara otomatis mempertahankan kecepatan gerak ideal untuk setiap lintasan. Peningkatan tunggal ini dapat mendorong waktu arc-on dari di bawah 20% menjadi lebih dari 60% dan meningkatkan tingkat deposisi hingga 300%, menurut survei produktivitas tahun 2023 yang dilakukan oleh Asosiasi Pabrikan & Pabrikan. Toko-toko yang mengadopsi rotasi bertenaga secara konsisten melaporkan lebih sedikit cacat, lebih sedikit pengerjaan ulang, dan laba atas investasi yang cepat.
Membuka Kecepatan dan Konsistensi dengan Rotator Pengelasan Pipa
Penggunaan rotator pengelasan pipa memangkas waktu siklus dengan mengotomatiskan rotasi, sehingga memungkinkan pengelasan multi-lintasan berkelanjutan tanpa mengubah posisi operator. Dalam penggulungan pipa manual, tukang las sering berhenti setiap beberapa menit untuk mengubah posisi benda kerja, sehingga memecah busur dan mengurangi waktu pengelasan sebenarnya. Data dari Buku Pegangan Pengelasan American Welding Society menunjukkan bahwa pembubutan manual biasanya membatasi waktu penyalaan busur hingga 15–25% dari jam kerja shift. Ketika sebuah rotator pengelasan pipa mengambil alih, waktu penyalaan busur biasanya melebihi 60%, yang berarti lebih banyak logam las yang diendapkan per shift tanpa menambah jam kerja.
Dampaknya terhadap kecepatan perjalanan juga dapat diukur. Sambungan pipa jadwal 40 standar 12 inci yang memerlukan penggulungan manual selama 35 menit dapat diselesaikan dalam waktu sekitar 12 menit dengan rotator disetel ke 250 mm/mnt. Selama seminggu produksi shift ganda, perbedaan tersebut berarti ratusan sambungan tambahan yang telah selesai. Angka-angka ini sejalan dengan laporan benchmarking Asosiasi Pabrikan & Produsen pada tahun 2023, yang menemukan bahwa toko kapal berukuran sedang menggunakan rotator pengelasan meningkatkan efektivitas peralatan secara keseluruhan sebesar 28% pada kuartal pertama penerapan.
Pencocokan Kapasitas Beban dan Diameter Pipa: Perbandingan Langsung
Peringkat muatan secara langsung menentukan pekerjaan mana yang dapat ditangani oleh rotator, dan melebihi batas ini akan mengakibatkan motor terbakar atau runout radial yang berlebihan. Setiap rotator pengelasan pipa dirancang dengan rentang berat dan diameter tertentu. Satu unit dengan kapasitas 1 ton dapat menangani pipa berukuran 2–12 inci, sedangkan unit seberat 20 ton dapat menangani kapal dengan diameter lebih dari 60 inci. Memilih rotator dengan kapasitas berlebih minimal 25% di atas benda kerja terberat yang direncanakan akan memperpanjang masa pakai dan menjaga akurasi rotasi.
| Kapasitas Beban (ton) | Kisaran Diameter Pipa Khas (inci) | Tenaga Motor (kW) | Kecepatan Rotasi Maks (dalam/mnt) |
|---|---|---|---|
| 1 | 2 – 12 | 0.37 | 190 |
| 3 | 4 – 24 | 0.75 | 250 |
| 5 | 6 – 36 | 1.1 | 300 |
| 10 | 12 – 48 | 2.2 | 380 |
| 20 | 24 – 72 | 3.7 | 450 |
A rotator pengelasan pipa dengan bobot 5 ton dapat menangani pipa 36 inci dengan ketebalan dinding 0,5 inci, asalkan berat benda kerja tidak melebihi 10.000 lb. Melebihi batas beban menyebabkan selip antara rol penggerak dan permukaan pipa, mengakibatkan kecepatan putaran tidak merata dan cacat las seperti profil manik terhuyung-huyung. Banyak perakit yang menyimpan unit 1 ton untuk pipa lubang kecil dan set 10 ton terpisah untuk bejana tekan guna menghindari kelebihan muatan.
Rotator Penyelarasan Mandiri vs. Rotator Konvensional: Desain Mana yang Sesuai dengan Alur Kerja Anda
Rotator yang dapat menyelaraskan sendiri secara otomatis mengkompensasi variasi diameter, mengurangi waktu penyetelan hingga 50% dalam produksi batch campuran. Sebuah konvensional rotator pengelasan pipa menggunakan roda idler tetap yang jaraknya harus diatur secara manual untuk setiap diameter pipa. Sebaliknya, model penyelarasan otomatis memutar gerbong rol sehingga sesuai dengan benda kerja segera setelah diturunkan ke posisinya. Adaptasi mekanis ini menghilangkan kebutuhan akan penentuan posisi coba-coba.
Rotator Rol Tetap Konvensional
- Biaya pembelian lebih rendah, biasanya 20–30% lebih murah dibandingkan unit self-aligning
- Penyesuaian manual diperlukan untuk setiap perubahan diameter
- Ideal untuk gulungan pipa identik jangka panjang
- Prosedur penggantian roller yang lebih sederhana
- Rangka dasar yang lebih berat sering kali tahan terhadap penanganan yang lebih kasar
Rotator Pengelasan Pipa yang Menyelaraskan Sendiri
- Secara otomatis mencengkeram pipa dari 2” hingga diameter maksimum
- Penyiapan memerlukan waktu beberapa detik, sehingga mempersingkat waktu peralihan menjadi setengahnya
- Kontak roller yang konsisten mengurangi runout di bawah 0,02 inci
- Berkinerja baik dalam fabrikasi campuran tinggi dan volume rendah
- Investasi awal lebih tinggi, tetapi ROI dalam waktu 6–8 bulan di toko pekerjaan biasa
Dalam studi perbandingan waktu di enam fasilitas fabrikasi, dilakukan penyelarasan mandiri rotator pengelasan pipa menghemat rata-rata 11 menit per pengaturan saat beralih antara pipa 8 inci dan 20 inci. Lebih dari 50 pergantian per minggu, penghematan waktu tersebut berarti lebih dari 9 jam ketersediaan arc-on tambahan, cukup untuk mengelas 15–20 sambungan lubang sedang tambahan.
Peningkatan Kualitas Las: Mengurangi Cacat dengan Rotasi yang Konsisten
Rotasi yang stabil secara signifikan menurunkan cacat las seperti kurangnya fusi dan undercut, dengan penelitian menunjukkan pengurangan tingkat pengerjaan ulang hingga 40%. Ketika sebuah rotator pengelasan pipa mempertahankan kecepatan permukaan yang konstan, busur pengelasan tetap berada di tepi depan genangan air tanpa percepatan atau perlambatan mendadak. Stabilitas ini mencegah cold lap, penetrasi yang tidak konsisten, dan lubang stop-start yang muncul selama reposisi manual.
Makalah teknis tahun 2022 yang diterbitkan di Jurnal Pengelasan mendokumentasikan tingkat pengerjaan ulang di 1.200 sambungan pipa melingkar. Sambungan dilas dengan bertenaga rotator pengelasan pipa menunjukkan tingkat kerusakan sebesar 3,4%, dibandingkan dengan 5,8% untuk sambungan yang diputar secara manual. Pengurangan sebesar 40% ini berarti penurunan biaya penggilingan, pencungkilan, dan pemeriksaan ulang, sehingga menghemat sekitar $18 per sambungan dalam kondisi tarif tenaga kerja yang terbebani penuh sebesar $65/jam.
Masukan panas juga menjadi lebih seragam. Dengan pembubutan manual, tukang las sering kali berhenti sejenak untuk menyesuaikan postur, menyebabkan panas menumpuk dan berpotensi mengubah sifat zona yang terkena dampak panas. Pass yang digerakkan oleh rotator menjaga suhu interpass dalam jendela ±25°F, yang membantu mempertahankan nilai ketangguhan Charpy V-notch yang disyaratkan oleh ASME B31.3. Konsistensi pada level ini sangat sulit dicapai dengan memutar tangan.
Mengintegrasikan Rotator Pengelasan Pipa ke dalam Sel Otomatis
Memasangkan rotator pengelasan pipa dengan manipulator kolom dan boom menciptakan stasiun pengelasan melingkar yang sepenuhnya otomatis, memotong biaya tenaga kerja langsung hingga 60% menurut studi kasus industri. Rotator menangani rotasi sementara manipulator memposisikan kepala pengelasan pada sudut dan sudut yang optimal. Bersama-sama mereka memungkinkan satu operator untuk mengawasi beberapa stasiun secara bersamaan.
Tata letak sel otomatis yang khas menempatkan beban 10 ton rotator pengelasan pipa antara dua set idler, dengan kolom manipulator mengumpankan kepala las busur terendam dari atas. Setelah operator memuat pipa dan memulai rangkaiannya, rotator berputar pada kecepatan yang telah ditentukan, manipulator mempertahankan offset tetap, dan seluruh sambungan dilas dalam satu siklus tanpa gangguan. Data dari pabrik fabrikasi berat di Rotterdam menunjukkan bahwa konfigurasi ini meningkatkan output gabungan harian dari 14 menjadi 38 pada bagian menara angin 48 inci, sekaligus mengurangi kesalahan terkait kelelahan tukang las hingga mendekati nol.
Bahkan tanpa otomatisasi penuh, a pemutar las dilengkapi dengan takometer digital dan liontin jarak jauh memungkinkan tukang las menyesuaikan kecepatan dari jarak yang aman. Peningkatan sederhana ini telah terbukti meningkatkan skor penampilan las sebesar 22% dalam audit pelanggan, karena operator dapat bereaksi terhadap perilaku genangan air tanpa merusak stabilitas busur.
Keuntungan Keamanan dan Ergonomis
Menghilangkan penggulungan pipa secara manual mengurangi cedera muskuloskeletal hingga 70% dan mencegah kecelakaan di titik terjepit. Memutar pipa berat secara manual dengan kunci pas rantai atau dengan tangan memberikan tekanan ekstrem pada bahu, punggung, dan pergelangan tangan. Catatan cedera Administrasi Keselamatan dan Kesehatan Kerja (OSHA) menunjukkan bahwa penanganan dan penempatan pipa menyumbang sekitar 18% dari keseleo dan ketegangan yang tercatat di bengkel fabrikasi struktural. Memperkenalkan a rotator pengelasan pipa menghilangkan kebutuhan akan upaya fisik itu sepenuhnya.
Selain itu, rotator menjaga operator tetap berada di luar zona roll langsung. Dalam metode manual, pekerja sering kali berdiri di dekat sling atau rantai yang berputar, sehingga menimbulkan risiko titik jepit. Dengan sebuah rotator pengelasan pipa , roller penggerak dan idler dilindungi, dan operator mengontrol gerakan melalui sakelar dead-man yang menghentikan rotasi secara instan saat dilepaskan. Dikombinasikan dengan prosedur lockout/tagout yang tepat, fitur-fitur ini berkontribusi terhadap penurunan 55% dalam kasus cedera tangan yang tercatat selama periode dua tahun di bengkel bejana tekan di Texas, seperti yang dilaporkan dalam tinjauan keselamatan internal bengkel tersebut.
Praktik Perawatan yang Memperpanjang Umur Rotator
Pemeriksaan rutin rol penggerak dan pelumasan bantalan dapat menggandakan interval servis rotator pengelasan pipa. Bahkan rotator yang kuat sekalipun akan mengalami keausan bertahap, namun jadwal perawatan yang disiplin akan menjaga keakuratan rotasi tetap ketat dan mencegah waktu henti yang mahal. Langkah-langkah berikut, yang diambil dari manual servis peralatan, memberikan dampak paling besar.
- Periksa permukaan roller setiap minggu. Rol poliuretan yang aus atau tercungkil menyebabkan getaran dan kehabisan tenaga. Ganti rol bila bidang kontak menunjukkan titik datar yang lebarnya lebih dari 4 mm.
- Bantalan penggerak gemuk setiap 200 jam pengoperasian. Gunakan gemuk EP2 berbahan dasar litium dan bersihkan gemuk lama melalui fitting hingga muncul gemuk bersih. Pelumas yang terkontaminasi adalah penyebab utama kegagalan bantalan prematur pemutar las drive.
- Verifikasi keselarasan antara drive dan set idler. Ketidaksejajaran lebih dari 1/16 inci per kaki panjang pipa menciptakan gaya lateral yang membebani bantalan dan mengurangi efisiensi motor. Alat penyelarasan laser dapat memeriksanya dalam waktu kurang dari sepuluh menit.
- Bersihkan lemari listrik setiap bulan. Asap las dan debu gerinda menyusup ke dalam penutup VFD, menyebabkan panas berlebih. Penghembusan udara bertekanan yang bersih dan penggantian filter menjaga kontrol kecepatan tetap konsisten.
- Rekam penarikan amp secara berkala. Peningkatan arus motor secara tiba-tiba biasanya menunjukkan pengikatan roller atau bantalan yang rusak. Tetapkan garis dasar pada saat pemasangan dan tandai setiap kenaikan di atas 15% untuk diselidiki.
Toko-toko yang mengikuti langkah-langkah ini melaporkan rata-rata interval servis bebas masalah selama 18–24 bulan rotator pengelasan pipas , dibandingkan dengan 9–12 bulan pada fasilitas yang hanya melakukan perbaikan reaktif. Perbedaannya sering kali sama dengan berkurangnya satu kali pembangunan kembali secara besar-besaran per tahun, sehingga menghemat $3.000–$7.000 untuk suku cadang dan tenaga kerja.
Pertanyaan Yang Sering Diajukan Tentang Rotator Pengelasan Pipa
Untuk apa rotator las pipa digunakan?
A rotator pengelasan pipa digunakan untuk memutar benda kerja berbentuk silinder—seperti pipa, bejana tekan, dan bagian menara angin—dengan kecepatan terkendali selama pengelasan. Ini menahan benda kerja pada roller bertenaga sehingga tukang las atau obor otomatis dapat menyimpan logam pengisi secara terus menerus di sekeliling keliling tanpa berhenti untuk mengubah posisinya.
Bagaimana cara memilih kapasitas rotator pengelasan pipa yang tepat?
Pilih a rotator pengelasan pipa dengan peringkat beban setidaknya 25% lebih tinggi dari rakitan terberat yang ingin Anda las. Periksa juga kisaran diameter minimum dan maksimum: roller harus melakukan kontak yang kuat tanpa pipa berada terlalu rendah di dudukannya. Unit yang terlalu kecil akan tergelincir; yang terlalu besar akan membuang-buang energi dan modal.
Bisakah rotator las pipa menangani benda kerja tidak bulat?
Sebuah standar rotator pengelasan pipa dirancang untuk bagian silinder. Bentuk persegi atau persegi panjang menyebabkan kontak dan getaran roller tidak merata. Untuk komponen non-bulat, pengatur posisi dengan pelat muka atau manipulator multi-sumbu adalah pilihan yang lebih baik. Beberapa rotator self-aligning dapat mengakomodasi sedikit ovalitas, namun hasil terbaik memerlukan kebulatan dalam 1% dari diameter nominal.
Perawatan apa yang mencegah fluktuasi kecepatan?
Fluktuasi kecepatan dalam a pemutar las biasanya disebabkan oleh roller yang aus, pelumasan yang tidak mencukupi, atau penyimpangan parameter VFD. Membersihkan permukaan roller secara teratur, melumasi bantalan setiap 200 jam, dan menyetel ulang pengaturan PID drive menghilangkan sebagian besar inkonsistensi kecepatan. Jika fluktuasi terus berlanjut, periksa kopling encoder dan pelindung kabel motor dari gangguan listrik.