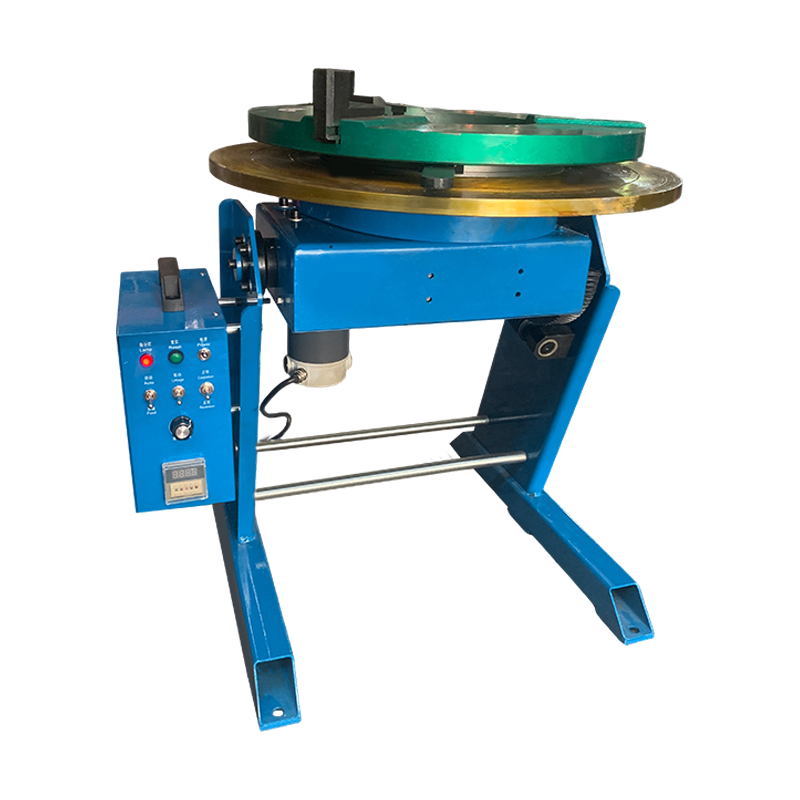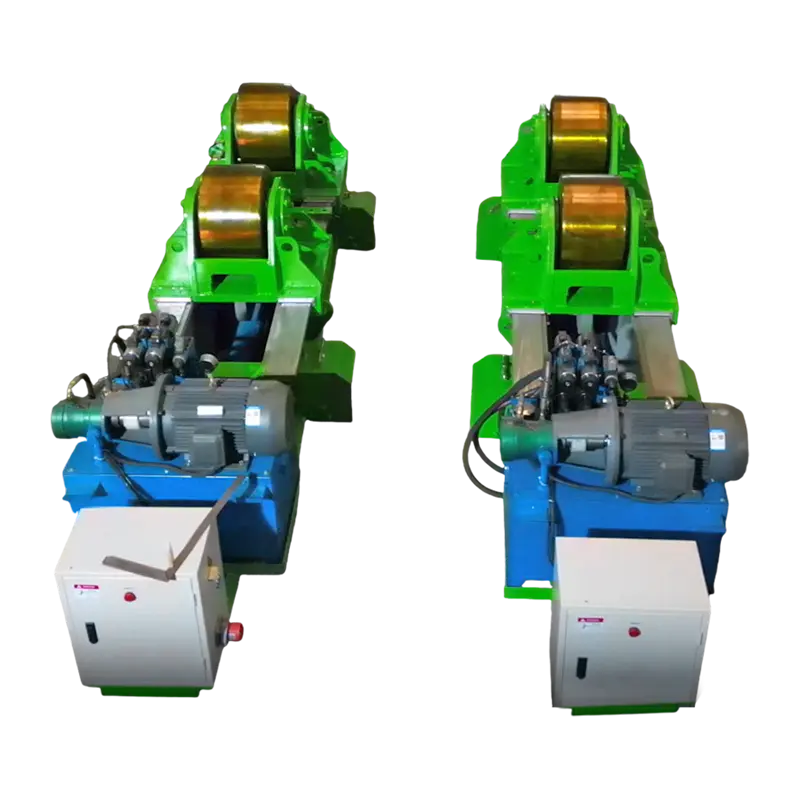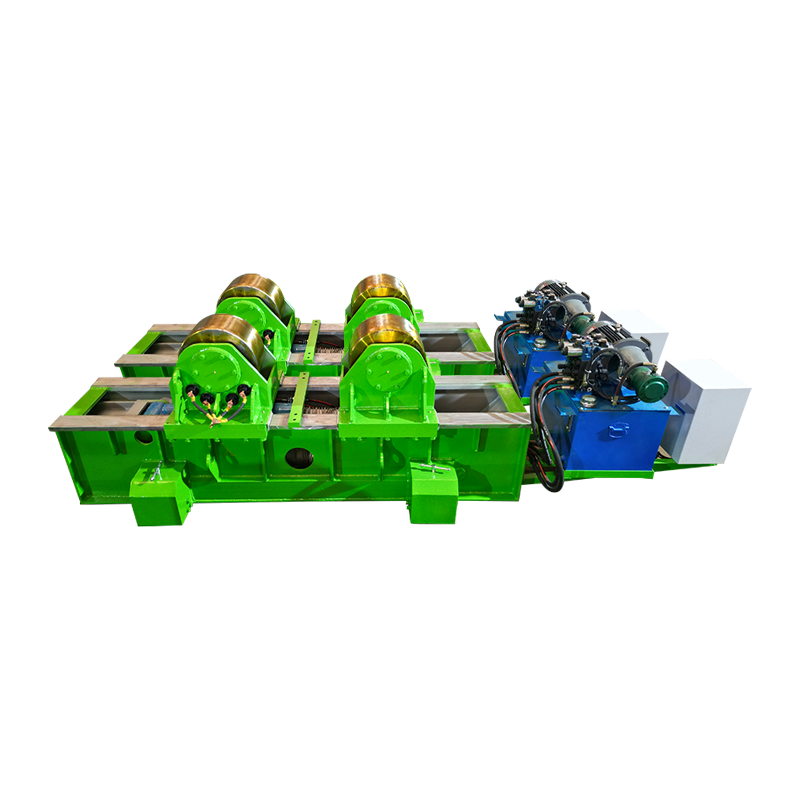
Perlengkapan untuk pengelasan adalah perangkat mekanis yang dibuat khusus untuk menemukan, menjepit, dan menopang benda kerja logam dalam keselarasan yang tepat selama proses pengelasan, memastikan bahwa setiap perakitan yang selesai memenuhi spesifikasi dimensi dengan distorsi minimal dan kemampuan pengulangan maksimum. Di stasiun pengelasan manual, operator yang terampil mungkin menghabiskan banyak waktu untuk mengukur, memasang, dan menyesuaikan bagian-bagian; dengan dirancang dengan baik perlengkapan las , bagian tersebut diposisikan dengan benar saat ditempatkan ke dalam perkakas. Menurut American Welding Society (AWS), penggunaan perlengkapan las yang kaku dapat mengurangi waktu fabrikasi secara keseluruhan 30% hingga 60% dan menurunkan tingkat pengerjaan ulang terkait pengelasan hingga di bawah 3% . Memahami dengan tepat apa perlengkapan tersebut dan bagaimana menerapkannya secara efektif menjembatani kesenjangan antara prototipe dan jalur produksi bervolume tinggi yang menguntungkan. Panduan komprehensif ini mengeksplorasi prinsip-prinsip teknik, metodologi desain, justifikasi ekonomi, dan teknologi baru yang mendefinisikan perlengkapan pengelasan modern.
Apa Itu Perlengkapan Pengelasan dan Mengapa Penting untuk Presisi?
Perlengkapan las adalah alat manufaktur yang dirancang khusus yang secara fisik mengamankan semua komponen perakitan terhadap kekuatan ekspansi dan kontraksi termal, menjamin bahwa pengulangan dimensi dari pengelasan akhir sesuai dengan cetak biru teknik. Fisika pengelasan fusi menghadirkan tantangan mendasar: baja cair menyusut saat mengeras, sehingga logam berubah bentuk. SEBUAH perlengkapan untuk pengelasan mengatasi hal ini dengan menahan bagian-bagian tersebut dengan kuat pada tempatnya. Ini tidak hanya mencegah pergerakan; sering kali memberikan tekanan awal pada material atau mengakomodasi penyusutan yang dihitung. Dengan menggabungkan pendekatan sistematis terhadap referensi benda kerja—menggunakan pencari lokasi dan dukungan khusus—perlengkapan ini menghilangkan dugaan manusia. Hal ini memastikan bahwa bahkan tukang las pemula pun dapat menghasilkan rakitan yang berada dalam toleransi ketat ISO 13920 untuk dimensi linier dan kelurusan. Dampak ekonominya sangat besar: studi yang dilakukan oleh Edison Welding Institute (EWI) menemukan bahwa pemasangan yang tepat dapat meningkatkan hasil first-pass dengan 40% dan mengurangi kebutuhan pelurusan pasca pengelasan hingga 70% . Di bengkel fabrikasi berat pada umumnya, pelurusan rakitan yang terdistorsi pasca pengelasan dapat memakan waktu hingga 30% dari total jam kerja produksi , biaya yang sebagian besar dihilangkan jika bagian tersebut dipegang dengan benar sejak awal. Selain itu, perlengkapan yang dirancang dengan baik memungkinkan penggunaan arus pengelasan yang lebih tinggi dan kecepatan perjalanan yang lebih cepat karena operator atau robot tidak perlu berhenti sejenak untuk memeriksa keselarasan. Hasilnya bukan hanya produk yang lebih baik tetapi juga lebih cepat.
Tiga Fungsi Inti: Menemukan, Menjepit, dan Mendukung
Setiap perlengkapan las yang efektif melakukan tiga fungsi mekanis yang tidak dapat dinegosiasikan: menempatkan benda kerja secara tepat dengan mengacu pada data yang diketahui, menjepit bagian-bagian dengan kekuatan yang cukup untuk menahan penyusutan las, dan mendukung rakitan untuk mencegah kendur karena gravitasi dan panas. Prinsip penempatan 3-2-1 adalah standar industri untuk sebagian besar suku cadang prismatik. Enam titik kontak membatasi keenam derajat kebebasan: tiga titik menentukan bidang primer, dua titik menentukan tepi sekunder, dan satu titik menentukan perhentian tersier. Saat mendesain perlengkapan untuk pengelasan , gaya penjepit harus diarahkan ke pencari lokasi tetap ini. Elemen pendukung, sering kali berupa spindel atau sekrup dongkrak yang dapat disesuaikan, mencegah pelat baja berat membelok saat dipanaskan. Desain tri-fungsional ini memastikan bahwa ketika logam las berkontraksi, logam tersebut akan menarik perlengkapan daripada merusak bagiannya. Misalnya, dalam pembuatan sasis alat berat, pencari lokasi yang terbuat dari baja perkakas yang diperkeras dapat menahan anggota rangka tetap di dalam ±0,3mm , sedangkan klem menerapkan gaya beberapa kilonewton untuk mencegah pergerakan selama pengelasan multi-pass. Kekuatan penjepitan yang dibutuhkan tidak sembarangan; itu harus dihitung berdasarkan gaya penyusutan yang diharapkan dari lasan. Lasan fillet dengan panjang kaki 8 mm dapat menghasilkan gaya susut transversal melebihi 10.000 Newton , dan perlengkapan harus mengatasi hal ini tanpa berubah bentuk.
Membandingkan Perkakas Manual, Sistem Modular, dan Sel Otomatis
Pemilihan sistem perlengkapan las bergantung pada volume produksi, kompleksitas komponen, dan fleksibilitas yang diperlukan; tabel di bawah ini membandingkan pendekatan manual, modular, dan otomatis.
| Fitur | Perlengkapan Khusus Manual | Perlengkapan Modular (3D). | Otomatis (Hidrolik/Pneumatik) |
|---|---|---|---|
| Waktu Pergantian | Tinggi (jam) | Sangat Rendah (menit) | Rendah (perubahan program) |
| Kesesuaian Volume | Volume tinggi, satu bagian | Rendah hingga sedang, pembuatan prototipe | Produksi massal |
| Biaya Awal | Sedang hingga Tinggi | Sangat Rendah | Sangat Tinggi |
| Kontrol Distorsi | Luar biasa (kaku) | Bagus | Luar biasa (kontrol aktif) |
Perlengkapan khusus manual biasanya dibuat dari pelat baja dan dibaut ke alasnya. Mereka menawarkan kekakuan ekstrim dan merupakan standar untuk fabrikasi berat. Sistem modular menggunakan pelat kisi dan pin dowel presisi untuk memungkinkan konfigurasi ulang yang cepat, menjadikannya ideal untuk bengkel kerja. Perlengkapan otomatis sering kali diintegrasikan ke dalam sel pengelasan robotik, tempat klem pneumatik atau hidrolik diaktifkan secara berurutan, dan sensor memverifikasi keberadaan komponen. Masing-masing jenis memiliki tempat tersendiri dalam manufaktur modern, dan banyak fasilitas besar menggunakan kombinasi ketiga pendekatan tersebut.
Merancang untuk Dinamika Termal: Bagaimana Perlengkapan Mengkompensasi Penyusutan
Sambungan las akan menyusut saat mendingin, dan salah satu aspek paling canggih dari desain perlengkapan adalah menghitung dan menangkal gerakan ini sehingga bagian akhir memenuhi spesifikasi tanpa memerlukan pelurusan pasca pengelasan. Baja karbon menyusut kira-kira 1,0 hingga 1,5 milimeter per meter panjang las dalam arah melintang. Lanjutan perlengkapan untuk pengelasan tidak selalu mengunci bagian tersebut dengan sempurna; terkadang mereka menggunakan balok "mengambang" atau "kontraksi". Hal ini memungkinkan logam untuk tertarik ke satu arah dan membatasinya ke arah lain. Dengan menggunakan analisis elemen hingga (FEA), para insinyur dapat mensimulasikan profil suhu pengelasan multi-lintasan dan memposisikan klem secara tepat di zona dengan konsentrasi tegangan tinggi. Pendekatan teknik inilah yang mencegah efek "keripik kentang" yang ditakuti pada bingkai fabrikasi besar. Dinamika termal dari perlengkapan itu sendiri juga memerlukan pertimbangan. Perlengkapan baja yang dipanaskan oleh siklus pengelasan berulang akan mengembang, dan jika pemuaian ini tidak diperhitungkan, posisi pencari lokasi akan bergeser sepanjang shift produksi. Perlengkapan berpendingin air terkadang digunakan dalam sel otomatis siklus tugas tinggi untuk menjaga suhu perlengkapan tetap stabil, memastikan bahwa posisi pencari lokasi tetap konstan dari pagi hari hingga akhir sore hari.
Merancang untuk Proses Pengelasan Tertentu: Pengelasan MIG, TIG, Laser, dan Spot
Proses pengelasan itu sendiri menentukan parameter desain perlengkapan yang penting, karena masukan panas, waktu siklus, timbulnya hujan rintik-rintik, dan persyaratan aksesibilitas sangat berbeda antara pengelasan MIG, TIG, laser, dan titik resistansi. Untuk pengelasan MIG dengan masukan panas tinggi, perlengkapan las harus berukuran besar dan menggunakan pendingin air atau batang penyangga tembaga untuk menghilangkan panas dan mencegah lengkungan. Pengelasan TIG, yang tidak menghasilkan percikan, memungkinkan perancang menempatkan klem dan pencari lokasi lebih dekat ke sambungan tanpa takut akan tersambung ke benda kerja. Perlengkapan las laser memerlukan toleransi yang sangat ketat—seringkali ±0,05 mm—karena sinar laser yang terfokus memerlukan pemasangan sambungan yang tepat dan hampir tanpa celah. Dalam pengelasan titik resistansi, perlengkapan merupakan bagian integral dari rangkaian listrik; lengan dan elektrodanya harus terbuat dari paduan tembaga dengan konduktivitas spesifik dan harus diisolasi dari alasnya untuk mencegah arus menyimpang. Memahami batasan spesifik proses ini sangat penting ketika memilih bahan dan menentukan penempatan penjepit agar berhasil perlengkapan untuk pengelasan .
Mengintegrasikan Poka-Yoke dan Pembuktian Kesalahan ke dalam Desain Perlengkapan
Perlengkapan las yang dirancang dengan baik dilengkapi fitur poka-yoke, atau anti kesalahan, yang secara fisik mencegah operator memuat benda kerja secara salah, sehingga menghilangkan sumber cacat utama sebelum busur las terjadi. Fitur-fitur ini dapat berupa pola pin asimetris yang hanya memungkinkan komponen dipasang pada satu orientasi, atau secanggih sensor jarak yang mendeteksi jika ada komponen yang hilang dan mengganggu siklus pengelasan. Di salah satu pemasok otomotif tingkat satu, penerapannya anti kesalahan perlengkapan untuk pengelasan mengurangi tingkat kerusakan dari 1.200 bagian per juta menjadi di bawah 50 bagian per juta dalam waktu enam bulan. Desain poka-yoke mengurangi ketergantungan pada kewaspadaan dan pelatihan operator, sehingga menjadikan kualitas sebagai fungsi dari perkakas itu sendiri. Pendekatan ini kini diamanatkan oleh banyak OEM dalam manual kualitas pemasok mereka, yang mencerminkan efektivitasnya yang telah terbukti dalam produksi bervolume tinggi.
Justifikasi Ekonomi: Menghitung Pengembalian Investasi untuk Perlengkapan Pengelasan
Pengeluaran modal untuk perlengkapan pengelasan khusus harus dibenarkan dengan perhitungan laba atas investasi (ROI) yang jelas yang memperhitungkan penghematan tenaga kerja langsung, pengurangan pengerjaan ulang, tingkat scrap yang lebih rendah, dan peningkatan hasil yang dihasilkan dari waktu siklus yang lebih cepat. Perlengkapan khusus khusus untuk pengelasan berukuran sedang mungkin memerlukan biaya antara lain $5.000 dan $50.000 untuk merancang dan membangun. Jika perlengkapan ini mengurangi waktu pengelasan dan pemasangan untuk satu perakitan sebesar 15 menit, dan bengkel memproduksi 5.000 rakitan per tahun dengan tarif tenaga kerja terbebani penuh sebesar $45 per jam, maka penghematan tenaga kerja langsung tahunan adalah $56.250 . Menambah penghematan dari penghapusan pelurusan dan pengurangan bahan habis pakai las sering kali mendorong waktu pengembalian modal menjadi kurang dari satu tahun. Bahkan untuk operasi bervolume rendah, peningkatan kualitas dan kemampuan untuk memenangkan kontrak yang memerlukan pengendalian proses yang terdokumentasi dapat menghasilkan investasi dalam bentuk yang lebih baik. perlengkapan las diperlukan secara strategis. Oleh karena itu, biaya awal diamortisasi tidak hanya atas suku cadang yang diproduksi tetapi juga atas peluang bisnis yang dimungkinkannya.
Material, Perlakuan Panas, dan Rekayasa Permukaan untuk Umur Panjang
Karena perlengkapan dapat terkena beban berat, percikan, dan abrasi terus-menerus, masa pakainya bergantung langsung pada tingkat baja, perlakuan panas, dan pengerasan permukaan titik kontak. Pelat dasar umum terbuat dari baja A36 canai panas atau baja S355 yang dinormalisasi. Untuk menemukan pin dan bantalan penjepit yang tahan aus, bahan seperti baja perkakas D2 atau baja paduan 4140, dikeraskan hingga 55–60 HRC , adalah standar. Dalam sel robot di mana konduktivitas listrik sangat penting untuk busur, batang penyangga tembaga diintegrasikan ke dalamnya perlengkapan las mempunyai dua tujuan: menghantarkan panas dari zona las dan melindungi perkakas baja dari radiasi busur langsung. Permukaan akhir bantalan pencari lokasi juga penting: permukaan tanah dengan kekasaran Ra 0,8 hingga 1,6 mikron memberikan kontak yang andal tanpa merusak permukaan bagian yang dikawinkan. Untuk lingkungan ekstrim seperti fabrikasi baja tahan karat, di mana perlengkapan itu sendiri harus tahan terhadap korosi, tingkatan seperti baja tahan karat 316L ditentukan untuk badan perlengkapan dan semua permukaan kontak.
Mengintegrasikan Perlengkapan dengan Sistem Pengelasan Robot dan Otomatis
Kekuatan sebenarnya dari perlengkapan las terwujud ketika dipasangkan dengan lengan robot atau tukang las otomatis khusus, memungkinkan produksi tanpa lampu dan kualitas yang konsisten sepanjang waktu. Dalam sel seperti itu, perlengkapan las menjadi lebih dari sekedar alat penahan statis; itu adalah peserta aktif dalam urutan produksi. Sensor mengkonfirmasi bahwa bagian tersebut dimuat dengan benar, klem pneumatik bekerja dalam urutan yang terprogram, dan robot menerima sinyal untuk memulai siklus pengelasan. Positioner headstock-tailstock adalah perlengkapan umum untuk bagian silinder, memungkinkan robot mengelas dalam posisi datar sementara perlengkapan memutar benda kerja. Untuk pengecoran yang rumit, perlengkapannya dapat mencakup beberapa sumbu rotasi untuk memberikan akses robot ke setiap sambungan. Menurut Federasi Robotika Internasional, jumlah robot industri yang digunakan untuk pengelasan telah meningkat pesat 50% dalam lima tahun terakhir , dengan perlengkapan menjadi pelengkap penting untuk perangkat keras ini. Antarmuka antara pengontrol robot dan perlengkapan semakin canggih: robot dapat memverifikasi status penjepit, menyesuaikan parameter las berdasarkan variasi komponen yang terdeteksi, dan bahkan memberi sinyal kepada operator ketika komponen perlengkapan mendekati batas keausannya.
Peran Manufaktur Aditif dan Pencetakan 3D dalam Produksi Perlengkapan
Manufaktur aditif dengan cepat mengubah cara perlengkapan pengelasan diproduksi, memungkinkan para insinyur untuk membuat saluran pendingin konformal yang kompleks, struktur ringan, dan geometri pencari lokasi khusus yang tidak mungkin dicapai dengan pemesinan tradisional. Pencetakan 3D logam, menggunakan bahan seperti baja maraging atau Inconel, memungkinkan pembuatan komponen perlengkapan dengan saluran pendingin terintegrasi yang mengikuti kontur sambungan las. Pendinginan yang ditargetkan ini secara signifikan mengurangi waktu siklus dalam operasi bervolume tinggi. Lebih umum lagi, pencetakan 3D polimer digunakan untuk menghasilkan pencari lokasi prototipe, jig penanganan, dan rahang lunak untuk gripper robot dalam hitungan jam, bukan dalam hitungan hari atau minggu yang diperlukan untuk bagian logam yang dikerjakan. Meskipun komponen polimer ini tidak cocok untuk paparan busur api langsung, komponen ini sangat baik untuk menjauhkan komponen dari zona las. Kemampuan untuk mengulangi desain perlengkapan dengan cepat menggunakan prototipe cetak 3D mempersingkat waktu pengembangan dan menurunkan biaya eksperimen, sehingga mengoptimalkan perlengkapan untuk pengelasan dapat diakses oleh usaha kecil dan menengah.
Metrologi dan Validasi: Memastikan Perlengkapan Memenuhi Akurasi yang Diinginkan
Sebelum perlengkapan las baru memasuki produksi, perlengkapan tersebut harus divalidasi menggunakan mesin pengukur koordinat (CMM), pelacak laser, atau fotogrametri untuk memastikan bahwa semua titik pencari lokasi, permukaan klem, dan permukaan referensi berada dalam toleransi posisi yang ditentukan, yang biasanya ±0,1 mm atau lebih ketat. Validasi ini bukanlah peristiwa yang terjadi satu kali saja. Jadwal kalibrasi yang terdokumentasi, menggunakan komponen utama yang dikalibrasi atau pengukuran langsung, sangat penting untuk jaminan kualitas yang berkelanjutan. Dalam industri dirgantara, persyaratan AS9100 mengamanatkan bahwa semua peralatan produksi diperiksa pada interval yang ditentukan. Ketika perlengkapan menyimpang dari toleransi, perlengkapan tersebut dikerjakan ulang atau komponennya yang aus diganti. Pendekatan disiplin terhadap metrologi ini memastikan bahwa perlengkapan las terus memproduksi suku cadang yang sesuai sepanjang masa pakainya.
Perawatan Umum, Praktik Kalibrasi, dan Perawatan Jangka Panjang
Bahkan perlengkapan las yang paling kuat pun secara bertahap akan kehilangan keakuratannya jika tidak dibersihkan dan dikalibrasi secara teratur, terutama di lingkungan produksi tinggi di mana akumulasi percikan dan keausan klem selalu menjadi masalah. Jadwal pemeliharaan preventif harus mencakup pembersihan harian permukaan locator untuk menghilangkan percikan dan serpihan, menggunakan pengikis kuningan dan semprotan anti-percikan. Inspeksi mingguan terhadap gaya klem dengan kunci momen atau pengukur tekanan diperlukan untuk memastikan gaya tersebut memenuhi spesifikasi. Verifikasi dimensi bulanan dengan CMM atau pelacak laser memastikan bahwa titik lokasi perlengkapan masih berada dalam posisi yang diinginkan. Pembangunan kembali atau penggantian suku cadang yang aus seperti penempatan pin, bushing, dan bantalan klem setiap tahun merupakan praktik standar. Mengabaikan tugas pemeliharaan ini dapat menyebabkan penyimpangan bertahap pada dimensi komponen, yang pada akhirnya menyebabkan kegagalan di lapangan atau terhentinya jalur perakitan. Biaya penolakan satu pelanggan karena pengelasan di luar toleransi dapat melebihi seluruh anggaran pemeliharaan tahunan untuk bengkel perlengkapan.
Pertanyaan Yang Sering Diajukan Tentang Perlengkapan Pengelasan
Dapatkah saya menggunakan satu perlengkapan untuk penyambungan dan pengelasan penuh?
Itu tergantung pada masukan panas. Untuk proses robotik atau proses dengan suhu tinggi, terkadang lebih baik memiliki perlengkapan pemasangan khusus yang lebih ringan dan cepat, diikuti dengan yang lebih berat. perlengkapan las untuk umpan terakhir. Jika perlengkapan yang sama digunakan untuk keduanya, las paku dapat merusak titik penjepit secara lokal, menyebabkan las penuh menjadi tidak sejajar. Tekanan termal tambahan dari pengelasan akhir juga dapat menyebabkan perlengkapan kehilangan kalibrasi seiring waktu.
Bagaimana cara melindungi pencari lokasi perlengkapan dari percikan las?
Percikan tidak menempel dengan baik pada kuningan atau tembaga, jadi pencari lokasi di dekat busur sering kali dibuat dari bahan ini atau dilapisi dengan semprotan antipercikan keramik. Siklus pembersihan rutin juga penting; bahkan yang terbaik perlengkapan untuk pengelasan akan kehilangan akurasi jika bola percikan menumpuk di permukaan referensi. Beberapa sistem kelas atas menggunakan jet udara otomatis yang meniupkan pencari lokasi hingga bersih di antara siklus.
Berapa akurasi khas yang harus dimiliki perlengkapan las?
Untuk fabrikasi alat berat, toleransi linier sebesar ±0,5mm adalah hal yang umum. Untuk rakitan lembaran logam otomotif, perlengkapannya sendiri sering kali dikerjakan dengan mesin sesuai toleransi ±0,05 mm hingga ±0,1 mm sehingga bagian terakhir, setelah memperhitungkan pegas kembali, pas dengan bodi kendaraan. Akurasi perlengkapan yang diperlukan selalu lebih ketat daripada toleransi bagian yang diinginkan, biasanya dengan faktor dua atau lebih.
Bagaimana cara memilih antara perlengkapan permanen dan sistem modular?
Keputusan ini bergantung pada volume produksi dan variasi suku cadang. Jika Anda memproduksi ribuan komponen identik per tahun, berdedikasi permanen perlengkapan las adalah cara yang paling hemat biaya dalam jangka panjang. Jika bengkel Anda menangani banyak suku cadang berbeda dalam jumlah kecil, sistem modular menawarkan fleksibilitas untuk mengonfigurasi ulang perkakas untuk setiap pekerjaan. Banyak toko menggunakan pendekatan hibrida: perlengkapan khusus untuk produk terlaris dan sistem modular untuk pekerjaan prototipe dan pesanan dalam jumlah rendah.
Berinvestasi dalam rekayasa yang baik perlengkapan untuk pengelasan bukan merupakan biaya; ini adalah keputusan strategis yang berdampak langsung pada keuntungan. Dengan menghilangkan dugaan-dugaan pemasangan, memitigasi distorsi termal, dan memungkinkan transisi dari pengerjaan manual ke kemampuan pengulangan otomatis, alat-alat ini meletakkan dasar bagi manufaktur yang terukur dan berkualitas tinggi. Mulai dari desain awal hingga perawatan harian, perhatian terhadap detail di setiap tahap memastikan bahwa perlengkapan tersebut tetap menjadi fondasi yang andal dan presisi selama beberapa dekade produksi.