Peringkat beban papan nama pengatur posisi memberi tahu Anda apa yang dapat dibawa oleh spindelnya. Ini tidak memberi tahu Anda apakah benda kerja akan mempertahankan konsentrisitas pada 0,5 rpm, apakah jalur tanah akan bertahan dari arus pengelasan 300 A, atau apakah liontin akan menerima perlengkapan yang sudah Anda miliki. Pertanyaan-pertanyaan itu dijawab oleh aksesoris pengatur posisi las : chuck, pelat muka, rahang, cincin trunnion, paket penggerak, pembumian putar, dan perangkat keras kontrol yang berada di antara mesin dan pengelasan.
Aturan yang kami gunakan di lantai pabrik sederhana — ukur aksesori terlebih dahulu, lalu pastikan pengatur posisi memiliki torsi, rentang kemiringan, dan ukuran lubang untuk menopangnya. Pembeli yang memulai dari peringkat beban saja biasanya membeli set aksesori dua kali, sekali salah dan sekali benar.
Apa yang Penting sebagai Aksesori Welding Positioner
Apa pun yang mengubah cara benda kerja digenggam, diindeks, diberi daya, atau dilindungi dianggap sebagai aksesori, dan daftar tersebut lebih panjang daripada yang disarankan oleh sebagian besar pesanan pembelian.
- Pekerjaan: chuck tiga rahang dan empat rahang, rahang lunak, pelat muka, meja berlubang T, pelat sudut, blok vee, pin pencari lokasi, kit penjepit cepat.
- Gerak dan penggerak: motor dan penggerak servo, peredam planet atau bebas serangan balik, rem, encoder putar, sakelar rumah dan batas.
- Kontrol dan antarmuka: stasiun liontin, pedal kaki, pemilih stasiun ganda, modul antarmuka PLC dan robot, relai E-stop.
- Listrik: rakitan pembumian putar, cincin selip, putaran kabel las, braket obor, jalur kabel, dan sistem hiasan.
- Utilitas proses: serikat putar gas, serikat pendingin, konektor kabel berpendingin air, lengan ekstraksi asap.
Kelompok pertama adalah apa yang kebanyakan orang maksud dengan “aksesoris”. Empat lainnya justru menyebabkan downtime yang tidak terjadwal.
Mengapa Daftar Aksesori Menentukan Kapasitas Nyata Positioner
Positioner 2 t yang dilengkapi dengan chuck berat, tumpukan rahang tinggi, dan benda kerja yang diimbangi 300 mm dari permukaan spindel tidak lagi menjadi positioner 2 t dalam praktiknya, karena torsi kemiringan berskala dengan radius sedangkan peringkat bantalan dan girboks tidak.
Dua angka lebih penting daripada judul berita utama. Yang pertama adalah beban yang digantung pada permukaan spindel — beban dikalikan dengan jaraknya dari bantalan. Yang kedua adalah menahan torsi selama pengelasan, ketika gravitasi, tarikan kabel, dan gaya busur bekerja bersamaan. Jaga margin torsi kira-kira 1,5× pada penggerak dan alat berat akan mempertahankan posisinya tanpa berburu.
| Grup aksesori | Apa yang dikontrolnya | Spesifikasi untuk mengonfirmasi | Gejala khas ketidakcocokan |
|---|---|---|---|
| Chuck atau pelat muka | Genggaman dan konsentrisitas | Pukulan rahang, lubang tembus, runout | Benda kerja merayap, jahitan mengembara |
| Rahang dan rahang lembut | Area kontak dan penandaan | Tinggi rahang, gerigi, bahan | Tergelincir dengan cepat, distorsi pada dinding tipis |
| Drive servo dan encoder | Akurasi dan pengulangan indeks | Margin torsi, resolusi, serangan balik | Melayang dan berburu di tengah jalan |
| Tanah berputar | Jalur kembali untuk arus las | Peringkat saat ini, siklus kerja, rpm | Busur di dalam bantalan, cacat las palsu |
| Kabel putar atau slip ring | Bungkus kabel dan masa pakai | Konduktor, ampli, batas kecepatan | Kelelahan kabel dan korsleting |
| Penyatuan gas atau cairan pendingin | Rotasi utilitas yang berkelanjutan | Tekanan, lubang, tipe segel | Kebocoran, porositas, cairan pendingin pada sambungan |
Mencocokkan Workholding dengan Geometri Benda Kerja
Bagian bulat memerlukan chuck atau satu set gulungan, fabrikasi kotak memerlukan meja berlubang T dengan pelat sudut, dan segala sesuatu yang asimetris memerlukan beban penyeimbang ditambah tailstock — geometri, bukan anggaran, yang menentukan urutannya.
Benda kerja berbentuk bulat dan simetris
Chuck tiga rahang yang memusatkan diri adalah pilihan tercepat untuk flensa, gulungan pipa, dan badan katup karena berpusat dalam satu gerakan; chuck independen empat rahang adalah pilihan yang tepat ketika pusat gravitasi berada di luar sumbu atau bagiannya berupa cetakan kasar. Periksa gerakan rahang terhadap rentang diameter sebenarnya yang Anda jalankan, bukan maksimum katalog, dan konfirmasikan diameter lubang tembus jika Anda berencana memasukkan kabel las atau saluran pembersih melalui poros.
Kotak, bingkai dan bagian fabrikasi
Untuk balok-H, rangka mesin, dan pengelasan, meja berlubang-T dengan pelat sudut berlubang memberi Anda penyesuaian dalam dua sumbu; chuck tidak dapat menahan sudut persegi tanpa melakukan shimming sehingga memerlukan waktu pengaturan. Kerataan meja dan jarak slot-T lebih penting daripada ketebalan meja di sini, karena klem bekerja paling baik ketika baut mendarat di tempat slot sebenarnya berada.
Bagian di luar tengah dan panjang
Counterweight dan tailstock atau stable rest mengubah pengaturan yang tidak stabil menjadi stabil. Pada poros yang panjang, penyangga di kedua ujungnya juga melindungi gearbox kemiringan dari momen lentur yang tidak pernah diukur sebelumnya.
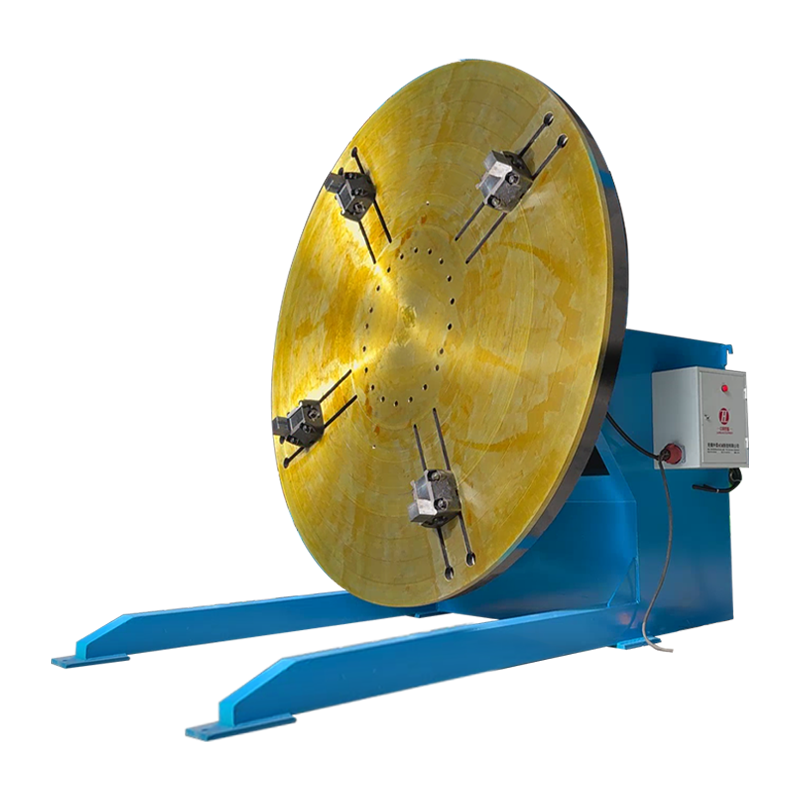
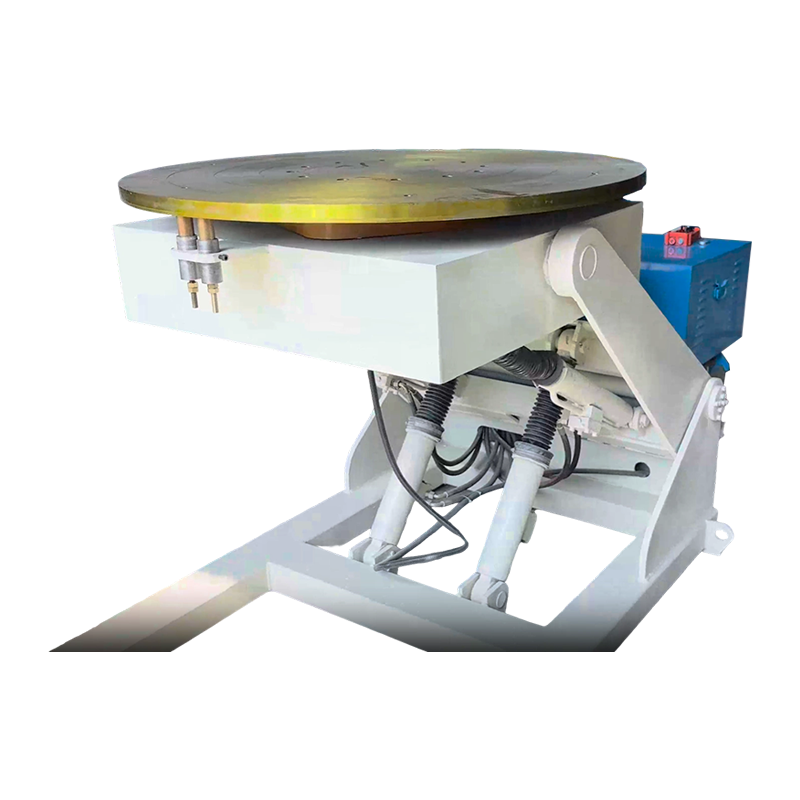
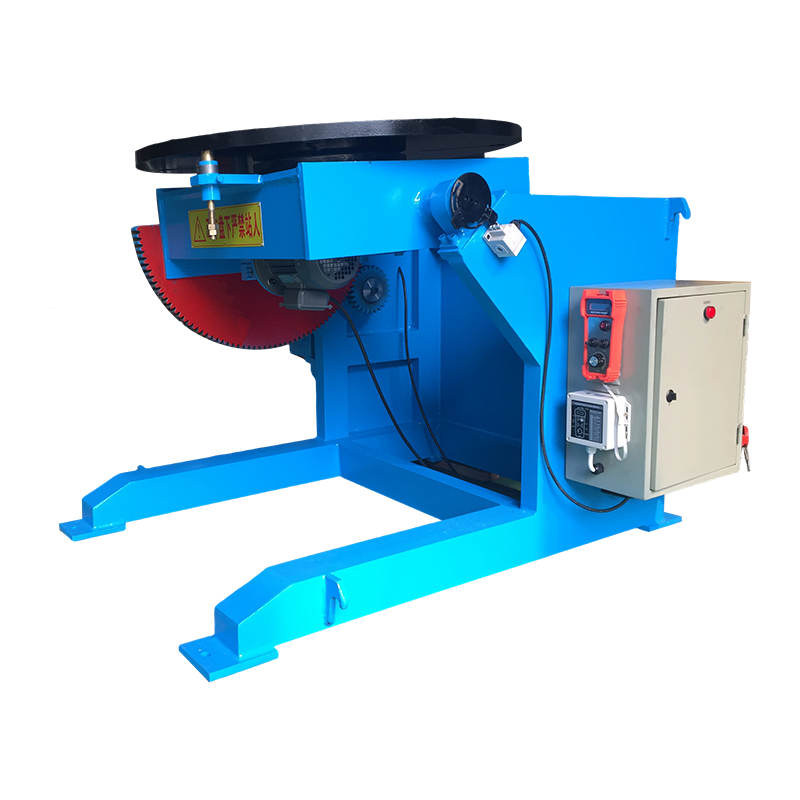
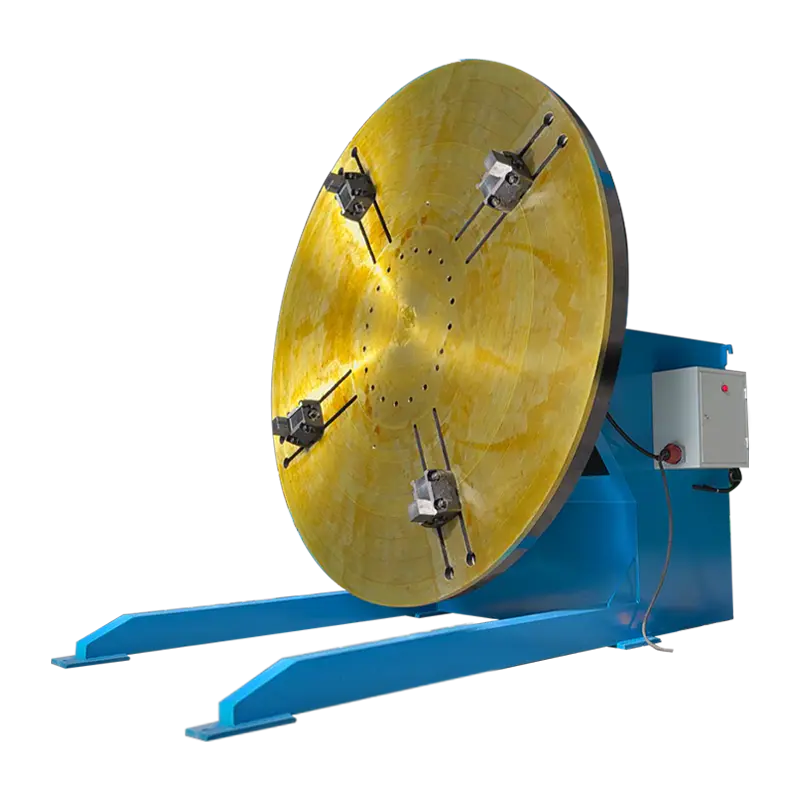 Positioner Pengelasan Konvensional 3T dengan Chuck Bubut Vertikal Positioner seberat 3 ton dengan chuck bubut vertikal tambahan yang memperluas jangkauan penjepitan untuk benda kerja berbentuk silinder atau tidak beraturan dan mendukung pengelasan miring dan putar yang stabil. Lihat Produk →
Kontrol dan Aksesori Listrik: Dari Mana Akurasi Indeks Berasal
Akurasi indeks adalah properti sistem — motor, peredam, encoder, dan pengontrol harus dicocokkan, tidak hanya terhubung.
Penggerak frekuensi variabel pada motor induksi memberi Anda putaran, tetapi paket servo loop tertutup memberi Anda posisi bertahan, sudut yang dapat diprogram seperti 90° dan 180°, dan kemampuan pengulangan diukur dalam menit busur. Untuk jahitan melingkar yang berulang, rute servo biasanya memberikan hasil melalui pengurangan pengerjaan ulang daripada melalui kecepatan.
Belilah yang ergonomis dengan sengaja. Pedal kaki membebaskan kedua tangan untuk sudut obor dan pengisi, yang lebih penting daripada sebagian besar fitur kontrol pada pengelasan yang pendek dan rumit. Sebuah liontin dapat digunakan ketika operator perlu berlari, menyetel angka nol, dan menyimpan posisi offset tanpa harus berjalan ke kabinet. Apa pun yang Anda pilih, konfirmasikan kelas perlindungan masuknya terhadap percikan dan debu gerinda, dan periksa apakah voltase antarmuka sesuai dengan standar pabrik sebelum peti dikirimkan.
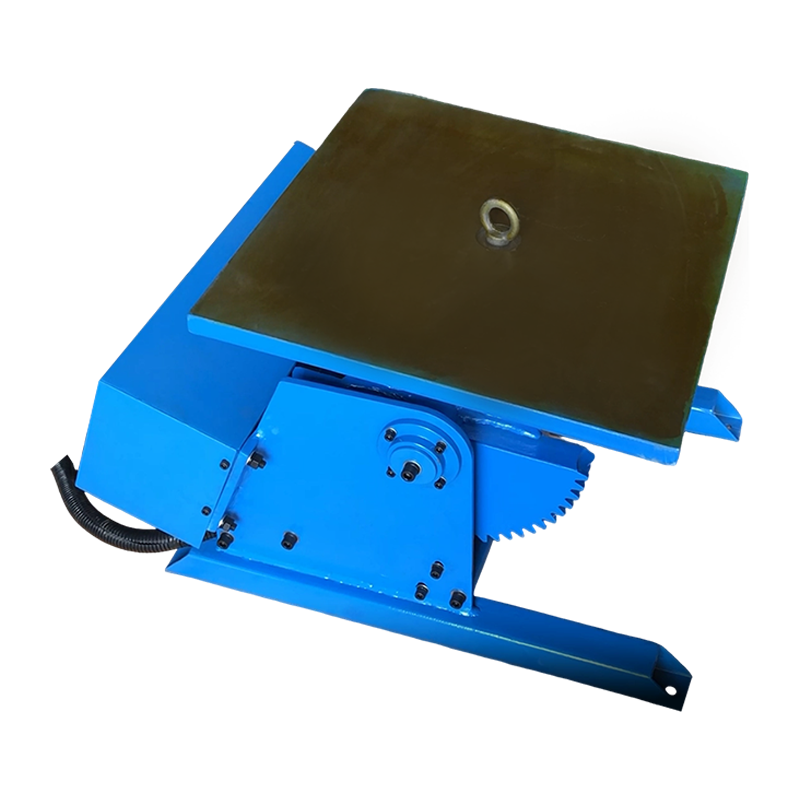
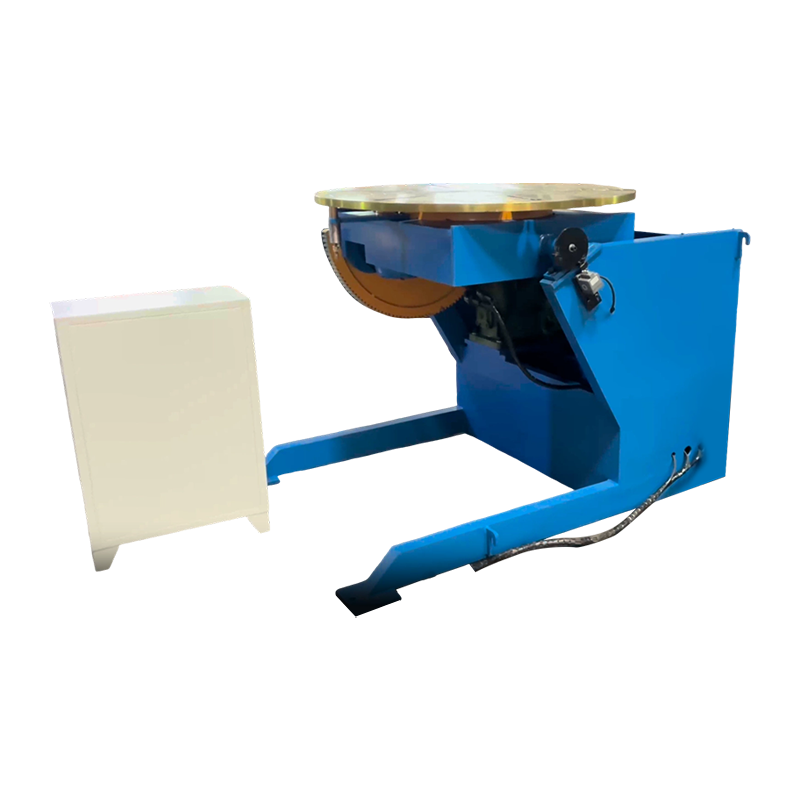 Positioner Pengelasan Terkendali Servo 1T untuk Pemosisian yang Tepat Pengatur posisi servo seberat 1 ton dengan kemiringan 0–105°, rotasi 360°, dan kontrol kecepatan presisi untuk sel otomatis yang memerlukan pemosisian las berulang. Lihat Produk →
Manajemen Pembumian dan Kabel: Aksesori yang Mencegah Kerusakan Bantalan
Jalur balik pengelasan adalah keputusan aksesori, dan melewatkannya adalah jalan pintas paling mahal dalam sel pengatur posisi.
Jika arus kembali melalui bantalan spindel, arus tersebut akan mengalir melintasi permukaan kontak yang dilumasi dan menghancurkannya secara diam-diam. Tanah putar khusus yang berukuran di atas arus pengelasan maksimum Anda, dinilai untuk rotasi berkelanjutan dan diisolasi dari jalur bantalan, menjaga arus tetap pada tempatnya. Pasangkan dengan kabel putar dengan nilai arus listrik yang sama sehingga ujung obor tidak berputar di sekitar poros setelah dua puluh putaran. Pada sel yang menjalankan proses campuran, tambahkan penyatuan putar gas dan penyatuan cairan pendingin dengan segel yang sesuai dengan kecepatan putaran yang sebenarnya Anda gunakan, bukan kecepatan dalam brosur.
Risiko Retrofit dan Kompatibilitas Perlu Diperiksa Sebelum Anda Memesan
Sebagian besar masalah retrofit bersifat dimensional, dan semuanya lebih murah ditemukan di gambar dibandingkan di lantai pabrik.
- Antarmuka spindel: lingkaran baut, diameter pilot, alur pasak dan lancip harus sesuai dengan chuck atau pelat muka yang baru, tidak berdekatan.
- Berkendara elektronik: jenis encoder, pinout kabel, dan tegangan kontrol jarang berpindah antar generasi.
- Margin torsi: aksesori yang menambah massa atau offset mengurangi beban yang dapat digunakan pada gearbox yang ada.
- Runout setelah pemasangan: ukurlah, karena chuck yang diletakkan di atas duri akan terindeks dengan sempurna dan masih mengelas di luar titik tengah.
Jika kendala sebenarnya adalah throughput, bukan akurasi penyimpanan, ada baiknya membaca bagaimana positioner cocok dengan gambaran efisiensi yang lebih luas dalam catatan kami tentang mengatasi inefisiensi pengelasan dengan positioner , lalu bandingkan logika tersebut dengan waktu siklus Anda sendiri.
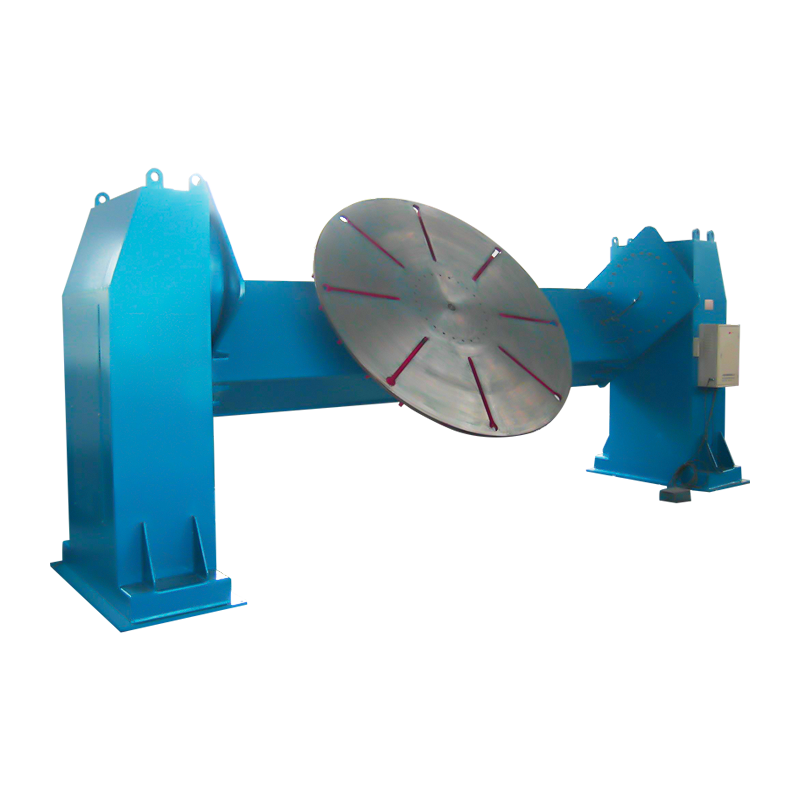
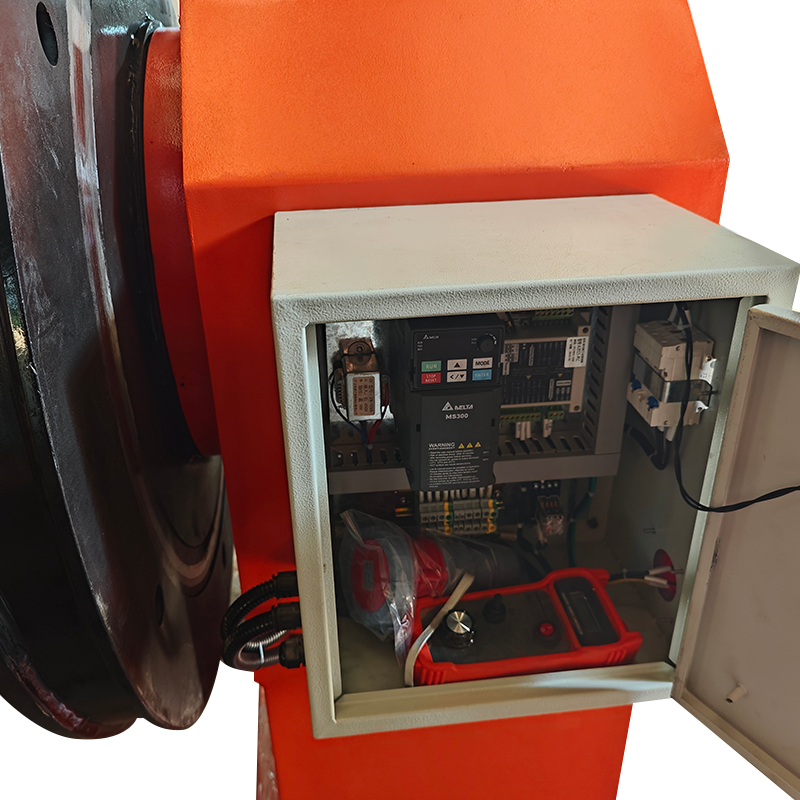 Positioner Pengelasan Kolom Ganda 2T dengan Meja Kerja Pengangkat Positioner kolom ganda seberat 2 ton dengan rotasi stepless dan meja kerja pengangkat untuk dukungan stabil pada benda kerja besar dan eksentrik dalam pengaturan pengelasan otomatis. Lihat Produk →
Daftar Periksa Pembeli untuk Aksesori Positioner
Konfirmasikan delapan item ini secara tertulis sebelum pesanan dikeluarkan; masing-masing telah menyebabkan tertundanya pengoperasian di lantai seseorang.
Data benda kerja
Berat, offset pusat gravitasi, diameter atau selubung, dan dinding tertipis yang akan Anda jepit.
Antarmuka spindel
Lingkaran baut, diameter pilot, lubang tembus dan lancip, diukur dan bukan ditarik kembali.
Tugas dan kecepatan
Rotasi per shift, arus pengelasan, dan rpm aksesoris harus bertahan terus menerus.
- Beban terukur versus beban gantung aktual pada permukaan spindel.
- Pukulan rahang atau ukuran meja dibandingkan dengan bagian sebenarnya, termasuk pekerjaan yang terlalu besar.
- Diameter lubang tembus untuk perutean kabel, pembersihan, atau cairan pendingin.
- Peringkat arus putar dan siklus kerja.
- Resolusi encoder, reaksi gearbox, dan kemampuan pengulangan dalam hitungan menit busur.
- Kontrol tegangan antarmuka, protokol, dan pengaturan E-stop.
- Perlindungan masuknya air dan pelindung percikan bagi lingkungan.
- Dokumentasi, rahang cadangan, dan perlengkapan segel untuk tahun pertama pengoperasian.
Rangkaian produk kami sendiri positioner pengelasan dan meja putar dibuat berdasarkan urutan pertanyaan ini, mulai dari unit bangku 30 kg hingga head khusus 300 ton, sehingga pemilihan aksesori dan ukuran alat berat dikutip secara bersamaan, bukan secara berurutan.
Pertanyaan yang Sering Diajukan
Apakah saya memerlukan chuck atau pelat muka?
Pilih chuck ketika bagian tersebut berpusat pada sumbu dan gerakan rahang mencakup kisaran diameter Anda; pilih meja dengan pelat muka atau slot T jika bagiannya berbentuk persegi panjang, tidak beraturan, atau memerlukan titik penjepit yang jauh dari tengah.
Bisakah pengatur posisi manual ditingkatkan dengan penggerak servo?
Seringkali ya, tetapi hanya jika pemasangan girboks, rem, dan encoder kompatibel dan kabinet kontrol mendukung penggerak baru; antarmuka mekanis biasanya merupakan faktor pembatas, bukan motor.
Berapa kecepatan putaran aksesori yang harus dinilai?
Nilai setiap aksesori yang berputar untuk mengetahui rpm maksimum sel, bukan rata-rata, karena putaran kabel, penyatuan, dan chuck semuanya terdegradasi lebih cepat pada kisaran teratas bahkan untuk waktu yang singkat.
Bagaimana cara melindungi bantalan positioner dari arus pengelasan?
Pasang arde putar khusus yang diberi nilai di atas arus pengelasan maksimum, pertahankan kabel balik sependek mungkin, dan periksa jalur arde pada setiap interval perawatan daripada menunggu kebisingan bantalan.
Berapa margin torsi yang cukup?
Sekitar 1,5× pada torsi penahan mencakup sebagian besar offset perlengkapan dan tarikan kabel; di bawah itu, diperkirakan pengatur posisi akan merayap atau penggerak akan mengalami gangguan selama pengelasan yang panjang.
Aksesori bukanlah sentuhan akhir pada positioner; mereka adalah bagian dari sistem yang sebenarnya dilihat oleh busur. Sesuaikan workholding, paket penggerak, jalur tanah, dan antarmuka kontrol dengan benda kerja sebenarnya, dan beban terukur menjadi angka yang dapat Anda andalkan. Lewati langkah itu, dan setiap penyesuaian berikutnya akan menjadi koreksi parsial terhadap keputusan yang dibuat terlalu dini.