Mengelas baja tahan karat ke baja karbon adalah tugas penyambungan yang umum namun menuntut secara teknis. Cara yang dapat diandalkan sangatlah mudah: pilih pengisi austenitik dengan paduan berlebih seperti ER309L, gunakan prosedur masukan panas rendah, dan cegah kontaminasi besi dari sisi baja karbon. Dalam praktiknya, ketiga keputusan ini menghilangkan sebagian besar kegagalan retak, kekerasan berlebihan, dan korosi dini.
Meskipun terdapat kesulitan yang dirasakan, sambungan logam yang berbeda antara baja tahan karat dan baja karbon muncul di pabrik kimia, lini makanan, sistem pengolahan air, dan pabrik baja struktural. Kuncinya adalah jangan menganggapnya seperti mengelas dua bahan serupa; ini adalah proses terkendali dalam mengelola paduan dan pengenceran.
Mengapa Pengelasan Stainless ke Baja Karbon Berbeda
Masalah mendasarnya adalah baja karbon dan baja tahan karat berbeda dalam hal kimia, muai panas, dan respons mekanis. Karbon bermigrasi dari baja karbon ke zona las selama pemanasan, yang dapat menciptakan pita martensit yang keras dan rapuh pada garis fusi dan lapisan dekarburasi yang melunak pada sisi baja karbon. Baja tahan karat austenitik juga mengembang sekitar 50 persen lebih banyak dibandingkan baja karbon, sehingga sambungan mengalami tegangan sisa yang besar setelah pendinginan. Pada saat yang sama, pengenceran dari logam dasar baja karbon mengurangi kandungan kromium dan nikel dalam endapan las. Jika logam pengisi tidak mengandung paduan berlebih, hasil las mungkin memiliki ketahanan korosi yang buruk atau ketangguhan yang rendah.
- Migrasi karbon menyebabkan kekerasan dan penggetasan lokal.
- Ketidaksesuaian ekspansi termal meningkatkan tegangan sisa dan risiko distorsi.
- Pengenceran las mengubah sifat kimia logam yang diendapkan.
- Kontaminasi besi pada sisi stainless dapat memicu terbentuknya karat nantinya.
Memilih Logam Pengisi yang Tepat
Jawaban singkatnya adalah dengan menggunakan 309L atau 309Mo untuk sebagian besar sambungan baja tahan karat ke baja karbon. Paduan ini menghasilkan kromium dan nikel yang cukup tinggi untuk mentolerir pengenceran dari baja karbon dan tetap meninggalkan struktur las austenitik dengan ketahanan korosi yang baik. 308L, yang dirancang untuk menggabungkan baja tahan karat 304 dengan dirinya sendiri, tidak memiliki cadangan paduan tambahan dan tidak direkomendasikan untuk sambungan yang berbeda.
| Pengisi | Paling Baik Digunakan Untuk | Karakteristik Utama | Pertimbangan Penting |
|---|---|---|---|
| 308L | Menggabungkan 304 stainless dengan dirinya sendiri | Korosi tinggi dan hasil akhir estetis | Cr/Ni tidak cukup untuk pengenceran tinggi; dapat membentuk martensit |
| 309L / 309Bulan | Pengelasan stainless ke baja karbon | Toleransi pengenceran yang baik; menolak struktur yang dapat diperkeras | Pilihan pertama untuk sebagian besar lingkungan layanan |
| 316L | Menggabungkan 316 aplikasi tahan karat atau lubang lebih tinggi | Molibdenum menambah ketahanan terhadap lubang | Masih tidak cocok untuk pengenceran baja karbon; gunakan 309Mo sebagai gantinya |
| 312 | Kombinasi yang sangat berbeda dan sulit untuk dilas | Kandungan ferit tinggi, tahan retak | Kekuatan lebih tinggi tetapi keuletan lebih rendah; memerlukan masukan panas yang rendah |
| ERNiCr-3 | Layanan suhu tinggi dan siklus termal | Ketidaksesuaian ekspansi termal rendah berbasis nikel | Biaya lebih tinggi; ketahanan yang sangat baik terhadap retak lelah |
Untuk layanan bersuhu tinggi atau bersiklus berat, logam pengisi berbasis nikel seperti ERNiCr-3 adalah pilihan yang lebih baik daripada 309L. Logam las yang kaya nikel lebih tahan terhadap migrasi karbon dan memiliki koefisien muai mendekati baja karbon, sehingga mengurangi kelelahan termal. Namun, untuk aplikasi umum, 309L adalah pilihan yang terbukti dan hemat biaya.
Proses Pengelasan Terbaik untuk Sambungan Berbeda
GTAW adalah proses terbaik untuk pekerjaan kritis baja tahan karat hingga karbon, namun GMAW, FCAW, dan SAW semuanya dapat menghasilkan las yang dapat diterima dengan parameter yang tepat. Faktor pengontrolnya adalah masukan panas, gas pelindung, dan kecepatan perjalanan.
- GTAW (TIG): Terbaik untuk pipa berdinding tipis dan root pass karena memberikan kontrol panas yang presisi dan deposisi rendah. Gunakan batang pengisi ER309L dan pelindung argon atau argon-helium.
- GMAW (MIG): Terbaik untuk produksi dengan ketebalan sedang. Gunakan semprotan pulsa atau transfer arus pendek untuk membatasi masukan panas. Gas pelindung argon dengan 2–5% CO2 biasa ditemukan; hindari 100% CO2.
- FCAW: Baik untuk perbaikan pelat tebal dan lapangan. Gunakan kawat E309LT1-1 dan pelindung campuran argon/CO2 untuk pengelasan datar dan horizontal. Terak harus dihilangkan di antara lintasan.
- SAW: Efisien untuk lapisan memanjang panjang pada tangki besar atau bejana tekan. Gunakan kabel 309L dan fluks netral atau kromium seimbang. Kontrol panas yang cermat sangat penting.
Persiapan dan Kebersihan Bersama
Sambungan yang bersih dan dipersiapkan dengan benar adalah setengah dari perjuangan. Kotoran, minyak, kerak, dan debu gerinda baja karbon dapat menyebabkan porositas dan noda karat pada sisi stainless. Gunakan sikat dan alat khusus yang terbuat dari baja tahan karat, dan jangan pernah menggunakan sikat yang pernah menyentuh baja karbon.
- Giling atau mesinkan permukaan sambungan menjadi logam cerah sesaat sebelum pengelasan.
- Degrease kedua sisi dengan aseton atau pelarut yang dirancang untuk persiapan pengelasan.
- Untuk sambungan pantat pada pelat, gunakan alur V tunggal dengan sudut 60–70 derajat dan permukaan akar 1–2 mm.
- Saat mengelas root pass, gunakan backing bar atau bersihkan sisi belakangnya dengan argon untuk mencegah oksidasi.
- Jaga agar sisi baja karbon dan sisi tahan karat tetap terpisah selama pemasangan; gunakan klem terpisah jika memungkinkan.
Mengontrol Pemanasan Awal, Suhu Interpass, dan Masukan Panas
Manajemen panas adalah variabel terpenting setelah pemilihan bahan pengisi. Pemanasan awal tidak diperlukan pada sebagian besar sambungan, namun jika bagian tersebut tebal atau sambungan sangat tertahan, pemanasan awal maksimum sebesar 100°C dapat diterima. Pemanasan awal yang lebih tinggi mempercepat migrasi karbon dan menghasilkan pita martensit yang lebih tebal. Temperatur interpass harus tetap di bawah 150°C, dan pengelasan harus dibuat dengan manik-manik stringer, bukan tenunan lebar.
| Proses | Saat ini | Tegangan | Kecepatan Perjalanan | Masukan Panas (kira-kira) |
|---|---|---|---|---|
| GTAW | 100–150 A | 12–15 abad | 100–150 mm/menit | 0,6–1,5 kJ/mm |
| GMAW (denyut nadi) | 180–220 A | 22–26 abad | 300–400 mm/menit | 1,0–1,8 kJ/mm |
| FCAW | 220–280 A | 26–30 V | 350–450 mm/menit | 1,2–2,0 kJ/mm |
Aturan yang berguna adalah menjaga masukan panas serendah mungkin tanpa menyebabkan kurangnya fusi. Gunakan lintasan pendek dan biarkan sambungan mendingin di antara lintasan ketika suhu interpass naik.
Penentuan Posisi dan Otomatisasi untuk Pengelasan yang Andal
Memposisikan benda kerja pada orientasi yang paling disukai dan menggunakan kontrol kecepatan gerak mekanis akan secara signifikan mengurangi cacat pada pengelasan logam yang berbeda. Pengelasan manual sederhana bisa berhasil, tetapi memutar sambungan ke posisi datar jauh lebih andal.
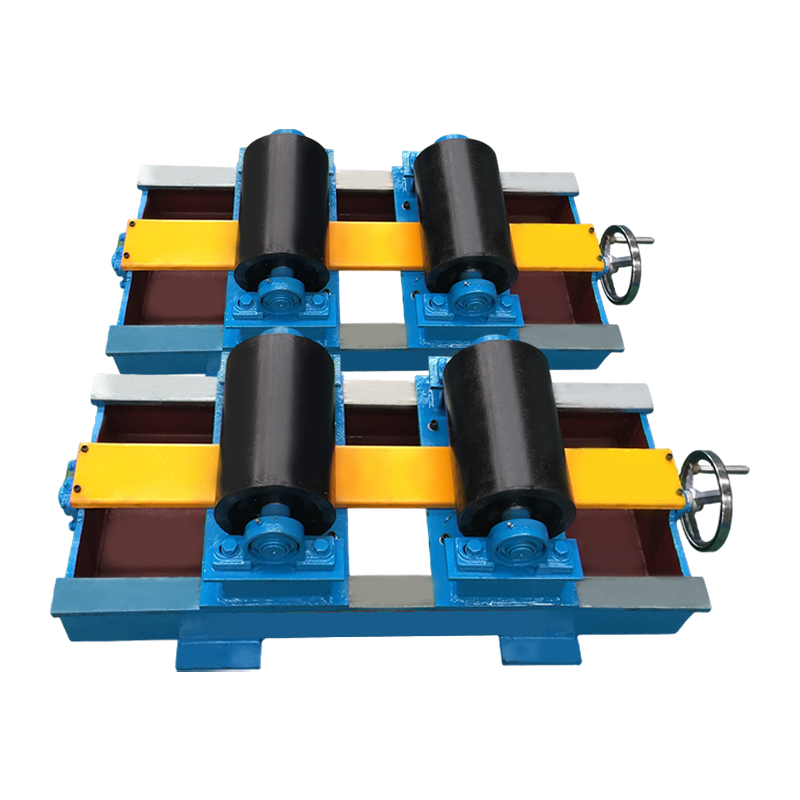
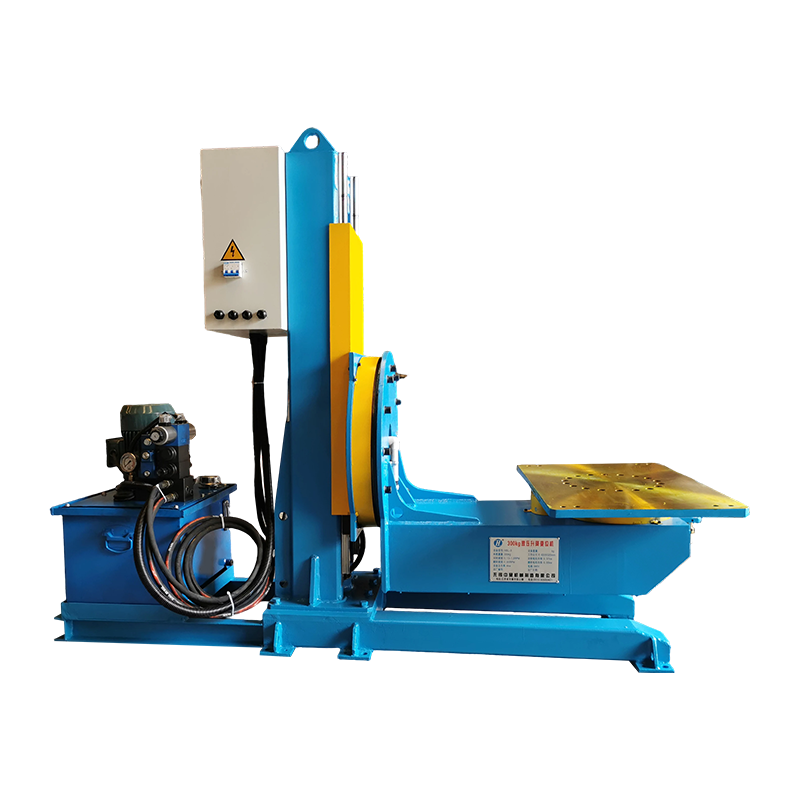
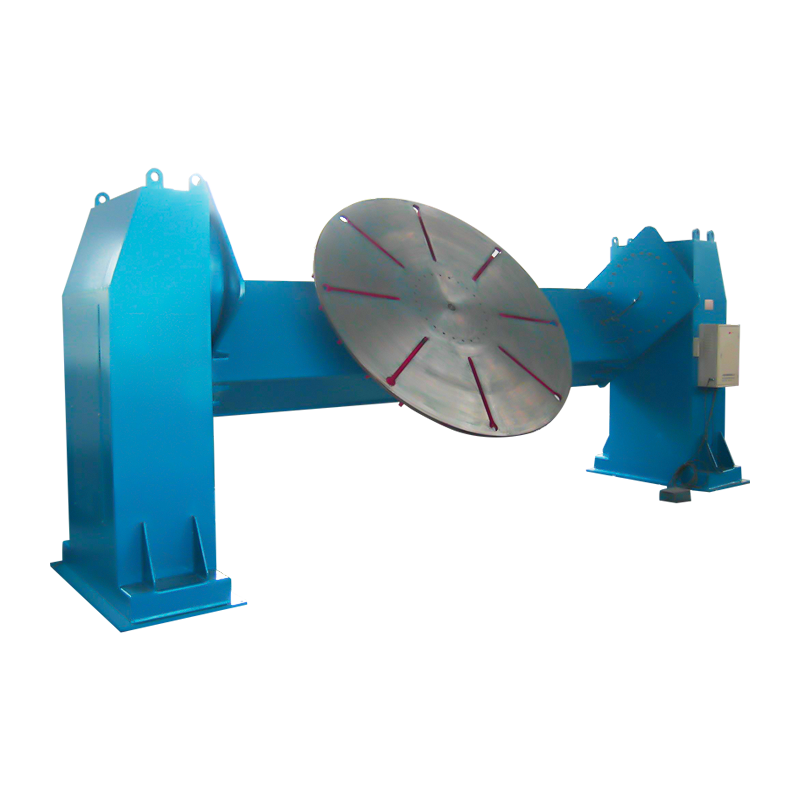
Untuk rakitan dan fitting dengan lubang kecil, pengatur posisi pengelasan dapat menampilkan sambungan pada sudut yang nyaman dan memutar pekerjaan sementara tukang las menjaga obor tetap stabil.
 Positioner Pengelasan Konvensional 1 Ton untuk Rakitan Kecil Positioner pengelasan konvensional ini memiliki kapasitas terukur 1 ton dan memutar rakitan lubang kecil ke sudut yang nyaman, memungkinkan tukang las menjaga obor tetap stabil dan mencapai posisi sambungan yang konsisten. Lihat Produk →
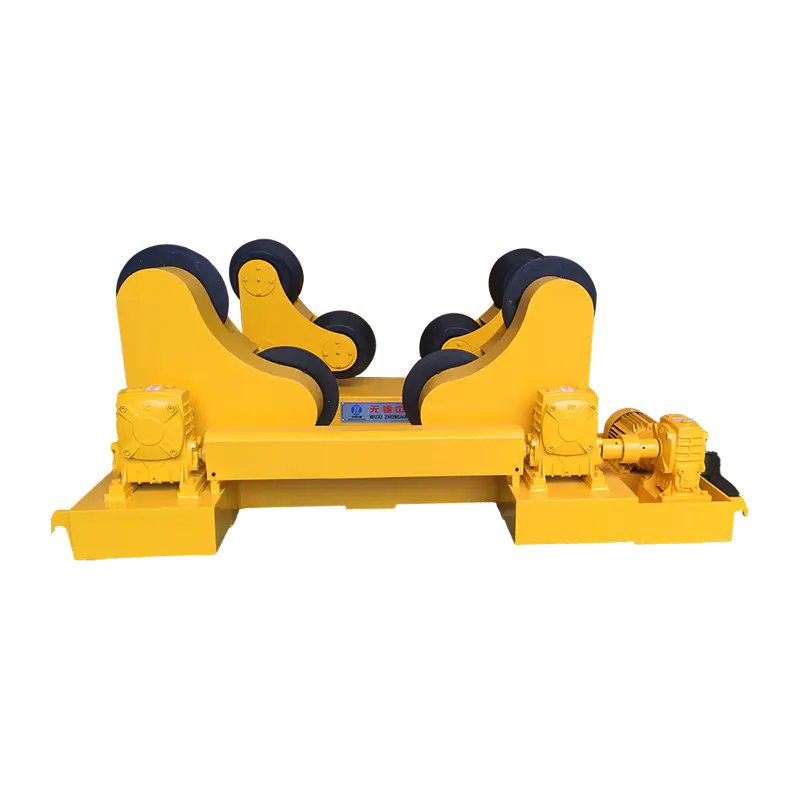
Untuk cangkang tangki, gulungan pipa, dan bagian silinder, rotator las memutar lapisan dengan kecepatan terkendali sehingga kolam las tetap berada pada posisi rata yang konsisten. Pendekatan ini sangat berguna ketika gabungan pekerjaan baja tahan karat dan baja karbon terlalu berat untuk dimanipulasi dengan tangan. Anda dapat membaca lebih lanjut tentang bagaimana sambungan las yang berputar mengurangi pengerjaan ulang pada tangki logam dan pembuatan pipa .
 Rotator Pengelasan 10 Ton dengan Gerakan dan Pengangkatan Orbital Listrik Rotator las seberat 10 ton yang dilengkapi gerakan orbital listrik dan pengangkatan listrik, dirancang untuk memutar lapisan silinder berat dengan kecepatan terkendali, menjaga kolam las tetap rata untuk hasil yang konsisten. Lihat Produk →
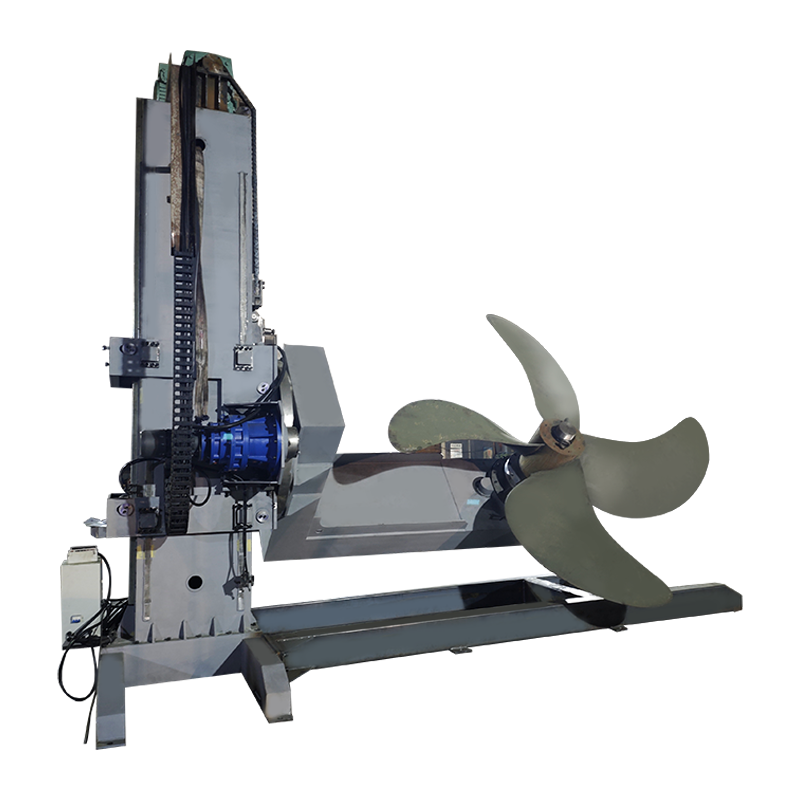
Untuk sambungan las yang lebih panjang yang memerlukan GMAW atau SAW, manipulator kolom dan boom menggerakkan kepala las di sepanjang sambungan dengan kecepatan yang merata dan menjaga sudut obor tetap. Hal ini menghilangkan variabilitas manusia yang sering menyebabkan lonjakan pengenceran dan putaran dingin.
 Kolom & Boom 4030 yang Disesuaikan dengan Gerakan Orbital Listrik Manipulator kolom dan boom yang disesuaikan dengan gerakan orbital elektrik, menggerakkan kepala pengelasan di sepanjang lapisan panjang dengan kecepatan tetap dan sudut tetap, mengurangi variabilitas manusia untuk GMAW atau SAW. Lihat Produk →
Pengaturan ini tidak menghilangkan kebutuhan akan prosedur yang baik, namun membuatnya lebih mudah untuk mempertahankan strategi masukan suhu rendah dan panas rendah yang diandalkan oleh 309L.
Inspeksi Pasca Pengelasan dan Perawatan Permukaan
Setelah pengelasan, periksa sambungan dengan hati-hati, terutama garis fusi pada sisi baja karbon. Pembacaan kekerasan di atas 350 HV di zona tersebut sering kali menunjukkan bahwa masukan panas terlalu tinggi atau pengisinya salah. Inspeksi permukaan dengan pengujian penetran dapat mengungkap retakan dan porositas, sedangkan pengujian ultrasonik atau radiografi digunakan ketika komponen berada dalam kondisi kritis.
Jika sisi baja tahan karat akan menghadap media korosif, hilangkan perubahan warna las dan lapisan oksida dengan pengawetan atau penyikatan kawat, lalu pasifkan permukaannya. Jangan biarkan partikel baja karbon tertinggal pada sisi stainless, karena akan berkarat dan menimbulkan sel korosi yang terkonsentrasi. Jika penghilangan stres diwajibkan oleh kode aplikasi, pertahankan suhu tetap rendah dan pendek—idealnya sekitar 350–400°C—untuk membatasi difusi karbon.
Diskontinuitas Umum dan Cara Menghindarinya
Sebagian besar cacat pada kombinasi bahan ini dapat dihindari jika Anda tetap menggunakan 309L atau paduan nikel, mengontrol panas, dan menjaga sambungan tetap bersih. Tabel di bawah mencantumkan masalah umum dan perbaikannya.
| Cacat | Kemungkinan Penyebabnya | Tindakan Korektif |
|---|---|---|
| Porositas | Fluks basah, permukaan berminyak, kurangnya pelindung | Degrease, keringkan bahan habis pakai, periksa aliran gas dan jarak nosel |
| Retak panas | Sulfur atau fosfor yang tinggi pada logam tidak mulia; masukan panas tinggi | Bersihkan tepi sambungan; gunakan pengisi 309L atau 312; masukan panas yang lebih rendah |
| Pembentukan martensit | Pengenceran tinggi, suhu interpass tinggi | Gunakan bahan pengisi dengan paduan berlebih; jaga interpass di bawah 150°C; mengurangi tenun |
| Melemahkan | Kecepatan arus atau perjalanan yang berlebihan | Kurangi arus pengelasan; pelankan sedikit atau sesuaikan sudut senjata |
| Karat pada sisi stainless | Kontaminasi besi dari sikat atau penggilingan | Gunakan alat baja tahan karat khusus; bersih dan pasif setelah pengelasan |
Pertanyaan yang Sering Diajukan
Bisakah saya mengelas baja tahan karat ke baja karbon dengan 308L?
Bisa saja, tapi itu bukan ide yang bagus. Baja karbon mengencerkan kolam las 308L, yang menurunkan kandungan kromium dan nikel hingga cukup untuk membentuk martensit dan mengurangi ketahanan terhadap korosi. 309L adalah pengisi minimum yang disarankan untuk kombinasi berbeda ini.
Apakah saya perlu pemanasan awal sebelum mengelas baja tahan karat ke baja karbon?
Biasanya tidak. Untuk bagian yang tebal atau sambungan yang sangat tertahan, pemanasan awal maksimum sebesar 100°C dapat diterima. Temperatur yang lebih tinggi mempercepat migrasi karbon dan menciptakan lapisan rapuh pada garis fusi.
Apakah sambungan las akan berkarat?
Sisi baja karbon akan berkarat jika tidak dilindungi. Sisi tahan karat harus tetap tahan korosi jika permukaannya dibersihkan dan dipasivasi serta kontaminasi besi dapat dicegah. Lapisi atau cat sisi baja karbon untuk servis eksterior.
Bisakah saya menggunakan pengelasan MIG dengan gas pelindung CO2 100%?
Hal ini tidak dianjurkan. CO2 murni menambahkan karbon pada lasan dan mengoksidasi kromium, sehingga mengurangi ketahanan korosi pada sisi baja tahan karat. Gunakan argon yang dicampur dengan 2–5% karbon dioksida, atau argon dengan 1–2% oksigen.