Balok-I dibuat dengan dua cara mendasar: pengerolan panas satu billet baja atau pengelasan tiga pelat baja menjadi satu. Pengerolan panas menghasilkan sebagian besar bagian struktural standar, sedangkan fabrikasi las menghasilkan balok penopang pelat khusus. Pilihan di antara keduanya bergantung pada ukuran bagian yang diperlukan, kuantitas, dan kebutuhan toleransi.
Apa itu I-Beam?
Balok-I adalah bagian baja dengan badan vertikal dan dua sayap horizontal, berbentuk seperti huruf "I". Geometri menempatkan jumlah material tertinggi di mana tegangan lentur paling besar, menjadikan profil sangat efisien untuk beban lentur dan aksial.
Kedalaman bagian, lebar flensa, dan ketebalan badan semuanya bervariasi sesuai dengan aplikasi struktural. Balok I yang digulung standar mengikuti tabel dimensi yang dipublikasikan, sedangkan balok penopang pelat yang dilas dapat direkayasa untuk hampir semua ukuran praktis.
Manufaktur I-Beam Canai Panas
Pengerolan panas adalah metode paling umum untuk memproduksi balok I standar karena metode ini menghasilkan sifat mekanik yang konsisten, toleransi yang ketat, dan volume produksi yang tinggi dengan biaya per meter yang relatif rendah.
Peleburan dan Pemurnian
Prosesnya dimulai dengan menciptakan lelehan baja paduan yang bersih dengan bahan kimia yang presisi. Baja bekas atau besi primer dilebur dalam tungku busur listrik atau tungku oksigen dasar, dan elemen paduan seperti mangan, kromium, dan nikel ditambahkan untuk mencapai kadar yang diperlukan. Kotoran seperti sulfur dan fosfor dihilangkan selama pemurnian untuk memastikan kemampuan las dan ketangguhan.
pengecoran
Baja cair yang telah dimurnikan dicetak menjadi billet atau bunga persegi panjang yang akan digulung menjadi profil akhir. Billet dipadatkan, dibiarkan dingin, dan kemudian dipanaskan kembali dalam tungku pemanas ulang hingga sekitar 1200°C sebelum penggulungan dimulai.
Bergulir
Billet yang dipanaskan kembali dibentuk menjadi profil I dengan melewatkannya melalui serangkaian rolling stand di rolling mill universal. Gulungan horizontal dan vertikal secara bertahap membentuk jaring dan flensa. Pengoperasiannya melibatkan lintasan seadanya, lintasan perantara, dan lintasan penyelesaian akhir yang mengontrol dimensi dan kondisi permukaan secara tepat. Penggulungan terjadi sedikit di atas suhu rekristalisasi, yang menghaluskan struktur butiran dan meningkatkan kekuatan dan ketangguhan.
Perlakuan Panas
Setelah penggulungan, balok-I dibiarkan mendingin secara alami atau mengalami siklus termal terkontrol. Normalisasi, pendinginan, atau temper dapat digunakan untuk servis berkekuatan tinggi atau bersuhu rendah. Laju pendinginan secara langsung mempengaruhi kekerasan, kekuatan luluh, dan kemampuan las dari bagian akhir.
Pengujian dan Inspeksi
Balok I canai panas yang telah selesai diverifikasi komposisi kimianya, kekuatan tariknya, kekuatan luluhnya, dan perpanjangannya. Pemeriksaan dimensi memastikan lebar flensa, ketebalan badan, panjang, dan kelurusan terhadap standar yang diakui seperti AISC atau EN. Pengujian non-destruktif—biasanya inspeksi partikel ultrasonik atau magnetik—dapat diterapkan untuk aplikasi penahan beban yang kritis.
Manufaktur I-Beam Dilas
Balok I yang dilas, juga dikenal sebagai gelagar pelat, dibuat dari tiga pelat baja terpisah: satu jaring dan dua flensa. Metode ini dipilih ketika bagian canai panas terlalu besar, ketika diperlukan kedalaman yang tidak biasa, atau ketika ukuran pelat dapat memberikan keekonomian yang lebih baik untuk proyek tertentu.
Persiapan Pemotongan dan Pelat
Pelat dipotong sesuai lebar dan panjang yang dibutuhkan menggunakan pemotongan api CNC, pemotongan plasma, atau penggergajian. Pelat web dan flensa biasanya ditembakkan untuk menghilangkan kerak pabrik, dan ujung-ujungnya dibuat miring ketika pengelasan penetrasi penuh diperlukan.
Pengelasan Fit-Up dan Tack
Pelat yang dipotong dijepit dalam perlengkapan yang menahan jaring tegak lurus terhadap flensa, dan las paku diterapkan untuk mempertahankan bentuk rakitan. Rotator las yang dapat disesuaikan dengan pengangkatan hidraulik dan gerakan orbital manual dapat membantu menyelaraskan rakitan bahkan untuk bagian yang lebih besar, sehingga meningkatkan akurasi dan keselamatan pekerja.
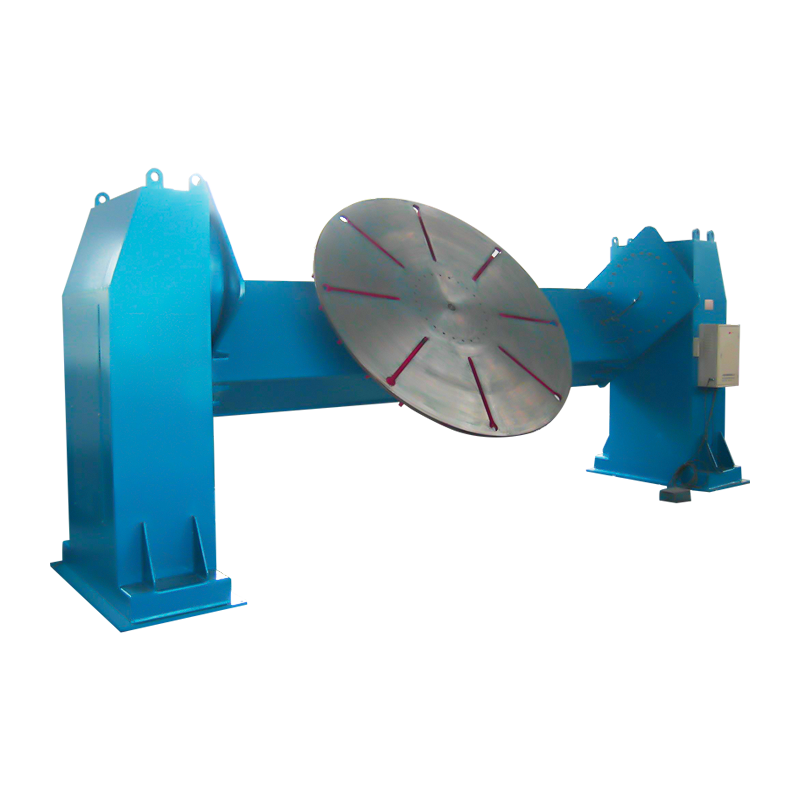
 Rotator Pengelasan Fit-Up 40T dengan Pengangkatan Hidraulik dan Gerakan Orbital Manual Rotator ini membantu menyelaraskan rakitan jaring-ke-flensa yang besar, meningkatkan akurasi dan keamanan selama pengelasan paku. Pengangkatan hidraulik dan pergerakan orbital manualnya memfasilitasi penentuan posisi untuk bagian yang lebih berat. Lihat Produk →
Pengelasan Otomatis
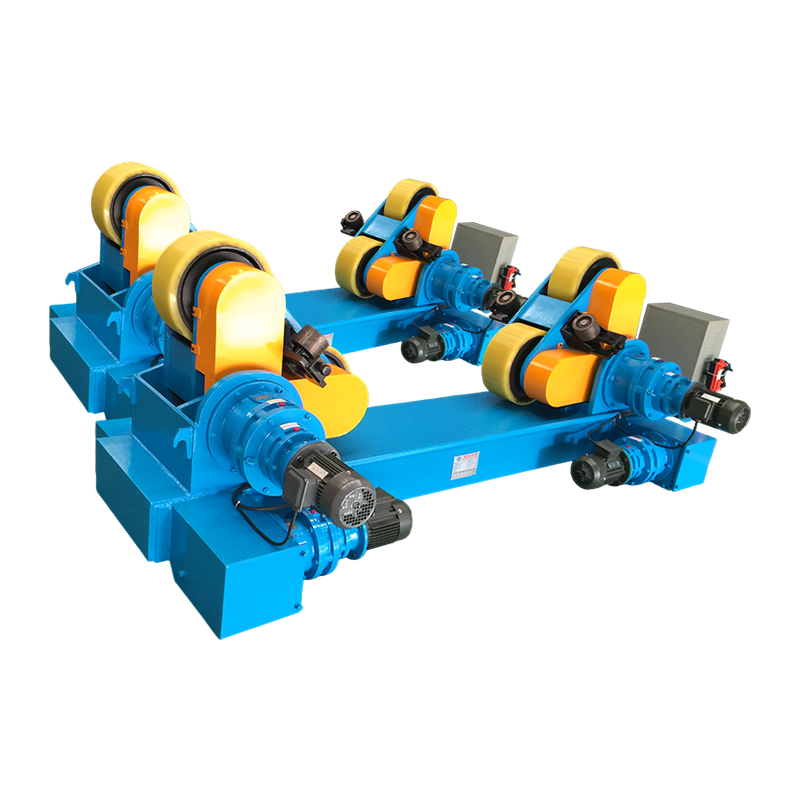
Rakitan yang ditempel dilas menggunakan las busur terendam (SAW) atau las busur logam gas (GMAW). Pusat pengelasan atau boom kolom memposisikan obor di sepanjang sambungan, dan balok sering kali ditopang pada roller untuk mempertahankan kecepatan gerak yang konsisten. Masukan panas harus dikontrol untuk membatasi distorsi dan tegangan sisa, terutama untuk jaringan yang panjang dan tipis.
Penyelesaian dan Inspeksi
Setelah pengelasan, balok dapat diluruskan, dan permukaan las digerinda sesuai ketentuan. Untuk penanganan berulang, pengatur posisi pengelasan yang dikontrol servo dapat memiringkan balok dan meningkatkan akses operator selama penyelesaian dan inspeksi. Balok I yang dilas diperiksa secara visual dan dengan pengujian ultrasonik pada sambungan badan ke flensa, dan pemeriksaan dimensi memverifikasi tinggi badan, lebar flensa, dan lengkungan.
 Positioner Pengelasan Terkendali Servo untuk Penyelesaian dan Inspeksi Balok Positioner ini memiringkan balok las, sehingga meningkatkan akses operator selama pelurusan, penggilingan, dan inspeksi. Kontrol servonya memungkinkan penyesuaian yang tepat untuk pekerjaan finishing yang efisien. Lihat Produk →
Balok I Canai Panas vs. Dilas
Bagian canai panas mendominasi aplikasi konstruksi standar, sedangkan balok penopang pelat yang dilas lebih disukai bila diperlukan ukuran khusus atau kedalaman yang sangat besar. Perbedaan utama adalah biaya per meter versus fleksibilitas desain.
| Aspek | canai panas | dilas |
|---|---|---|
| Proses | Billet tunggal dibentuk di rolling mill | Tiga pelat baja dilas menjadi satu |
| Ukuran Bagian | Profil standar hingga batas penggulungan praktis | Lebar dan kedalaman khusus, seringkali melebihi batas gulungan |
| Biaya | Lebih rendah per meter untuk ukuran standar | Biaya fabrikasi lebih tinggi |
| Kecepatan Produksi | Volume yang sangat tinggi | Lebih lambat, proyek demi proyek |
| Fleksibilitas | Terbatas pada ukuran drop yang tersedia | Sangat berdimensi |
| Kegunaan Khas | Bangunan, jembatan, rangka mesin | Struktur berat, balok penopang bentang panjang, peralatan khusus |
Kontrol Kualitas dan Standar
Pengendalian kualitas dalam pembuatan balok-I bergantung pada analisis kimia, pengujian mekanis, dan verifikasi dimensi terhadap standar struktural yang diakui. Bagian canai panas biasanya mengikuti standar AISC atau EN, sedangkan balok las diatur oleh AWS D1.1 atau kode pengelasan struktural yang setara.
Untuk balok I yang dilas, kualifikasi prosedur pengelasan dan tukang las tidak dapat dinegosiasikan. Mengontrol masukan panas, memastikan kesesuaian yang tepat, dan memilih peralatan penanganan pengelasan yang tepat semuanya penting untuk menghasilkan lasan web-ke-flange yang baik. Anda bisa mengeksplorasi betapa modernnya teknologi pengelasan mempengaruhi fabrikasi dan kualitas baja secara lebih mendalam.
Pertanyaan yang Sering Diajukan
Apakah semua balok-I dibuat dengan cara pengerolan panas?
Tidak. Balok-I dapat digulung panas atau dilas. Bagian yang digulung adalah yang paling umum, tetapi balok penopang pelat yang dilas digunakan bila diperlukan dimensi yang besar atau tidak biasa.
Apa perbedaan antara balok I dan balok H?
Flensa balok-H umumnya lebih lebar dan sejajar, sedangkan flensa balok-I standar memiliki sedikit lancip. Keduanya diproduksi menggunakan proses penggulungan atau pengelasan yang serupa.
Bagaimana balok I melengkung dibuat?
Balok I melengkung biasanya dihasilkan dengan pengerolan dingin, pembengkokan induksi, atau dengan memotong jaring dan mengelas pelat menjadi melengkung. Di masa lalu, balok baja lengkung sering dibuat dengan pemotongan dan pengelasan oxy-fuel.
Nilai baja apa yang khas untuk balok-I?
Nilai struktural umum termasuk ASTM A992, A572, dan EN S275/S355. Pemilihan tergantung pada beban, keuletan, dan persyaratan kemampuan las.
Bagaimana pemeriksaan balok-I yang dilas?
Balok I yang dilas diperiksa secara visual dan dengan pengujian ultrasonik pada zona las. Pemeriksaan dimensi memverifikasi tinggi badan, lebar flensa, dan kelurusan terhadap gambar desain.
Kesimpulan
Mulailah dengan persyaratan struktural, lalu pilih metode pembuatannya. Balok I canai standar adalah yang paling ekonomis untuk konstruksi tipikal. Ketika desain memerlukan kedalaman khusus, beban berat, atau bagian gelagar pelat besar, fabrikasi yang dilas menawarkan fleksibilitas yang diperlukan. Sama pentingnya dengan proses pengelasan itu sendiri—terutama di jalur produksi—adalah penggunaan peralatan penanganan dan penentuan posisi yang andal. Pemasangan yang baik, masukan panas yang terkontrol, dan pemeriksaan yang tepat adalah kunci dari struktur I-beam yang baik.