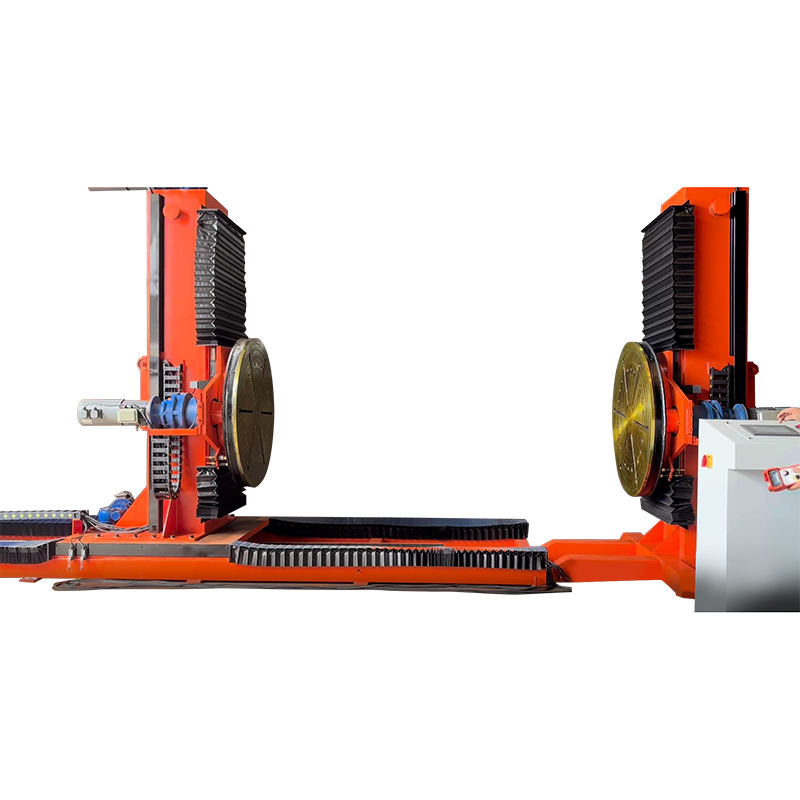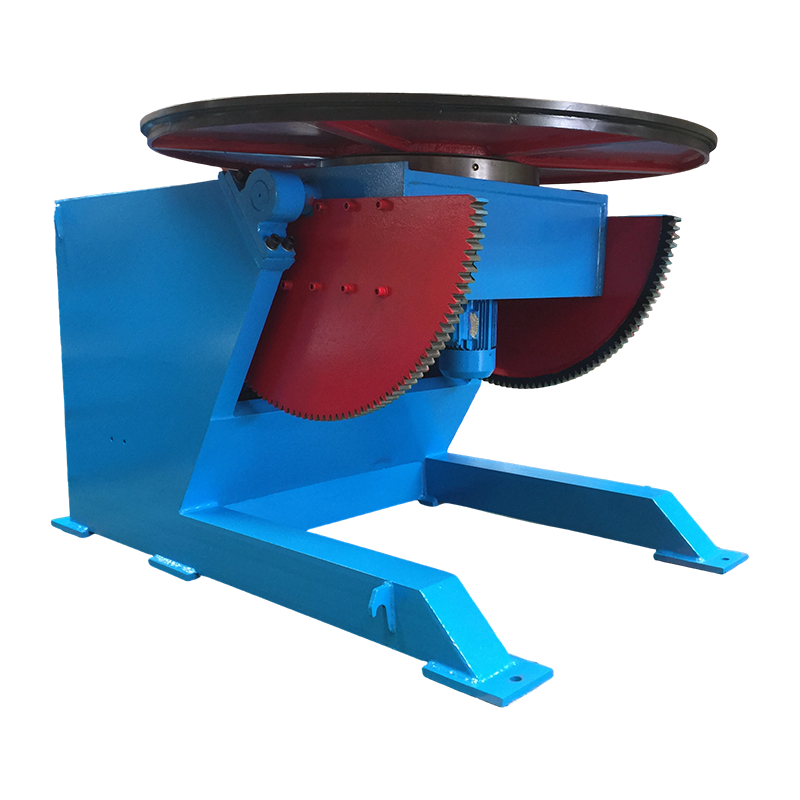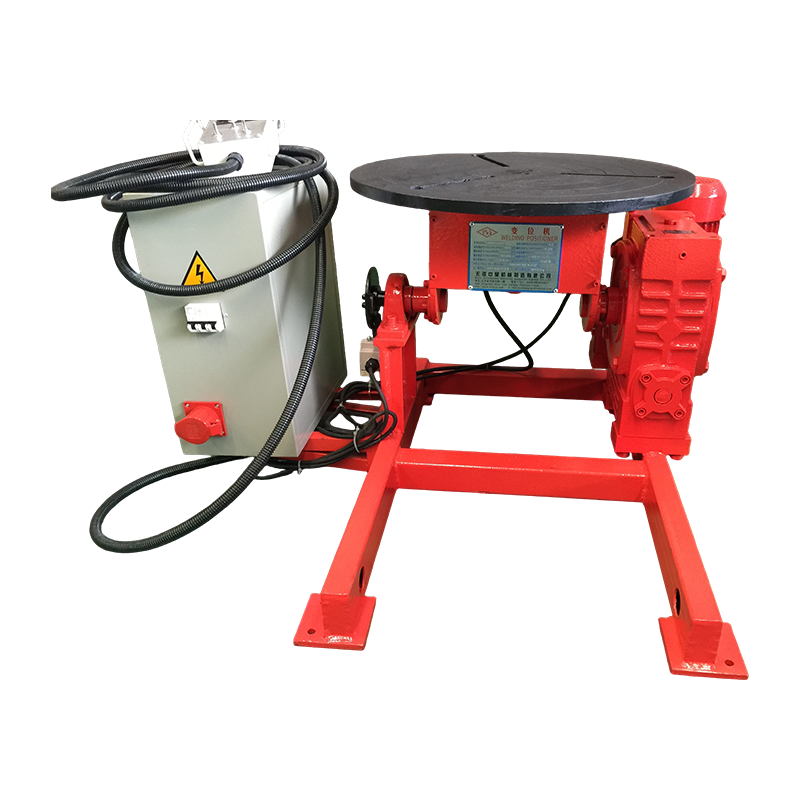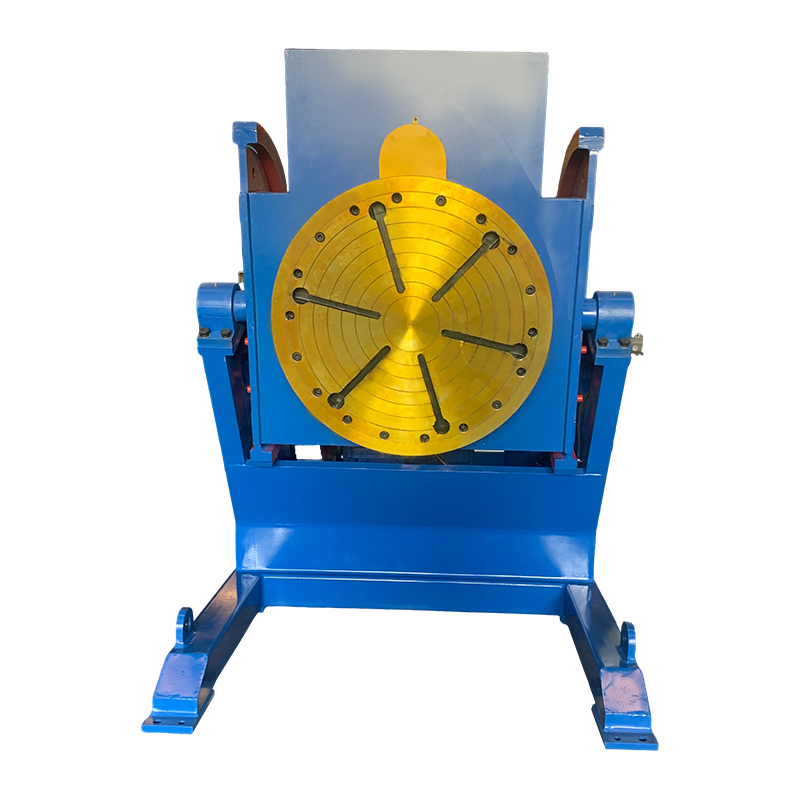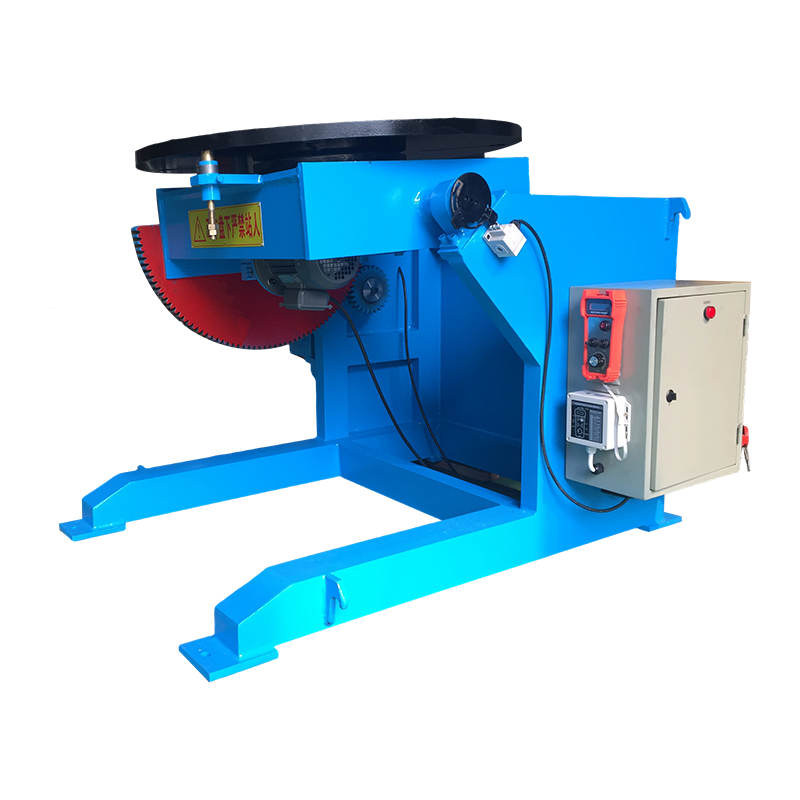
A pengatur posisi pengelasan pipa adalah perlengkapan berputar bermotor yang menahan dan memutar benda kerja pipa pada kecepatan dan sudut yang terkendali sehingga tukang las dapat mempertahankan posisi pengelasan datar atau horizontal yang optimal di seluruh sambungan, daripada mengubah posisi sendiri atau pipa secara manual. Daripada melakukan pengelasan di atas kepala, secara vertikal, atau di sekitar pipa tetap — posisi yang mengurangi waktu busur api, meningkatkan tingkat kerusakan, dan menyebabkan kelelahan tukang las — positioner terus memutar pipa sehingga kolam las aktif selalu berada pada posisi yang paling dapat dikontrol: posisi datar jam 12 atau jam 1–2.
Menurut studi produktivitas tahun 2024 oleh Masyarakat Pengelasan Amerika (AWS) , tukang las yang menggunakan pengatur posisi pengelasan pipa mencapai tingkat deposisi 40–65% lebih tinggi dibandingkan dengan pengelasan pipa semua posisi secara manual, sekaligus mengurangi tingkat cacat las hingga 55% . Pasar positioner pengelasan global dihargai USD 620 juta pada tahun 2024 dan diperkirakan akan tercapai USD 1,1 miliar pada tahun 2031 dengan CAGR sebesar 8,6% (Sumber: MarketsandMarkets, 2025), didorong oleh pertumbuhan infrastruktur pipa, fabrikasi bejana tekan, dan sistem pengelasan otomatis.
Cara Kerja Positioner Pengelasan Pipa
Pengatur posisi pengelasan pipa bekerja dengan menjepit pipa ke headstock berputar yang digerakkan oleh motor berkecepatan variabel, memungkinkan tukang las menjaga obor tetap diam sementara pipa berputar di bawahnya dengan kecepatan perjalanan yang disesuaikan secara tepat. Hal ini secara mendasar mengubah geometri pengelasan dari masalah spasial 3D yang kompleks menjadi pengelasan posisi datar 2D yang sederhana.
Komponen Mekanik Inti
- Headstock (unit penggerak) — Sisi bermotor yang mencengkeram dan memutar pipa. Berisi gearbox, motor (biasanya servo AC atau kecepatan variabel DC), dan chuck atau pelat muka. Headstock menentukan torsi maksimum, rentang RPM, dan kemampuan kemiringan positioner.
- Tailstock (unit pendukung) — Ujung penyangga pasif yang menahan ujung pipa yang berlawanan, mencegah kendur dan getaran pada pipa yang lebih panjang atau lebih berat. Tailstock meluncur di sepanjang rel atau alas untuk mengakomodasi panjang pipa yang berbeda.
- Chuck atau pelat muka — Antarmuka yang mencekam antara positioner dan pipa. Chuck tiga rahang digunakan untuk pipa bundar; pelat muka dengan pegangan lengan penjepit yang dapat disetel dengan ujung bergelang, bentuk tidak beraturan, atau diameter sangat besar.
- Pengontrol kecepatan — Penggerak frekuensi variabel (VFD) atau pengontrol thyristor yang mengatur kecepatan putaran dalam putaran per menit. Tukang las memutar kecepatan rotasi yang sesuai dengan kecepatan perjalanan pengelasan yang diperlukan untuk proses yang dipilih dan laju pengumpanan kawat.
- Mekanisme kemiringan — Pada model pengatur posisi miring, motor sekunder atau mekanisme roda gigi cacing memiringkan seluruh sumbu rotasi, memungkinkan las fillet pada flensa pipa dan sambungan T diposisikan pada sudut optimal 45 derajat.
Perhitungan Kecepatan Rotasi
Mengatur kecepatan putaran yang benar adalah parameter pengoperasian paling penting untuk pengatur posisi pengelasan pipa. RPM yang dibutuhkan dihitung dari target kecepatan perjalanan pengelasan dan lingkar pipa:
RPM = Kecepatan Perjalanan (mm/mnt) / (Pi x Diameter Luar Pipa (mm))
Misalnya, pengelasan pipa OD 168 mm (6 inci) dengan proses GMAW pada target kecepatan gerak 400 mm/mnt memerlukan: 400 / (3,14159 x 168) = sekitar 0,76 RPM . Kebanyakan pengatur posisi pengelasan pipa mencakup rentang kecepatan 0,1–5 RPM, dengan model CNC premium menawarkan 0,01–10 RPM untuk pengelasan mikro hingga aplikasi busur terendam dengan deposisi tinggi.
Jenis Positioner Pengelasan Pipa Apa yang Tersedia?
Positioner pengelasan pipa tersedia dalam lima konfigurasi utama, masing-masing disesuaikan dengan kombinasi ukuran pipa, jenis sambungan, volume produksi, dan anggaran yang berbeda. Memilih jenis yang salah adalah kesalahan paling umum dan merugikan dalam pengadaan positioner.
1. Pemosisian Headstock-Tailstock (HT).
Konfigurasi headstock-tailstock adalah jenis pengatur posisi pengelasan pipa yang paling umum untuk bengkel fabrikasi, menangani pipa dari OD 50 mm hingga lebih dari 1.200 mm dan panjang hingga 12 meter atau lebih. Pipa tersebut ditopang antara headstock yang digerakkan dan tailstock geser, yang dipasang pada rel dasar yang sama. Pengaturan ini menghilangkan kendurnya pipa dan memungkinkan rotasi stabil pada RPM sangat rendah dengan pipa berat. Kapasitas beban umumnya berkisar antara 500 kg hingga 20.000 kg tergantung modelnya.
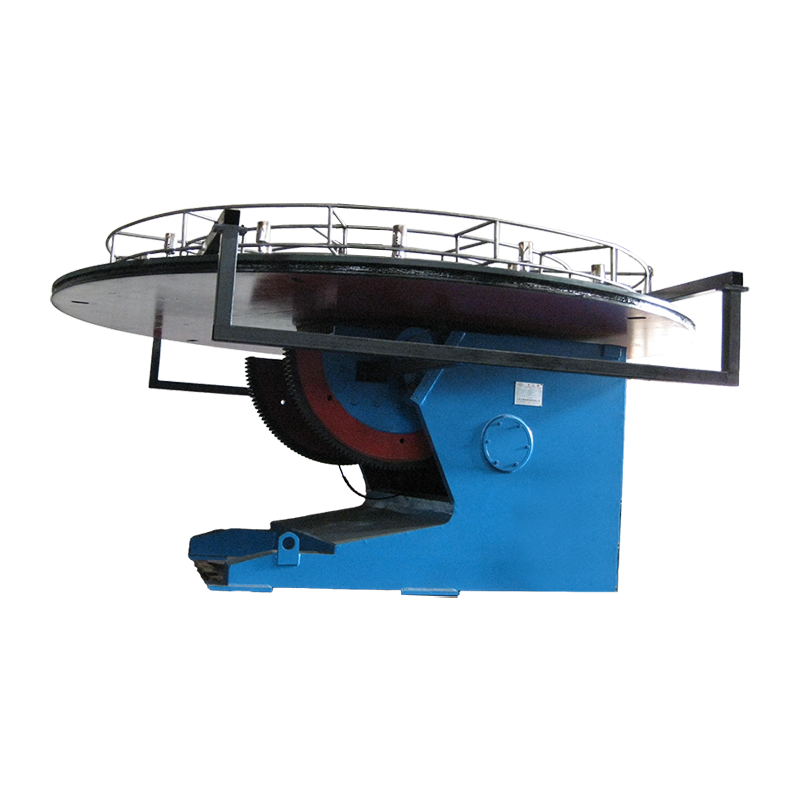
2. Positioner Meja Putar (Meja Berputar).
Pengatur posisi meja putar memutar rakitan pipa pada permukaan meja horizontal atau miring, sehingga ideal untuk gulungan pipa pendek, rakitan berflensa, dan las pipa-ke-flensa. Meja biasanya dimiringkan 0–135 derajat, memungkinkan sambungan ditampilkan pada posisi datar atau digulung horizontal terlepas dari orientasi aslinya. Kapasitas beban 50–5.000 kg merupakan hal yang umum, menjadikan meja putar serbaguna untuk diameter pipa kecil hingga sedang hingga sekitar 600 mm.
3. Rotator Pipa (Roll Set / Roller Positioner)
Rotator pipa — juga disebut pengatur posisi roller atau set gulungan pipa — menopang dan memutar pipa berdiameter besar dan bejana tekan pada roller karet atau baja yang digerakkan, menangani diameter dari 150 mm hingga 3.000 mm atau lebih besar. Tidak seperti pengatur posisi berbasis chuck yang mencengkeram ujung pipa, pengatur posisi rol menopang pipa di sepanjang permukaan luarnya, sehingga cocok untuk bagian pipa yang sangat panjang atau sangat berat yang tidak dapat dikantilever dari headstock. Roller positioner adalah alat standar untuk fabrikasi spool pipa dan pengelasan jahitan melingkar bejana tekan.
4. Positioner Pengelasan Pipa Orbital
Pengatur posisi pengelasan orbital menjepit bagian luar pipa tetap dan memutar obor las di sekeliling lingkar pipa, menjadikannya solusi yang tepat ketika pipa itu sendiri tidak dapat dipindahkan. Orbital positioner digunakan secara luas dalam pipa baja tahan karat farmasi, semikonduktor, dan food grade yang pipanya sudah terpasang dalam sistem proses. Mereka menghasilkan pengelasan yang sangat dapat diulang dan berkualitas kode dengan sedikit campur tangan manusia, dengan kemampuan pengulangan las-ke-las yang lebih baik daripada deviasi posisi obor 0,1 mm.
5. Positioner Terintegrasi Manipulator
Pengatur posisi pengelasan pipa yang terintegrasi dengan manipulator menggabungkan manipulator kolom dan boom pengelasan dengan pengatur posisi headstock-tailstock yang disinkronkan untuk menciptakan sel pengelasan operator tunggal yang sepenuhnya otomatis. Manipulator memposisikan obor las pada ketinggian dan kebuntuan yang benar sementara pengatur posisi memutar pipa. Kedua sumbu disinkronkan melalui pengontrol CNC sehingga kecepatan gerak pada permukaan benda kerja konstan berapa pun diameter pipa. Konfigurasi ini merupakan standar di bengkel fabrikasi spul pipa volume tinggi dan konstruksi modul platform lepas pantai.
Perbandingan Jenis Positioner Pengelasan Pipa: Mana yang Sesuai dengan Aplikasi Anda?
Mencocokkan jenis positioner dengan aplikasi adalah satu-satunya keputusan seleksi yang paling penting — pengatur posisi yang kurang bertenaga atau konfigurasinya salah menyebabkan selip benda kerja, rotasi tidak merata, dan kegagalan kualitas las yang meniadakan manfaat efisiensi secara keseluruhan.
| Ketik | Kisaran OD Pipa | Beban Maks | Kemampuan Miring | Pipa Harus Bisa Dipindah? | Aplikasi Terbaik |
| Headstock-Tailstock | 50–1.200mm | 500–20.000kg | Opsional (0–90 derajat) | Ya | Toko fabrikasi; gulungan pipa panjang |
| Meja putar | 50–600mm | 50–5.000kg | Ya (0–135 deg) | Ya | gulungan pendek; las pipa-ke-flensa |
| Rotator Pipa (Rol) | 150–3.000mm | 1.000–200.000kg | Tidak | Ya | Kapal berdiameter besar; jangka panjang |
| Pengatur Posisi Orbital | 6–300 mm (umum) | T/A (obor berputar) | T/A | Tidak (pipe is fixed) | Perpipaan terpasang; tabung higienis |
| Terintegrasi Manipulator | 100–1.500 mm | 500–30.000kg | Ya (CNC-controlled) | Ya | Sel otomatis bervolume tinggi |
Tabel 1: Perbandingan jenis positioner pengelasan pipa berdasarkan kesesuaian aplikasi. Sumber: Kode Pengelasan Struktural AWS D1.1; spesifikasi teknis pabrikan; Asosiasi Perakit dan Produsen Internasional.
Mengapa Positioner Pengelasan Pipa Secara Dramatis Meningkatkan Kualitas dan Produktivitas Las
Manfaat inti dari positioner pengelasan pipa adalah mengubah posisi pengelasan yang paling sulit (overhead 6G, vertikal 5G) menjadi posisi termudah dan paling produktif (datar 1G / digulung) untuk setiap inci lingkar sambungan. Perubahan tunggal ini menghasilkan peningkatan terukur di setiap metrik fabrikasi utama.
Tingkat Deposisi dan Kecepatan Perjalanan
Pengelasan posisi datar memungkinkan laju pengumpanan kawat dan pengaturan arus listrik yang jauh lebih tinggi dibandingkan posisi overhead atau vertikal, sehingga secara langsung meningkatkan laju pengendapan logam. Pada pengelasan GMAW (MIG), laju pengendapan pada posisi datar dapat mencapai 6–9 kg/jam, dibandingkan 2–4 kg/jam pada posisi vertikal dan 1,5–3 kg/jam pada posisi di atas kepala (Sumber: Lincoln Electric Welding Procedure Guide, 2024). Oleh karena itu, menggunakan positioner pengelasan pipa untuk menggulung semua lasan hingga rata dapat menghasilkan lebih dari dua kali lipat throughput per jam tukang las pada pekerjaan fabrikasi pipa.
Pengurangan Cacat Las
Pengelasan pipa positioner-rolled secara konsisten menunjukkan porositas, kurangnya fusi, dan tingkat cacat undercut yang lebih rendah dibandingkan pengelasan semua posisi manual pada sambungan yang sama. Sebuah penelitian yang diterbitkan di Jurnal Proses Manufaktur (2023) yang membandingkan pengelasan posisi tetap 5G dengan pengelasan 1G positioner-rolled pada pipa API 5L Grade X65 menemukan:
- Tingkat porositas: 5G tetap = 2,4%; positioner-rolled = 0,4% (pengurangan 83%)
- Insiden kurangnya fusi: 5G tetap = 1 per 4 sambungan; digulung positioner = 1 per 22 sambungan
- Tingkat penerimaan radiografi (sesuai ASME B31.3): 5G tetap = 88%; digulung positioner = 98,5%
- Biaya pengerjaan ulang per sambungan: 5G tetap = rata-rata USD 340; positioner-rolled = rata-rata USD 48
Ergonomi Tukang Las dan Pengurangan Kelelahan
Menghilangkan overhead dan posisi pengelasan yang canggung secara signifikan mengurangi ketegangan muskuloskeletal dan kelelahan tukang las, sehingga secara langsung memperpanjang waktu produktif pengelasan per shift. Pengelasan busur di atas kepala menghasilkan paparan sinar UV pada wajah dan leher tukang las, memerlukan peninggian lengan yang berkelanjutan di atas tinggi bahu, dan menghasilkan percikan yang jatuh ke arah tukang las. Pedoman ergonomi OSHA mengidentifikasi hal ini sebagai faktor risiko cedera yang signifikan. Tukang las yang dilengkapi positioner biasanya mempertahankan postur duduk atau berdiri yang nyaman dengan obor setinggi siku sepanjang shift, memungkinkan teknik yang lebih konsisten dan tingkat kesalahan yang lebih rendah di jam-jam terakhir kerja.
Spesifikasi Utama yang Perlu Dievaluasi Saat Memilih Positioner Pengelasan Pipa
Tujuh spesifikasi teknis menentukan apakah positioner pengelasan pipa akan bekerja dengan andal dalam aplikasi spesifik Anda — jika salah satu spesifikasinya terlalu rendah, maka akan menyebabkan masalah yang sulit dan mahal untuk diperbaiki setelah pembelian.
| Spesifikasi | Apa Artinya | Meremehkan Risiko | Margin Keamanan yang Direkomendasikan |
| Kapasitas beban (kg) | Berat benda kerja maksimal termasuk perlengkapan | Kelebihan beban motor, slip chuck, kegagalan girboks | Nilai pada 150% dari beban maksimal yang diharapkan |
| Chuck / diameter pelat muka (mm) | OD pipa maks yang dapat digenggam | Ketidakmampuan untuk memegang pipa; pemuatan eksentrik | Pilih 20% lebih besar dari OD pipa maksimal |
| Rentang kecepatan (RPM) | Kecepatan putaran min hingga maksimal | Tidak dapat menandingi kecepatan perjalanan yang diperlukan | Verifikasi terhadap RPM yang dihitung untuk semua ukuran pipa |
| Torsi spindel (Nm) | Gaya rotasi yang dapat dipertahankan oleh motor | Berhenti di bawah beban yang eksentrik atau berat | Sertakan eksentrisitas dalam perhitungan torsi |
| Kisaran kemiringan (derajat) | Sudut rotasi sumbu dari horizontal | Tidak dapat mengakses posisi fillet flensa | Minimum 90 derajat untuk fleksibilitas penuh |
| Stabilitas kecepatan (%) | Variasi kecepatan putaran di bawah beban | Lebar dan penetrasi manik las tidak rata | Memerlukan variasi kecepatan kurang dari 1%. |
| Lubang tembus (spindle berongga) | Bor melalui pusat spindel | Tidak dapat melewatkan gas pembersih atau kabel | Penting untuk logam tahan karat/reaktif |
Tabel 2: Spesifikasi positioner pengelasan pipa penting dan panduan pemilihan. Sumber: Standar Positioner Pengelasan AWS C4.1; ASME BPVC Bagian IX; pedoman rekayasa aplikasi pabrikan.
Bagaimana Proses Pengelasan yang Berbeda Mendapatkan Manfaat dari Positioner Pengelasan Pipa
Setiap proses pengelasan busur mendapat manfaat dari penggunaan positioner, namun besarnya peningkatan bervariasi secara signifikan berdasarkan proses — pengelasan busur terendam (SAW) memperoleh keuntungan paling besar, karena secara fisik tidak mungkin melakukan SAW dalam posisi apa pun selain datar.
- Pengelasan Busur Terendam (SAW) — SAW memerlukan posisi datar sebagai kendala mutlak; fluks granular tidak dapat bertahan pada permukaan miring atau vertikal. Oleh karena itu, pengatur posisi pengelasan pipa bukan opsional untuk SAW pada pipa — ini merupakan prasyarat teknis. SAW pada pipa positioner-rolled mencapai laju deposisi 10–20 kg/jam, menjadikannya metode pengelasan pipa dengan produktivitas tertinggi yang tersedia untuk ketebalan dinding di atas 12 mm.
- Pengelasan GMAW/MIG — Proses yang paling umum digunakan dengan positioner pengelasan pipa di bengkel fabrikasi. Mode transfer semprotan (varian GMAW paling produktif) hanya dapat digunakan pada posisi datar dan horizontal; positioner memungkinkan transfer semprotan pada seluruh keliling sambungan pipa. Peningkatan produktivitas dibandingkan GMAW hubung singkat posisi tetap: biasanya 60–120%.
- Pengelasan GTAW/TIG — Digunakan untuk root pass pada pipa paduan stainless, chrome-moly, dan eksotik yang mengutamakan kualitas radiografi. Positioner memungkinkan tukang las mempertahankan sudut genangan dan obor yang konsisten di bagian atas pipa (posisi jam 12) di mana tarikan gravitasi pada kolam las paling menguntungkan, sehingga meningkatkan kualitas manik akar dan mengurangi risiko terbakar.
- FCAW (Pengelasan Busur Inti Fluks) — Penggunaan positioner menghilangkan kebutuhan akan elektroda FCAW tanpa gas (berpelindung mandiri) pada sambungan pipa, sehingga varian FCAW berpelindung gas berkualitas lebih tinggi dapat digunakan pada seluruh lingkar sambungan. FCAW berpelindung gas menghasilkan lebih sedikit percikan dan sifat mekanik yang lebih baik dibandingkan alternatif berpelindung mandiri.
- SMAW (Tongkat / Busur Logam Manual) — Bahkan pengelasan tongkat mendapat manfaat besar dari penggunaan positioner. Teknik menenun manik dalam posisi datar secara konsisten mengungguli manik-manik stringer di atas kepala dalam keseragaman deposisi, dan kehilangan rintisan elektroda (biasanya 15-20% di atas kepala) dikurangi menjadi kurang dari 5% dalam posisi datar.
Positioner Pengelasan Pipa vs. Pengelasan Semua Posisi Manual: Perbandingan Mendetail
Kesenjangan produktivitas dan kualitas antara pengelasan pipa semua posisi yang dibantu positioner dan manual cukup besar untuk menghasilkan ROI penuh pada investasi positioner dalam waktu 3–9 bulan di sebagian besar lingkungan fabrikasi.
| Metrik | Positioner Pengelasan Pipa | Pengelasan Semua Posisi Manual |
| Persyaratan posisi tukang las | stasioner; obor dipegang pada satu posisi | Tukang las harus bergerak terus menerus di sekitar sambungan |
| Posisi las ditemui | Hanya datar (1G / PA) | Semua posisi (1G hingga 6G) |
| Tingkat deposisi GMAW | 6–9 kg/jam | 1,5–4 kg/jam |
| Efisiensi waktu arc-on | 65–80% | 25–45% |
| Tingkat penerimaan radiografi | 97–99% | 82–92% |
| Sertifikasi tukang las diperlukan | 1G / posisi datar saja | Sertifikasi 6G (semua posisi). |
| Risiko cedera ergonomis | Rendah (nyaman berdiri / duduk) | Tinggi (di atas kepala, berlutut, posisi sempit) |
| Skalabilitas dengan otomatisasi | Terintegrasi langsung dengan lengan robot/manipulator | Tidakt scalable without full re-engineering |
| Biaya modal | USD 3.000–150.000 tergantung kapasitas | Biaya peralatan nol; biaya tenaga kerja yang lebih tinggi |
Tabel 3: Positioner pengelasan pipa vs. perbandingan pengelasan semua posisi manual. Sumber: Buku Panduan Pengelasan AWS Vol. 2; Studi Produktivitas Listrik Miller 2024; Data Rekayasa Aplikasi ESAB.
Industri Mana yang Paling Banyak Menggunakan Positioner Pengelasan Pipa?
Positioner pengelasan pipa sangat diperlukan dalam industri mana pun yang mengutamakan kualitas sambungan pipa, produktivitas, dan kepatuhan kode. Sektor-sektor berikut mewakili pasar primer:
- Migas (Hulu dan Tengah) — Fabrikasi spool pipa untuk sistem pengumpulan, pipa transmisi, dan anjungan lepas pantai. Persyaratan kode API 1104 dan ASME B31.4/B31.8 berarti setiap pengelasan harus lulus pemeriksaan radiografi atau AUT. Penggunaan positioner adalah praktik standar di semua tempat fabrikasi pipa utama. Pasar konstruksi pipa global bernilai USD 9,2 miliar pada tahun 2024 (Sumber: GlobalData, 2025).
- Konstruksi Petrokimia dan Kilang — Proses perpipaan dalam baja tahan karat chrome-moly (P91, P22) dan austenitik memerlukan root pass GTAW dan pass pengisian GTAW atau GMAW berdasarkan ASME B31.3. Pengelasan gulung positioner dengan cadangan gas pembersih (diaktifkan oleh positioner spindel berongga) adalah teknik yang diperlukan untuk akar baja tahan karat berkualitas radiografi.
- Pembangkit Listrik — Tabung boiler, header uap, dan pipa saluran masuk turbin dari paduan krom-moly dan nikel. Persyaratan Bagian I ASME Boiler and Pressure Vessel Code (BPVC) berarti tidak ada toleransi terhadap cacat las; penggunaan positioner merupakan prasyarat jaminan kualitas di sebagian besar spesifikasi konstruksi pembangkit listrik.
- Pembuatan Kapal dan Fabrikasi Lepas Pantai — Sistem pipa untuk propulsi, pemadaman kebakaran, pemberat, dan hidrolik. Platform lepas pantai memerlukan fabrikasi spool pipa paduan dalam jumlah besar berdasarkan kode DNVGL-ST-F101 dan AWS D1.1. Roller positioner menangani bagian pipa berdiameter besar yang umum pada modul bagian atas.
- Makanan, Minuman, dan Farmasi — Perpipaan proses baja tahan karat yang higienis (316L, 316Ti) untuk sistem CIP/SIP. Positioner pengelasan pipa orbital wajib digunakan pada sambungan yang harus memenuhi Standar Sanitasi 3-A atau persyaratan penyelesaian permukaan ASME BPE (Peralatan Bioproses), di mana profil manik las internal dikontrol secara ketat seperti dimensi eksternal.
Pertanyaan Yang Sering Diajukan Tentang Positioner Pengelasan Pipa
Q1: Berapa ukuran positioner pengelasan pipa yang saya perlukan?
Pilih positioner dengan peringkat kapasitas beban minimal 150% dari perkiraan berat benda kerja terberat, dan diameter chuck atau roller yang dapat mengakomodasi OD pipa maksimum dengan nyaman. Selalu sertakan berat perlengkapan, alat pelurus, atau cincin penahan las yang terpasang pada pipa saat menghitung beban. Untuk beban eksentrik (seperti rakitan pipa dengan nosel besar atau sambungan cabang di satu sisi), hitung momen eksentrik dan bandingkan dengan kapasitas momen pengenal pengatur posisi, yang biasanya dipublikasikan secara terpisah dari nilai beban dasar. Jika ragu, perbesar ukuran — pengatur posisi berukuran besar beroperasi dengan lebih sedikit tekanan dan memiliki masa pakai lebih lama.
Q2: Dapatkah pengatur posisi pengelasan pipa digunakan dengan pengelasan otomatis atau robot?
Ya — pengatur posisi pengelasan pipa adalah komponen inti sel pengelasan robotik dan dirancang khusus untuk menerima sinyal sinkronisasi dari pengontrol robot dan sistem pengelasan CNC. Dalam sel pengelasan robotik yang disinkronkan, pengontrol robot mengirimkan perintah kecepatan ke penggerak servo pengatur posisi, yang menyesuaikan kecepatan putaran secara real-time untuk mempertahankan kecepatan perjalanan busur yang konstan seiring kemajuan pengelasan. Antarmuka komunikasi mencakup analog 0–10V, RS-485 Modbus, PROFIBUS, EtherCAT, dan DeviceNet, bergantung pada positioner dan generasi robot. Integrasi ini menghilangkan kebutuhan robot untuk mengikuti jalur busur kompleks di sekitar lingkar pipa, sehingga secara signifikan menyederhanakan program robot dan meningkatkan akurasi jalur.
Q3: Bagaimana positioner pengelasan pipa mempengaruhi persyaratan kualifikasi tukang las?
Penggunaan positioner pengelasan pipa mengurangi kualifikasi tukang las yang diperlukan dari semua posisi (6G atau 6GR) menjadi posisi datar (1G), yang secara signifikan memperluas jumlah tukang las berkualifikasi yang tersedia untuk pekerjaan tersebut. Berdasarkan AWS D1.1 dan ASME Bagian IX, kualifikasi tukang las pipa 6G adalah sertifikasi tertinggi, yang mencakup semua posisi dan memenuhi syarat tukang las untuk hampir semua geometri las alur. Ini membutuhkan latihan yang substansial dan memerlukan upah yang premium. Kualifikasi 1G, yang dapat dicapai oleh tukang las yang kurang berpengalaman, sudah cukup untuk pekerjaan positioner. Di pasar tenaga kerja di mana tukang las bersertifikat 6G langka, penerapan positioner secara langsung memecahkan hambatan tenaga kerja.
Q4: Apa perbedaan antara positioner pengelasan pipa dan rotator pipa?
Pengatur posisi pengelasan pipa mencengkeram pipa pada salah satu atau kedua ujungnya dan memutarnya dari headstock, sementara rotator pipa menopang pipa secara eksternal pada roller yang digerakkan di sepanjang permukaan luarnya. Perbedaan fungsional utamanya adalah metode mencengkeram: positioner memerlukan akses ke ujung pipa untuk memasang chuck, sementara roller rotator dapat menopang dan memutar bagian pipa dengan panjang berapa pun tanpa akses ujung. Rotator roller lebih disukai untuk pipa yang sangat besar atau berat (OD di atas 500 mm), bagian yang panjang (di atas 6 meter), dan bejana bertekanan di mana akses ujungnya dibatasi oleh geometri bejana. Positioner headstock-tailstock memberikan kontrol rotasi yang lebih presisi dan dapat mengakomodasi kemiringan, sehingga lebih cocok untuk pekerjaan presisi dengan diameter lebih kecil.
Q5: Bagaimana cara mempertahankan positioner pengelasan pipa?
Tugas pemeliharaan penting untuk pengatur posisi pengelasan pipa adalah pelumasan kotak roda gigi, pemeriksaan dan pembersihan rahang chuck, pemeriksaan elektronik motor dan penggerak, serta pemeriksaan kabel grounding. Oli gearbox harus diganti setiap 2.000 jam pengoperasian atau setiap tahun, mana saja yang lebih dulu, menggunakan kekentalan oli yang ditentukan oleh pabrikan (biasanya oli roda gigi ISO VG 220). Rahang chuck menumpuk percikan dan kerak sehingga mengurangi kekuatan cengkeraman — rahang tersebut harus dibersihkan dan gerigi rahang diperiksa untuk mengetahui keausan setiap 500 jam. Kabel balik bumi (yang membawa arus pengelasan melalui positioner kembali ke sumber listrik pengelasan) harus diperiksa setiap minggu untuk mengetahui adanya kerusakan insulasi; arus balik bumi yang rusak memaksa arus pengelasan melalui bantalan kotak roda gigi, menyebabkan kegagalan bantalan dengan cepat.
Q6: Apa yang dimaksud dengan pengatur posisi pengelasan pipa spindel berongga, dan kapan diperlukan?
Pengatur posisi spindel berongga memiliki lubang di tengah spindel headstock yang berputar, sehingga selang gas pembersih, kabel listrik, atau jalur data melewati sumbu rotasi tanpa kusut. Fitur ini penting saat mengelas baja tahan karat, titanium, baja tahan karat dupleks, atau pipa logam reaktif apa pun yang bagian belakang las akar harus dilindungi dari kontaminasi oksigen atmosfer menggunakan gas pembersih balik argon atau nitrogen. Tanpa spindel berongga, selang gas pembersih membungkus bagian luar chuck yang berputar dan kusut dalam beberapa putaran, sehingga membatasi positioner pada pengelasan keliling parsial atau memerlukan pengelolaan selang manual — keduanya menggagalkan tujuan penggunaan positioner. Untuk pengelasan pipa baja karbon tanpa persyaratan pembersihan balik, spindel padat sudah memadai dan lebih murah.
Kesimpulan: Positioner Pengelasan Pipa yang Tepat Mengubah Ekonomi Fabrikasi
Positioner pengelasan pipa bukanlah aksesori yang mudah digunakan — ini adalah pengganda produktivitas dan kualitas yang mengubah fundamental ekonomi fabrikasi pipa. Dengan mengubah setiap pengelasan pada sambungan pipa menjadi pengelasan posisi datar terlepas dari orientasi sambungannya, positioner memungkinkan tingkat deposisi yang lebih tinggi, tingkat cacat yang lebih rendah, persyaratan kualifikasi tukang las yang kurang terspesialisasi, dan integrasi langsung dengan sistem pengelasan otomatis. Pilihan antara positioner headstock-tailstock, turntable, roller rotator, sistem orbital, atau sel terintegrasi manipulator bergantung sepenuhnya pada kisaran diameter pipa spesifik Anda, jenis sambungan, volume produksi, dan ambisi otomatisasi.
Datanya tidak ambigu: bengkel fabrikasi yang secara sistematis menggunakan positioner pengelasan pipa mencapai produktivitas tukang las 40–65% lebih tinggi, cacat las 55–83% lebih sedikit, dan tingkat penerimaan radiografi di atas 97% – hasil yang tidak dapat ditandingi oleh pengelasan semua posisi secara manual. Untuk setiap operasi pengelasan lebih dari beberapa sambungan pipa per hari, kasus ROI untuk positioner pengelasan pipa adalah salah satu keputusan investasi modal yang paling jelas dalam industri fabrikasi.