Pengelasan robot adalah penggunaan lengan mekanis yang dapat diprogram yang dilengkapi dengan obor las, pengumpan kawat, dan sistem sensor untuk melakukan operasi penyambungan pada benda kerja logam secara otomatis, tanpa campur tangan manusia terus menerus. Robot mengikuti jalur yang telah diprogram atau dirasakan secara adaptif, menghasilkan busur atau balok pengelasan dengan kecepatan, sudut, dan masukan energi yang terkendali untuk menghasilkan pengelasan berulang dan berkualitas tinggi pada tingkat produksi yang secara fisik tidak dapat dipertahankan oleh tukang las manusia.
Pada tahun 2024, global pengelasan robot pasar dihargai sekitar $8,3 miliar dan diproyeksikan melebihi $14 miliar pada tahun 2030, dengan tingkat pertumbuhan tahunan gabungan lebih dari 9%. Produsen otomotif, alat berat, pembuatan kapal, dan elektronik konsumen telah mendorong adopsi teknologi ini, namun teknologi ini kini bergerak cepat ke usaha kecil dan menengah karena platform robot kolaboratif mengurangi biaya dan kompleksitas proses masuknya.
Cara Kerja Pengelasan Robot: Komponen Sistem Inti
A pengelasan robot system adalah perakitan terpadu dari lima subsistem utama yang harus bekerja secara sinkron untuk menghasilkan pengelasan yang konsisten.
1. Lengan Robot (Manipulator)
Manipulator adalah fondasi mekanis dari setiap hal pengelasan robot sistem. Kebanyakan robot pengelasan menggunakan lengan artikulasi 6 sumbu, memberikan kebebasan bergerak penuh dalam ruang tiga dimensi yang identik dengan gabungan lengan dan pergelangan tangan manusia. Jangkauan biasanya berkisar dari 500 mm hingga lebih dari 3.500 mm tergantung pada aplikasi, dengan pengulangan plus atau minus 0,02 hingga 0,08 mm bahwa tidak ada tukang las manusia yang dapat secara konsisten menandingi shift delapan jam.
2. Sumber Listrik Pengelasan
Sumber listrik memasok dan mengatur tegangan busur, arus listrik, dan bentuk gelombang yang menentukan masukan panas dan profil manik. Modern pengelasan robot sumber daya berkomunikasi secara digital dengan pengontrol robot, memungkinkan program menyesuaikan parameter busur secara real time saat obor bergerak di sekitar sambungan dengan geometri atau ketebalan material yang bervariasi.
3. Pengendali Robot
Pengontrol menjalankan program pengelasan, mengoordinasikan keenam sumbu secara bersamaan, menyinkronkan gerakan robot dengan pengatur posisi atau konveyor, dan mengatur interlock keselamatan. Pengendali modern menyimpan ratusan program pengelasan dan dapat beralih antar nomor komponen dalam waktu kurang dari dua detik, memungkinkan produksi yang fleksibel pada jalur bersama.
4. Perlengkapan dan Positioner
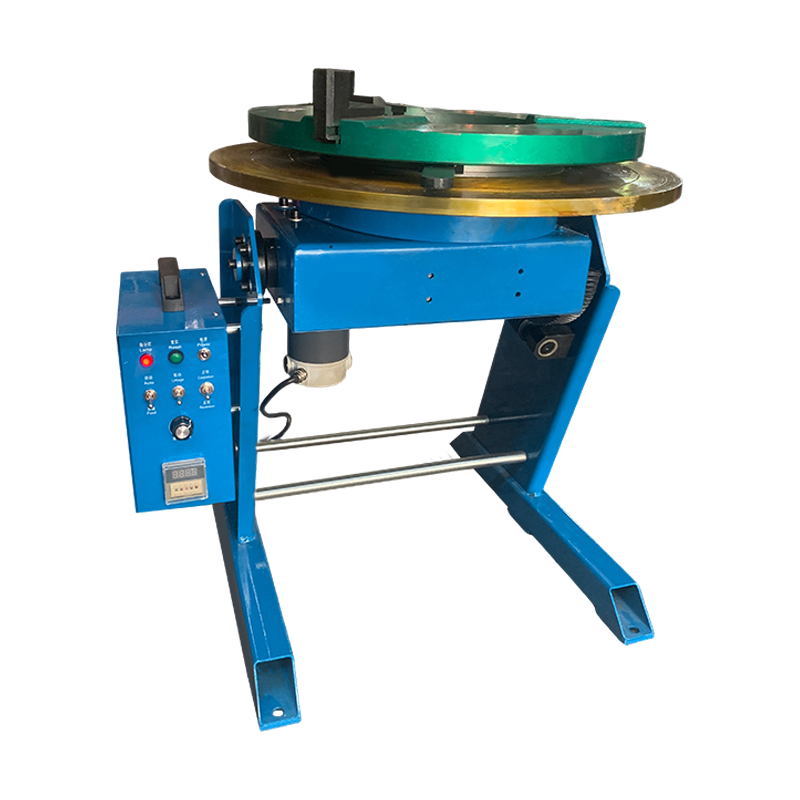
Fixturing menahan benda kerja pada posisi yang diketahui dan dapat diulang relatif terhadap sistem koordinat robot. Positioner memperluas jangkauan kerja robot dan memungkinkan pengelasan dilakukan pada posisi datar atau horizontal yang optimal bahkan pada rakitan yang rumit, sehingga meningkatkan kualitas pengelasan dan mengurangi distorsi.
5. Penginderaan dan Pelacakan Jahitan
Lanjutan pengelasan robot systems menggabungkan sensor penglihatan laser, penginderaan tegangan busur, atau penginderaan melalui busur untuk mendeteksi posisi jahitan sebenarnya secara real-time dan memperbaiki jalur obor jika benda kerja telah bergeser. Pelacakan jahitan mengakomodasi toleransi pemasangan plus atau minus 1 hingga 3 mm tanpa menghentikan produksi.
Jenis Proses Pengelasan Apa yang Digunakan dalam Pengelasan Robot?
Pengelasan robot adalah otomatisasi teknik busur, balok, atau hambatan apa pun yang dapat dikontrol melalui parameter yang dapat diprogram. Enam proses mendominasi instalasi komersial.
Pengelasan Robot MIG/MAG (GMAW).
Pengelasan Busur Logam Gas adalah proses yang paling umum dilakukan pengelasan robot sistem di seluruh dunia, terhitung diperkirakan 65 hingga 70 persen dari seluruh instalasi pengelasan busur robot . Elektroda kawat habis pakai yang diumpankan secara kontinyu menyederhanakan otomatisasi karena pengiriman kawat konsisten secara mekanis dan tingkat deposisi tinggi. Robot GMAW mendominasi bodi otomotif berwarna putih, fabrikasi baja struktural, dan manufaktur peralatan pertanian.
Pengelasan Robot TIG (GTAW).
Pengelasan Busur Tungsten Gas menghasilkan las dengan kualitas tertinggi dari semua proses busur, tanpa hujan rintik-rintik dan kontrol panas yang presisi. Robot TIG digunakan untuk peralatan pengolahan makanan baja tahan karat, komponen luar angkasa, dan peralatan medis. Kecepatan perjalanan khas 100 hingga 300 mm/menit lebih lambat dibandingkan MIG, namun otomatisasi robot menghilangkan hambatan keterampilan yang membuat TIG manual menjadi sangat padat karya.
Pengelasan Robot Titik (Resistansi).
Pengelasan titik resistensi merupakan metode penyambungan yang dominan dalam pembuatan bodi otomotif. Kendaraan penumpang pada umumnya berisi 3.000 hingga 5.000 titik las individual , hampir semuanya dibuat oleh robot. Waktu siklus per titik adalah 1 hingga 3 detik, dan sistem robot dapat melakukan 400 hingga 600 titik per jam secara terus menerus.
Pengelasan Robot Laser
Pengelasan laser robotik menghasilkan pengelasan yang sempit dan dalam dengan zona yang terkena dampak panas minimal dan kecepatan gerak hingga 10 meter per menit untuk baja ukuran tipis. Ini unggul untuk segel kedap udara, sambungan paket baterai pada kendaraan listrik, dan penutup elektronik presisi di mana distorsi harus diminimalkan.
Pengelasan Busur Inti Fluks (FCAW)
FCAW menggunakan kawat berbentuk tabung berisi fluks, sehingga memungkinkan tingkat deposisi yang tinggi pada bagian struktur tebal di lingkungan luar ruangan di mana pelindung gas tidak praktis. Robot FCAW biasa digunakan pada struktur lepas pantai, peralatan konstruksi, dan manufaktur gerbong.
Pengelasan Busur Plasma (PAW)
Pengelasan busur plasma adalah varian TIG berenergi tinggi dengan kemampuan penetrasi lebih besar dan kecepatan gerak lebih cepat. Plasma robotik digunakan untuk pengelasan lubang kunci pada suku cadang ruang angkasa titanium, pipa baja tahan karat, dan bejana tekan di mana pengelasan penetrasi penuh satu jalur menggantikan prosedur multi-lintasan.
| Proses | Kecepatan Perjalanan Khas | Pengisi Diperlukan | Tingkat Percikan | Bahan Terbaik | Industri Primer |
|---|---|---|---|---|---|
| MIG/MAG (GMAW) | 400 hingga 1.200 mm/menit | Ya (kabel) | Rendah hingga Sedang | Baja, Aluminium | Otomotif, Struktural |
| TIG (GTAW) | 100 hingga 300 mm/menit | Opsional | Tidak ada | Tahan karat, Titanium | Luar Angkasa, Medis |
| Titik (Resistensi) | 400 hingga 600 titik/jam | Tidak | Tidak ada | Baja Lembaran | Badan Otomotif |
| Laser | Hingga 10.000 mm/menit | Opsional | Tidak ada | Baja, Baterai EV | EV, Elektronik |
| FCAW | 300 hingga 900 mm/menit | Ya (kabel fluks) | Sedang hingga Tinggi | Baja Struktural Tebal | Fabrikasi Berat |
Keterangan: Perbandingan proses pengelasan yang digunakan dalam sistem pengelasan robot, menunjukkan kecepatan perjalanan tipikal, persyaratan pengisi, tingkat percikan, bahan yang paling sesuai, dan aplikasi industri primer.
Pengelasan Robotik vs Pengelasan Manual: Perbandingan Langsung
Keputusan antara pengelasan robot dan pengelasan manual pada dasarnya adalah pertanyaan tentang volume, pengulangan, dan keekonomian. Tidak ada satupun yang unggul secara universal.
| Faktor | Pengelasan Robot | Pengelasan Manual |
|---|---|---|
| Waktu Arc-On | 85 hingga 95 persen shift | 20 hingga 35 persen shift |
| Pengulangan | /- 0,02 hingga 0,08 mm | /- 0,5 hingga 2,0 mm (tergantung keterampilan) |
| Hasil | 3 hingga 5 kali kecepatan manual (umum) | Dasar |
| Tingkat Cacat Las | 0,1 hingga 0,5 persen (sel yang dioptimalkan) | 2 hingga 5 persen (rata-rata tukang las) |
| Fleksibilitas Pengaturan | Rendah (terbaik untuk volume tinggi) | Tinggi (beradaptasi dengan sendi mana pun) |
| Ukuran Batch Minimum | 50 hingga 500 bagian atau lebih (ambang batas ROI) | 1 bagian |
| Investasi Awal | $80.000 hingga $500.000 atau lebih | $5.000 hingga $30.000 (hanya peralatan) |
| Dibutuhkan Keterampilan Tenaga Kerja | Pemrogram dan teknisi robot | Tukang las bersertifikat (pelatihan 3 hingga 5 tahun) |
| Risiko Keselamatan Pekerja | Rendah (operator di luar sel) | Tinggi (asap, arc flash, luka bakar) |
Keterangan: Perbandingan langsung antara pengelasan robotik dan pengelasan manual pada sembilan faktor kinerja dan ekonomi yang relevan bagi pengambil keputusan manufaktur.
Mengapa Produsen Mengadopsi Pengelasan Robot: Manfaat Utama
Kasus bisnis untuk pengelasan robot bertumpu pada enam keunggulan gabungan yang menjadi lebih nyata seiring dengan peningkatan volume produksi.
Kualitas Las yang Konsisten dalam Skala Besar
A robot pengelasan mengeksekusi sudut obor, kecepatan perjalanan, laju umpan kawat, dan parameter busur yang sama pada bagian nomor 1 dan nomor bagian 10.000 secara identik. Studi terhadap pemasok otomotif tingkat 1 yang beralih dari pengelasan MIG manual ke robotik mencatat pengurangan tingkat kerusakan 60 hingga 80 persen dan pengurangan biaya pengerjaan ulang sebesar 40 hingga 60 persen.
Waktu dan Throughput Arc-On yang Lebih Tinggi
Seorang tukang las manual yang terampil mencapai 20 hingga 35 persen waktu busur api selama shift, dan sisanya dihabiskan untuk memposisikan, memeriksa, memotong, dan beristirahat. SEBUAH pengelasan robot cell dengan positioner terkoordinasi dan alur kerja pemuatan sebagian mempertahankan waktu arc-on 85 hingga 95 persen , mengirimkan tiga hingga lima kali lipat logam las yang diendapkan per jam shift.
Peningkatan Keselamatan Pekerja
Pengelasan adalah salah satu proses manufaktur yang paling berbahaya bagi pekerjaan. Arc flash menyebabkan kerusakan retina permanen; Radiasi UV dan IR membakar kulit yang terpapar; asap las mengandung kromium heksavalen, mangan, dan senyawa lain yang terkait dengan penyakit pernapasan. Pengelasan robot memindahkan operator sepenuhnya ke luar zona busur. Biro Statistik Tenaga Kerja AS mencatat kira-kira 560.000 cedera terkait pengelasan setiap tahunnya di dunia kerja — otomatisasi secara langsung mengurangi paparan ini.
Mengurangi Biaya Tenaga Kerja Per Bagian
Dengan tukang las bersertifikat yang memimpin $25 hingga $45 per jam di Amerika Utara dan Eropa termasuk tunjangan dan overhead, sel MIG robotik kelas menengah seharga $150.000 all-in, menjalankan dua shift, biasanya mencapai pengembalian sebesar 18 hingga 36 bulan saat mengganti dua posisi pengelasan manual.
Kemampuan Operasi 24/7
A pengelasan robot system tidak memerlukan istirahat, tidak harus sakit, dan tidak memerlukan upah lembur untuk operasi shift ketiga. Menjalankan sel robot selama tiga shift menghasilkan 21 jam produktif per hari dibandingkan 7 hingga 8 jam dari tukang las manual, mengalikan kapasitas dengan faktor tiga dari luas lantai yang sama.
Efisiensi Bahan
Karena pengelasan robot memberikan input panas dan volume kawat yang diprogram secara tepat, ukuran las yang terlalu besar dihilangkan. Studi dalam fabrikasi baja struktural menunjukkan sel robot mengurangi konsumsi kawat sebesar 15 hingga 25 persen per sambungan dibandingkan dengan praktik manual pada gambar yang sama, secara langsung mengurangi biaya material dan distorsi pasca pengelasan.
Industri Apa yang Menggunakan Pengelasan Robot dan untuk Aplikasi Apa?
Pengelasan robot telah merambah hampir setiap industri fabrikasi logam. Tabel di bawah menunjukkan wilayah dengan tingkat adopsi tertinggi dan aplikasi mana yang mendorong investasi.
| Industri | Aplikasi Pengelasan Robotik Utama | Proses Dominan | Tingkat Adopsi |
|---|---|---|---|
| Otomotif | Bodi berwarna putih, sasis, knalpot | Titik, MIG, Laser | Sangat Tinggi (90% atau lebih otomatis) |
| Alat Berat | Rangka, boom, bucket, gandar | MIG, FCAW | Tinggi |
| Luar angkasa | Struktur titanium, tangki bahan bakar | TIG, Plasma, Laser | Sedang hingga Tinggi |
| Pembuatan kapal | Panel lambung, pengaku, pipa | MELIHAT, FCAW | Sedang |
| Elektronik Konsumen | Penutup, paket baterai | Laser, Mikro-TIG | Tinggi |
| Minyak dan Gas | Las lingkar pipa, bejana tekan | TIG, MIG, PAW | Sedang |
Keterangan: Industri yang menggunakan sistem pengelasan robotik dengan area aplikasi utama, proses dominan, dan tingkat adopsi otomatisasi relatif di setiap sektor.
Berapa Biaya Sistem Pengelasan Robot?
Total biaya a pengelasan robot instalasi sangat bervariasi berdasarkan proses, throughput, dan kompleksitas integrasi. Memahami gambaran biaya secara keseluruhan sangat penting untuk kasus bisnis yang akurat.
- Sel MIG cobot tingkat awal: $50.000 hingga $90.000. Termasuk lengan robot kolaboratif (biasanya muatan 6 hingga 10 kg), sumber daya MIG, paket obor dasar, dan perlengkapan meja sederhana. Cocok untuk geometri sambungan sederhana bervolume rendah di UKM.
- Sel MIG industri standar: $120.000 hingga $250.000. Robot 6 sumbu industri lengkap, sumber daya digital, pemotong kawat otomatis dan pembersih obor, pagar pengaman, pengatur posisi dasar, dan pemrograman. Mencakup sebagian besar aplikasi fabrikasi volume menengah.
- Sel stasiun kembar produksi tinggi: $250.000 hingga $500.000. Tata letak dua stasiun dengan pengatur posisi servo memungkinkan satu stasiun memuat sementara stasiun lainnya mengelas, mempertahankan waktu busur di atas 90 persen. Standar untuk otomotif tingkat 1 dan fabrikasi struktur di atas 500 suku cadang per hari.
- Sel robot laser: $400.000 hingga $1.500.000. Sumber laser serat (biasanya 2 hingga 10 kW), robot berakurasi tinggi, penutup pengaman laser, panduan penglihatan, dan ekstraksi asap. Diperlukan untuk penyambungan baterai EV dan elektronik presisi.
- Jalur otomatis penuh dengan konveyor dan visi: $1.000.000 hingga $10.000.000 atau lebih. Jalur multi-robot dengan pengumpanan komponen otomatis, inspeksi inline, dan integrasi MES. Khas bengkel otomotif dan manufaktur barang putih.
Pemrograman, commissioning, pelatihan operator, dan pemeliharaan berkelanjutan menambah 15 hingga 25 persen biaya peralatan setiap tahunnya dalam tiga tahun pertama pengoperasian. Memfaktorkan hal ini menghasilkan perhitungan pengembalian yang lebih realistis dibandingkan harga peralatan saja.
Pertanyaan Yang Sering Diajukan Tentang Pengelasan Robot
T: Pengelasan robotik paling cocok untuk apa?
Pengelasan robot memberikan nilai terbesar pada sambungan las berulang bervolume tinggi dengan geometri bagian yang konsisten dan kesesuaian yang dapat diprediksi. Aplikasi yang ideal memiliki ukuran batch di atas 200 hingga 500 bagian, jenis sambungan las yang berulang di semua bagian, dan konsistensi dimensi pada komponen yang masuk. Industri yang cocok dengan profil ini mencapai ROI terkuat. Fabrikasi bervolume rendah, sangat disesuaikan, atau satu kali umumnya tidak membenarkan biaya pengaturan otomatisasi robot.
T: Berapa lama waktu yang dibutuhkan untuk memprogram sel las robotik untuk komponen baru?
Waktu pemrograman tergantung pada kompleksitas bagian. Braket sederhana dengan empat las pendek mungkin diperlukan 2 hingga 4 jam menggunakan metode mengajar-liontin. Pengelasan struktural yang kompleks dengan 30 sambungan di beberapa bidang mungkin diperlukan 2 hingga 5 hari . Perangkat lunak pemrograman offline (OLP) yang menyimulasikan jalur pengelasan pada komputer sebelum diunduh ke robot dapat mengurangi waktu pemrograman pada robot sebesar 60 hingga 80 persen dan merupakan praktik standar untuk komponen kompleks di lingkungan campuran tinggi.
T: Apakah pengelasan robot sepenuhnya menggantikan tukang las manusia?
Pengelasan robot tidak menghilangkan kebutuhan akan keahlian pengelasan manusia. Tukang las yang terampil diperlukan untuk memprogram robot, memenuhi syarat prosedur pengelasan, melakukan inspeksi artikel pertama, menangani komponen pengecualian, dan memelihara peralatan. Seorang teknisi robot atau teknisi las mengawasi apa yang sebelumnya membutuhkan tiga hingga lima tukang las manual. Kekurangan tukang las terampil di AS, Eropa, dan Jepang sebenarnya merupakan salah satu faktor utama yang mempercepat percepatan ini pengelasan robot adopsi karena populasi tukang las berpengalaman pensiun lebih cepat dibandingkan pendatang baru yang menggantikan mereka.
Q: Apa perbedaan antara robot las dan cobot las?
Industri tradisional robot pengelasan beroperasi dengan kecepatan tinggi di dalam sel berpagar pengaman dan menyebabkan cedera serius jika manusia memasuki ruang kerja selama pengoperasian. Robot pengelasan kolaboratif (cobot) menggunakan penginderaan gaya-torsi dan sambungan dengan daya terbatas untuk beroperasi dengan aman bersama manusia tanpa perlindungan yang ketat. Cobot mengorbankan beberapa kecepatan namun secara signifikan mengurangi biaya dan jejak instalasi. Cobot saat ini mewakili sekitar 5 hingga 10 persen dari seluruh instalasi robot las namun segmen ini tumbuh lebih dari 20 persen per tahun.
T: Dapatkah pengelasan robotik menangani aluminium dan baja tahan karat, atau hanya baja ringan?
Pengelasan robot banyak digunakan pada aluminium, baja tahan karat, titanium, baja tahan karat dupleks, dan paduan nikel serta baja ringan dan berkekuatan tinggi. Setiap material memerlukan rangkaian parameter proses tertentu dan komposisi gas pelindung, namun perangkat keras robot tidak bersifat material. Aluminium khususnya mendapat manfaat dari pengelasan MIG robotik karena sudut obor dan kecepatan gerak yang konsisten yang diperlukan untuk mengelola konduktivitas termal dan kecenderungan porositas aluminium yang tinggi sulit dipertahankan oleh tukang las manusia pada sambungan yang panjang atau volume komponen yang tinggi.
Mengapa Pengelasan Robotik Adalah Masa Depan Fabrikasi Logam
Pengelasan robot telah beralih dari teknologi yang hanya dapat diakses oleh perakit otomotif besar menjadi teknologi yang layak secara ekonomi bagi pabrikan skala menengah dan, semakin banyak, toko-toko kecil. Harga lengan robot industri kira-kira mengalami penurunan 50 persen secara riil selama 20 tahun terakhir , sementara biaya tenaga kerja terampil terus meningkat dan kekurangan tukang las semakin parah. Meningkatnya permintaan pelanggan akan kualitas las yang terdokumentasi menjadikan otomatisasi semakin menarik setiap tahunnya.
Ke depan, generasi penerus pengelasan robot technology sedang dibentuk oleh tiga perkembangan yang menyatu: pelacakan jahitan berbasis AI adaptif yang menangani pemasangan yang buruk yang sebelumnya memerlukan penilaian manusia; simulasi kembar digital yang memvalidasi seluruh program pengelasan sebelum bagian fisik dibuat; dan platform robot bergerak yang menghadirkan otomatisasi pengelasan ke struktur tetap besar seperti kapal, bejana tekan, dan bagian menara angin.
Untuk produsen yang mengevaluasi apakah pengelasan robot sesuai untuk pengoperasiannya, titik awal praktisnya adalah data produksi: jumlah sambungan las per bagian, volume tahunan, laju pengerjaan ulang saat ini, dan biaya tenaga kerja pengelasan manual. Dengan empat angka tersebut, model ROI yang kredibel dapat dibangun dalam hitungan jam dan di sebagian besar lingkungan manufaktur volume menengah saat ini, angka tersebut sangat mendukung otomatisasi.