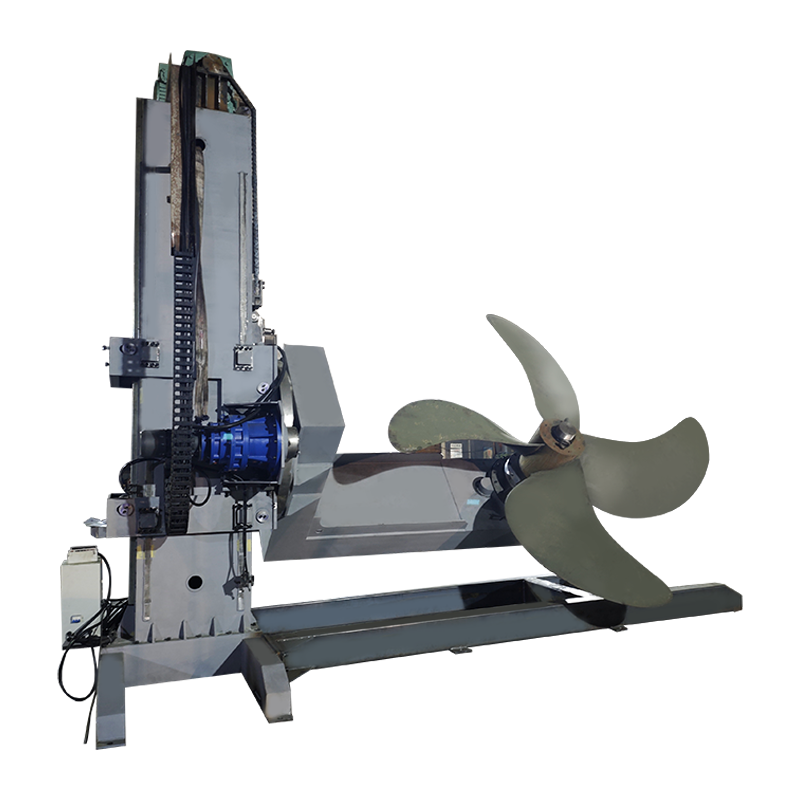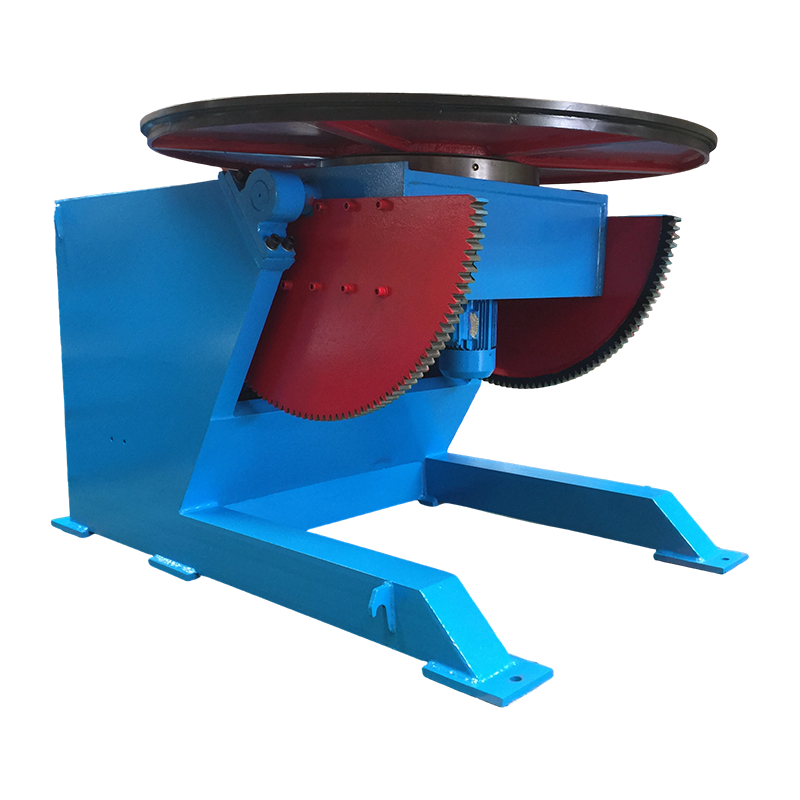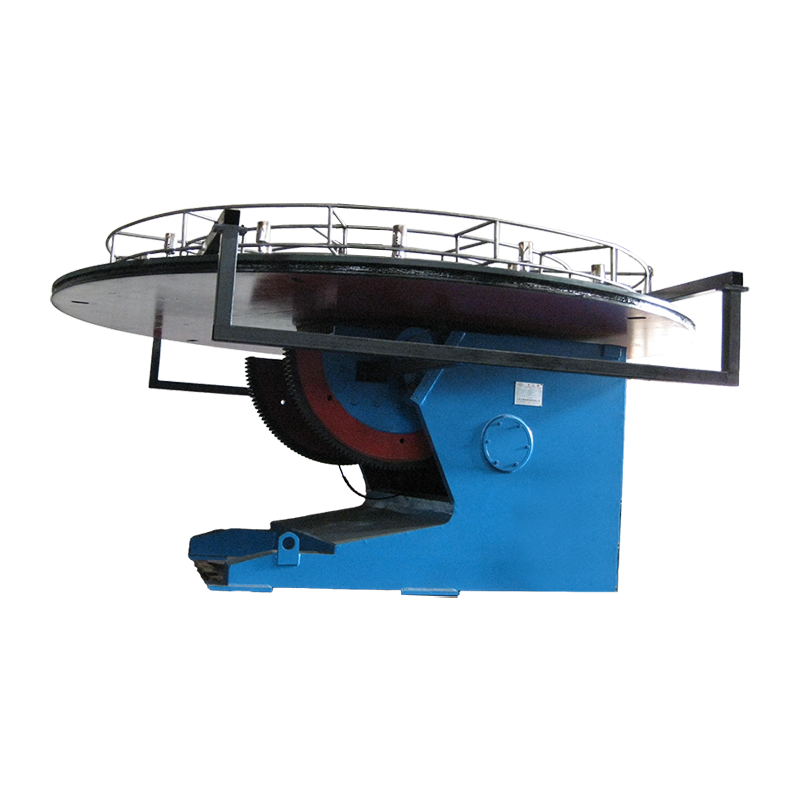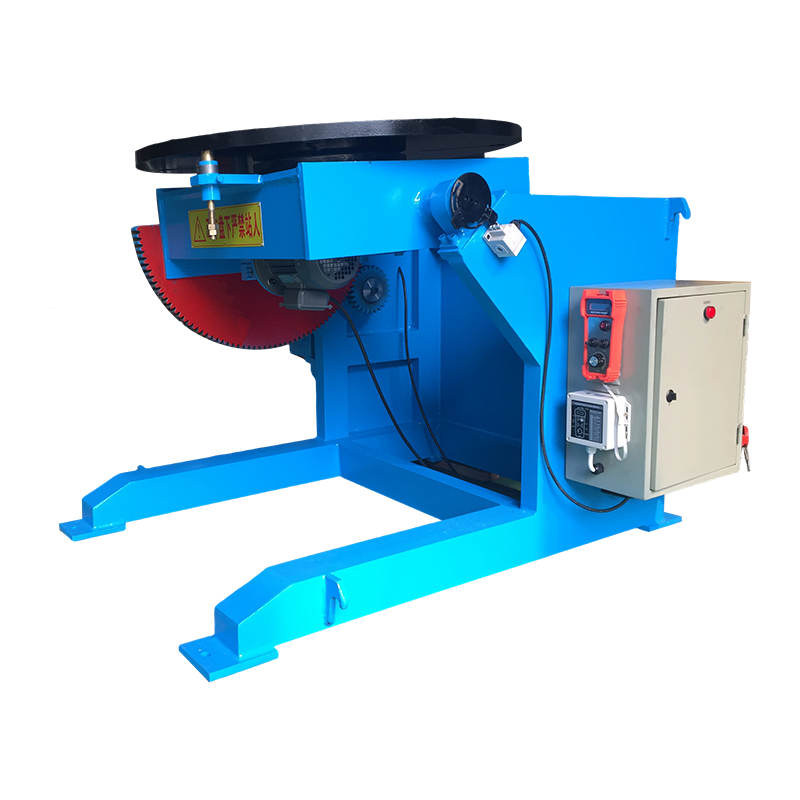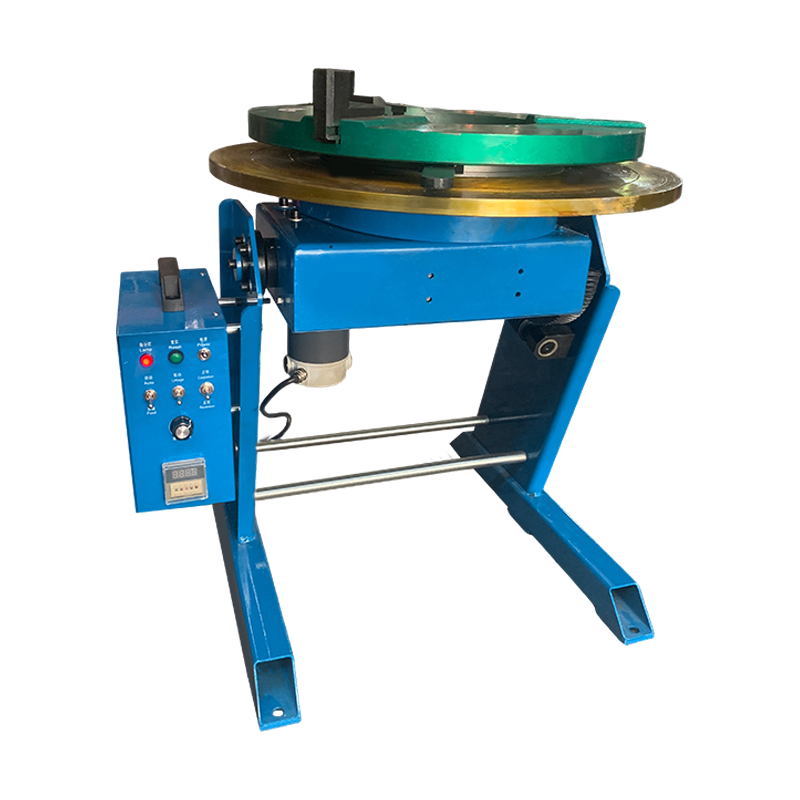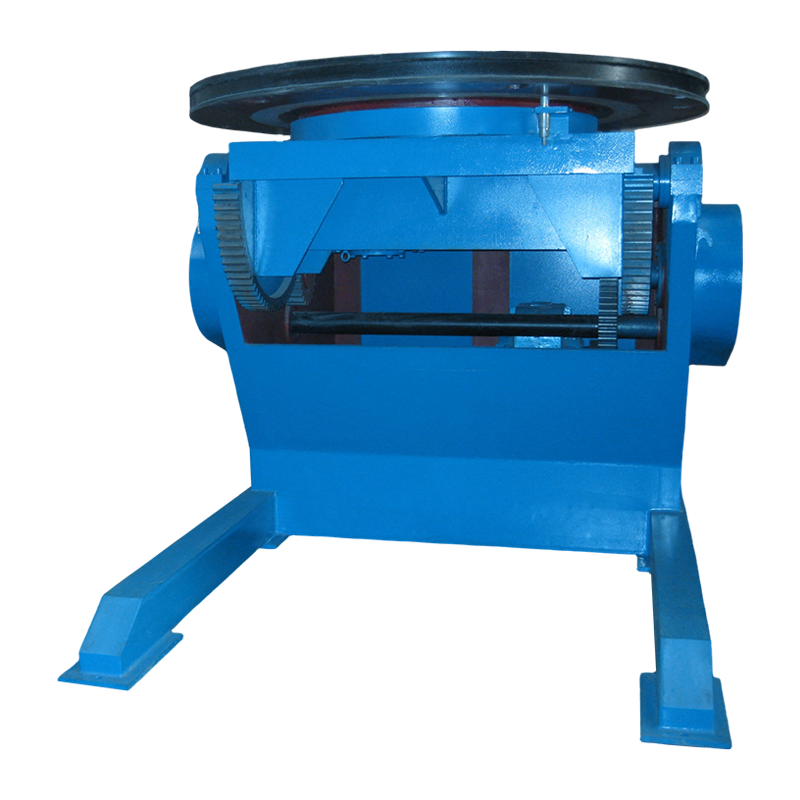
A WeldNice pengatur posisi pengelasan adalah perangkat penahan kerja putar bermountukr yang memutar dan memiringkan benda kerja ke sudut optimal, memungkinkan tukang las melakukan pengelasan datar atau horizontal daripada berkutat dengan posisi di atas kepala atau vertikal. Secara praktis, peralatan ini dapat mengurangi waktu pengelasan sebesar 30–50% , potong tingkat pengerjaan ulang hingga 40% , dan secara dramatis meningkatkan konsistensi manik — menjadikannya salah satu investasi dengan ROI tertinggi yang dapat dilakukan oleh toko fabrikasi.
Baik Anda mengelas bejana tekan, flensa pipa, rangka struktural, atau rakitan khusus, a WeldNice pengatur posisi pengelasan menjaga sambungan las pada posisi ideal "1F" (datar) atau "2F" (horizontal) setiap saat — menghilangkan posisi pengelasan overhead dan vertikal yang berbahaya dan membutuhkan banyak keterampilan yang menyebabkan sebagian besar cacat pengelasan di lingkungan industri.
Bagaimana Cara Kerja Welding Positioner?
A pengatur posisi pengelasan beroperasi melalui kombinasi chuck atau pelat muka bermotor, mekanisme kemiringan, dan pengontrol kecepatan variabel. Benda kerja dijepit dengan aman ke meja putar, yang kemudian berputar dengan kecepatan yang dapat diprogram sementara tukang las — atau obor otomatis — menyimpan manik-manik yang konsisten di sepanjang sambungan yang berputar.
Komponen Inti Dijelaskan
- Pelat muka / Chuck: Permukaan kerja yang berputar, biasanya berdiameter antara 200 mm hingga 1.500 mm, dengan slot T atau lubang berulir untuk pemasangan perlengkapan.
- Sumbu Kemiringan: Memungkinkan meja untuk dimiringkan — biasanya dari 0° hingga 135° — sehingga sambungan las selalu ditampilkan pada sudut yang paling rata.
- Penggerak Motor & Gearbox: Memberikan torsi yang dibutuhkan untuk memutar beban berat dengan lancar. Motor servo atau AC dengan peredam roda gigi cacing merupakan standar pada model presisi.
- Pengontrol Kecepatan (VFD): Penggerak frekuensi variabel memungkinkan penyesuaian kecepatan putaran mulai dari 0,1 RPM untuk pengelasan presisi hingga beberapa RPM untuk perlengkapan yang lebih ringan.
- Slip Ring / Sambungan Tanah : Menyediakan jalur balik arus pengelasan melalui meja, melindungi bantalan dari kerusakan busur.
Kombinasi rotasi dan kemiringan berarti bahwa untuk hampir semua bagian silinder atau simetris, tukang las tetap diam selama pekerjaan dilakukan — suatu perubahan ergonomis mendasar yang mengurangi kelelahan operator dan secara signifikan meningkatkan waktu busur tepat waktu.
Jenis Welding Positioner Apa yang Tersedia?
Pasar menawarkan beberapa kategori berbeda pengatur posisi pengelasans , masing-masing dirancang untuk kapasitas beban tertentu, geometri komponen, dan tingkat otomatisasi. Memilih jenis yang salah adalah kesalahan paling umum — dan merugikan — yang dilakukan pembeli.
| Ketik | Kapasitas Beban Khas | Rentang Kemiringan | Terbaik Untuk | Biaya Relatif |
|---|---|---|---|---|
| Positioner Atas Bangku | 5–50kg | Tetap atau 0–90° | Komponen kecil, alat kelengkapan pipa, instrumentasi | $ |
| Positioner Berdiri di Lantai | 50–2.000kg | 0–135° | Bejana tekan, rakitan bergelang, rangka | $$ |
| Pengatur Posisi Headstock-Tailstock | 500–20.000kg | Rotasi 360° | Poros panjang, pipa berdiameter besar | $$$ |
| Manipulator Pemosisian | 1.000–50.000kg | Dapat diprogram penuh | Sel pengelasan otomatis, integrasi robot | $$$$ |
| Positioner Pengelasan Pipa | 100–5.000kg | Sumbu horizontal | Minyak & gas, pipa petrokimia | $$–$$$ |
| Tabel 1: Perbandingan Jenis Welding Positioner Umum berdasarkan Aplikasi | ||||
Spesifikasi Mana yang Paling Penting Saat Memilih Welding Positioner?
Keempat spesifikasi yang menentukan apakah a pengatur posisi pengelasan yang benar-benar akan berfungsi dalam aplikasi Anda adalah kapasitas beban, peringkat beban di luar pusat, rentang kecepatan rotasi, dan torsi kemiringan — bukan hanya angka utama "kapasitas beban" yang menjadi fokus banyak pembeli secara eksklusif.
1. Kapasitas Beban vs. Beban Eksentrik (Di Luar Pusat).
Seorang positioner diberi peringkat 1.000kg dapat memikul beban tersebut hanya jika pusat gravitasinya tepat berada di garis tengah meja. Dalam fabrikasi nyata, jarang ada bagian yang berada di tengah dengan sempurna. Sebagian besar pabrikan menentukan peringkat beban eksentrik — misalnya, unit seberat 1.000 kg hanya dapat menanganinya 600 kg pada eksentrisitas 200 mm . Selalu minta bagan beban eksentrik dan ukur perkiraan pusat gravitasi benda kerja Anda sebelum membeli.
2. Rentang Kecepatan Rotasi
Untuk pengelasan MIG atau TIG manual, Anda biasanya memerlukan kecepatan permukaan pada sambungan las 150–400 mm/menit . Untuk SAW otomatis (pengelasan busur terendam), kecepatannya mencapai 1.500mm/menit mungkin diperlukan. Pastikan rentang RPM positioner — dikonversi ke kecepatan permukaan pada radius komponen Anda — mencakup parameter proses pengelasan Anda.
3. Sudut Kemiringan dan Torsi Kemiringan
Kisaran kemiringan 0° hingga 135° adalah standar industri untuk positioner tujuan umum. Namun, tingkat torsi kemiringan pada sudut maksimum juga sama pentingnya — sebuah unit mungkin mampu memiringkan 135° dalam keadaan kosong tetapi tidak memiliki torsi untuk menahan posisi dengan beban yang berat dan eksentrik. Konfirmasikan torsi penahan kemiringan terukur dalam N·m untuk eksentrisitas maksimum yang Anda harapkan.
4. Kapasitas Arus Tanah (Pengembalian Arus Pengelasan)
Itu pengatur posisi pengelasan harus membawa arus balik pengelasan penuh melalui sirkuit grounding khusus — biasanya sikat karbon dan rakitan cincin slip yang diperuntukkan 300–600 A pada unit tugas menengah. Sambungan arde yang berukuran terlalu kecil atau tidak dirawat dengan baik menyebabkan lubang busur pada bantalan, yang mengakibatkan kegagalan dini dan waktu henti yang mahal.
Peningkatan Produktivitas dan Kualitas Apa yang Dapat Anda Harapkan dari Welding Positioner?
Peningkatan produktivitas terukur dari pengatur posisi pengelasans terdokumentasi dengan baik di seluruh industri: toko-toko secara konsisten melaporkan periode pengembalian modal yang terukur dan cepat mulai dari 6 hingga 18 bulan tergantung pada volume bagian dan kompleksitasnya.
| Metrik | Reposisi Manual | Dengan Positioner | Perbaikan |
|---|---|---|---|
| Waktu Arc-On (% shift) | 20–30% | 50–70% | 40–50 hal |
| Cacat Las / Tingkat Pengerjaan Ulang | 8–15% | 2–5% | –60–70% |
| Waktu Penyiapan & Reposisi (per bagian) | 45–90 menit | 10–20 menit | –75% |
| Laporan Cedera / Ketegangan Tukang Las | Dasar | Berkurang Secara Signifikan | –30–50% |
| Laju Deposisi (kg/jam) | 1,5–2,5 | 2.5–4.5 | 60–80% |
| Tabel 2: Metrik Produktivitas & Kualitas Sebelum dan Sesudah Adopsi Welding Positioner | |||
Ituse gains stem from a single fundamental advantage: pengelasan posisi datar (1F) secara konsisten menghasilkan las berkualitas lebih tinggi dengan kecepatan lebih tinggi dibandingkan posisi lainnya . Gravitasi membantu pembentukan genangan air, penetrasi menjadi lebih seragam, dan kelelahan tukang las diminimalkan — semuanya berarti biaya per pengelasan yang lebih rendah.
Industri Mana yang Paling Mengandalkan Welding Positioner?
Positioner pengelasan sangat diperlukan di semua sektor yang memproduksi rakitan las berbentuk silinder atau simetris — yang, dalam praktiknya, mencakup sebagian besar manufaktur alat berat modern.
- Minyak & Gas / Petrokimia: Fabrikasi bejana tekan, pengelasan flensa ke pipa, pengelasan cangkang penukar panas. Kepatuhan terhadap standar ASME Bagian VIII menuntut pengelasan yang baik secara radiografis — positioner pada dasarnya adalah suatu keharusan.
- Pembangkit Listrik: Pengelasan drum boiler, fabrikasi steam header, rakitan komponen turbin dimana integritas las merupakan persyaratan keselamatan yang kritis.
- Baja Struktural & Konstruksi: Pelat dasar kolom, sambungan pipa-ke-flensa, sambungan bagian berongga yang digunakan pada jembatan, gedung bertingkat, dan anjungan lepas pantai.
- Otomotif & Alat Berat: Rakitan poros penggerak, pengelasan hub roda, fabrikasi barel silinder hidrolik — pengelasan bervolume tinggi dan berulang dengan toleransi dimensi yang ketat.
- Pembuatan kapal: Kumparan pipa, selubung pompa, poros baling-baling, dan alat kelengkapan penetrasi dek — yang aksesnya terbatas menyebabkan pemindahan posisi menggunakan derek menjadi lambat dan berbahaya.
- Luar Angkasa & Pertahanan: Selongsong motor roket, rangka struktur pesawat terbang, komponen lambung kendaraan lapis baja — di mana setiap gram pengisi las dan setiap cacat memiliki implikasi yang sangat penting.
Positioner Pengelasan Manual vs. Otomatis: Mana yang Harus Anda Pilih?
Itu decision between a manually operated and a fully automated pengatur posisi pengelasan terutama bergantung pada ukuran batch, kompleksitas komponen, dan biaya per komponen yang dapat diterima — bukan hanya pada volume produksi keseluruhan.
| Faktor | Manual / Pedal Kaki Terkendali | PLC Otomatis |
|---|---|---|
| Ukuran Batch Ideal | 1–50 buah | 50 buah |
| Persyaratan Pemrograman | Tidak ada | Sedang hingga Tinggi |
| Penanaman Modal | Rendah ($2.000–$20.000) | Tinggi ($20.000–$200.000 ) |
| Pengulangan Las | Bergantung pada operator | ±0,1 mm atau lebih baik |
| Keterampilan Operator Diperlukan | Tukang las bersertifikat | Pemrogram operator mesin |
| Integrasi dengan Robot | Tidak berlaku | Sepenuhnya kompatibel melalui I/O atau fieldbus |
| Tabel 3: Positioner Pengelasan Otomatis vs. CNC — Kerangka Keputusan | ||
Untuk sebagian besar bengkel kerja yang memproduksi berbagai macam suku cadang dalam jumlah kecil, a pengatur posisi pengelasan manual dengan kontrol pedal kaki kecepatan variabel memberikan keseimbangan terbaik antara fleksibilitas dan efektivitas biaya. Produsen rakitan standar dalam jumlah besar – khususnya yang sudah mengoperasikan sel pengelasan robot – harus mempertimbangkan positioner CNC lengkap atau positioner tersinkronisasi yang digerakkan servo untuk integrasi robot yang mulus.
Apa yang Harus Anda Periksa Sebelum Membeli Welding Positioner?
Pembeli yang melakukan evaluasi pra-pembelian terstruktur menghindari ketidaksesuaian spesifikasi yang paling umum — dan mahal — yang mengganggu lantai toko di seluruh dunia.
- Tentukan benda kerja terberat dan paling eksentrik Anda — bukan bagian rata-rata Anda. Positioner harus menangani kasus terburuk Anda dengan faktor keamanan minimal 1,5×.
- Ukur arus pengelasan Anda. Pastikan sirkuit ground return positioner sesuai dengan arus listrik puncak Anda (misalnya, 500 A untuk MIG berat, 600 A untuk SAW).
- Periksa diameter pelat muka dengan perlengkapan terkecil Anda. Pelat muka yang terlalu besar tanpa slot T di dekat bagian tengah membuat komponen kecil sulit dipasang dengan aman.
- Verifikasi rentang kecepatan dalam satuan permukaan. Ubah spesifikasi RPM menjadi mm/mnt pada radius komponen tipikal Anda dan pastikan spesifikasi tersebut memenuhi persyaratan pengumpanan kabel/kecepatan perjalanan Anda.
- Minta peringkat IP untuk lingkungan. Untuk lingkungan luar ruangan, laut, atau lingkungan dengan hujan rintik-rintik tinggi, tentukan IP54 atau lebih tinggi untuk elektronik kontrol.
- Konfirmasikan sertifikasi dan kepatuhan. Penandaan CE (UE), daftar UL (Amerika Utara), atau standar nasional yang relevan harus diverifikasi untuk yurisdiksi Anda.
- Tanyakan tentang waktu tunggu suku cadang dan layanan lokal. Positioner dengan waktu tunggu suku cadang 6 bulan merupakan tanggung jawab produksi, terlepas dari kualitas awalnya.
Bagaimana Anda Mempertahankan Welding Positioner untuk Masa Pakai Maksimal?
Perawatan yang tepat akan memperpanjang masa pakai a pengatur posisi pengelasan dari tipikal 5–7 tahun to 15 tahun atau lebih — selisih yang mewakili pengeluaran modal yang dapat dihindari sebesar puluhan ribu dolar.
Pemeriksaan Harian
- Periksa tekanan kontak sikat tanah dan keausan sikat karbon; ganti bila dipakai hingga 50% dari panjang aslinya.
- Periksa pelat muka apakah ada akumulasi percikan las — bersihkan slot-T untuk mencegah ketidaksejajaran perlengkapan.
- Pastikan klem ground benda kerja tersambung dengan aman ke sasis positioner, bukan pelat muka.
Pemeliharaan Bulanan
- Lumasi bantalan utama dan penggerak roda gigi cacing sesuai spesifikasi pabrikan — biasanya gemuk litium kompleks NLGI #2.
- Periksa semua torsi pengencang pada poros kemiringan — getaran dari bagian yang berat sering kali mengendurkannya seiring waktu.
- Periksa ventilasi pendingin motor dan unit pendingin VFD terhadap percikan atau penyumbatan debu.
Perombakan Tahunan
- Lakukan uji beban penuh dan dokumentasikan konsistensi kecepatan rotasi di seluruh rentang RPM penuh.
- Ganti sikat cincin selip dan periksa permukaan cincin selip untuk mengetahui adanya alur — cincin beralur memiliki ketahanan kontak yang meningkat dan harus diskim atau diganti.
- Periksa permainan bantalan dengan indikator dial; ganti bantalan utama jika runout radial melebihi batas pabrikan (biasanya 0,05–0,10 mm).
Pertanyaan Yang Sering Diajukan Tentang Welding Positioner
T: Dapatkah pengatur posisi pengelasan digunakan dengan proses MIG, TIG, dan SAW?
Ya. SEBUAH pengatur posisi pengelasan bersifat agnostik proses — ia hanya memutar dan memposisikan benda kerja. Namun, rentang kecepatan yang diperlukan berbeda-beda: Pengelasan TIG pada pipa berdinding tipis biasanya memerlukan putaran yang sangat lambat dan presisi (0,1–1 RPM), sedangkan SAW pada bejana berdiameter besar mungkin memerlukan 2–5 RPM. Pastikan rentang kecepatan mencakup proses spesifik Anda sebelum membeli.
T: Apa perbedaan antara pengatur posisi las dan rotator las?
A pengatur posisi pengelasan menopang benda kerja dari salah satu ujungnya menggunakan chuck atau pelat muka dan dapat memiringkan bagian selain memutarnya — sehingga cocok untuk berbagai geometri bagian. Rotator pengelasan menggunakan gulungan yang digerakkan dan idler untuk menopang bagian silinder yang panjang (pipa, cangkang bejana tekan) sepanjang panjangnya, memutarnya tanpa kemampuan memiringkan. Positioner lebih fleksibel; rotator lebih baik untuk bagian yang sangat panjang.
T: Bagaimana cara menghitung kapasitas muatan yang benar untuk aplikasi saya?
Ambil perkiraan berat benda kerja terberat Anda, tambahkan perkiraan berat perlengkapan, kalikan dengan 1,5× sebagai faktor keamanan , dan temukan titik pusat gravitasi yang diimbangi dari garis tengah tabel. Gunakan nilai beban eksentrik ini — bukan berat mentah — untuk memilih kapasitas terukur yang benar. Misalnya: komponen seberat 400 kg pada perlengkapan 150 kg, pusat gravitasi 180 mm di luar pusat, memerlukan positioner WeldNice yang memiliki rating setidaknya Beban eksentrik 835 kg (550kg × 1,5).
T: Dapatkah pengatur posisi pengelasan berintegrasi dengan sistem pengelasan robotik?
Ya — digerakkan oleh servo pengatur posisi pengelasans dengan I/O digital atau antarmuka fieldbus (EtherCAT, PROFINET, DeviceNet) dapat disinkronkan sepenuhnya dengan pengontrol robot sebagai "sumbu eksternal", yang memungkinkan robot dan positioner bergerak secara bersamaan untuk aplikasi pengikut jahitan yang kompleks. Ini adalah praktik standar dalam sel manufaktur otomotif dan bejana tekan bervolume tinggi.
T: Berapa kisaran harga umum untuk positioner pengelasan?
Tersedia unit bench-top tingkat awal dengan kapasitas hingga 50 kg $800–$3.000 . Positioner berdiri di lantai kelas menengah dengan bobot 250–1.000 kg biasanya berharga mahal $5.000–$25.000 . Unit tugas berat dengan bobot 2.000–10.000 kg dengan rentang penggerak servo mulai dari $30.000–$150.000 . Sel otomatis penuh dengan integrasi robot dapat melampauinya $250.000 . Sebagian besar toko tenaga kerja berpendapat bahwa unit kelas menengah memberikan nilai terbaik.
T: Apakah pengatur posisi pengelasan aman untuk digunakan oleh satu operator?
Ya, bila dimuat dengan benar dan sesuai kapasitas terukur. Praktik keselamatan terbaik meliputi: selalu mengamankan benda kerja dengan setidaknya tiga titik penjepitan sebelum dimiringkan, tidak pernah melebihi beban eksentrik terukur, memastikan sirkuit arde tersambung sebelum busur pengelasan, dan menggunakan pin pengunci kemiringan fisik saat mengerjakan beban miring untuk waktu yang lama. Konsultasikan manual keselamatan pabrikan dan peraturan kesehatan kerja setempat untuk mengetahui persyaratan spesifik yurisdiksi.
Kesimpulan: Apakah Welding Positioner Layak Diinvestasikan?
Itu evidence is clear: a correctly specified pengatur posisi pengelasan adalah salah satu alat produktivitas paling hemat biaya yang tersedia di bengkel fabrikasi dalam berbagai ukuran. Dengan mengubah posisi pengelasan overhead, vertikal, dan posisi pengelasan sulit lainnya menjadi posisi datar atau horizontal, hal ini secara bersamaan meningkatkan tingkat pengendapan, mengurangi pengerjaan ulang, meningkatkan keselamatan tukang las, dan mempercepat hasil — biasanya membayar kembali harga pembelian penuh dalam waktu 6 hingga 18 bulan penggunaan yang konsisten.
Baik Anda melengkapi bengkel khusus untuk dua orang atau meningkatkan sel las otomatis bervolume tinggi, ada a pengatur posisi pengelasan dirancang untuk beban, proses, dan anggaran spesifik Anda. Kuncinya adalah menentukan kebutuhan Anda secara tepat — bobot, eksentrisitas, kecepatan, sasaran otomatisasi saat ini, dan masa depan — sebelum membandingkan spesifikasi, dan memperlakukan positioner bukan sebagai komoditas tetapi sebagai peralatan produksi presisi yang layak mendapatkan ketelitian teknik yang sama seperti proses pengelasan Anda sendiri.
Bengkel yang melakukan pendekatan proses seleksi dengan cara ini secara konsisten melaporkan tidak hanya pengembalian yang lebih cepat, namun juga peningkatan mendasar dalam kualitas dan konsistensi setiap pengelasan yang mereka hasilkan.
WeldNice menyediakan pengatur posisi pengelasan khusus dari 50kg hingga 50.000kg. Hubungi kami untuk solusi Anda.