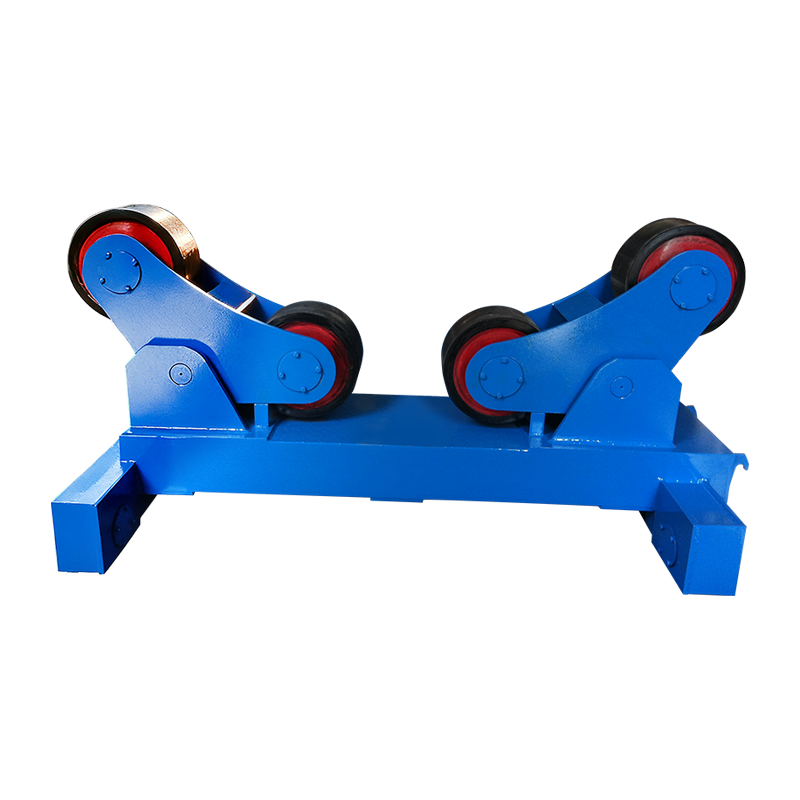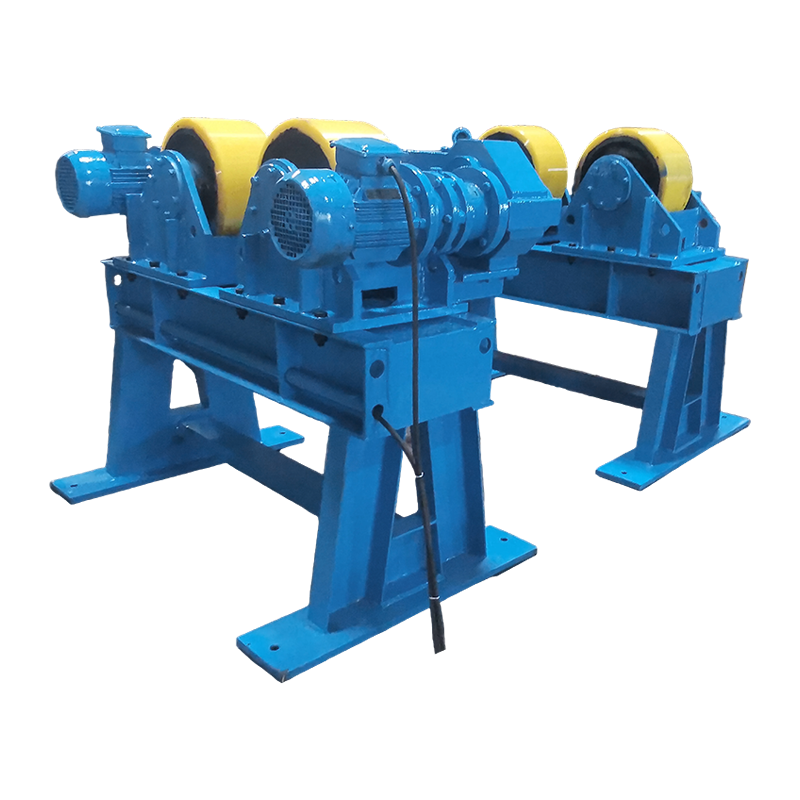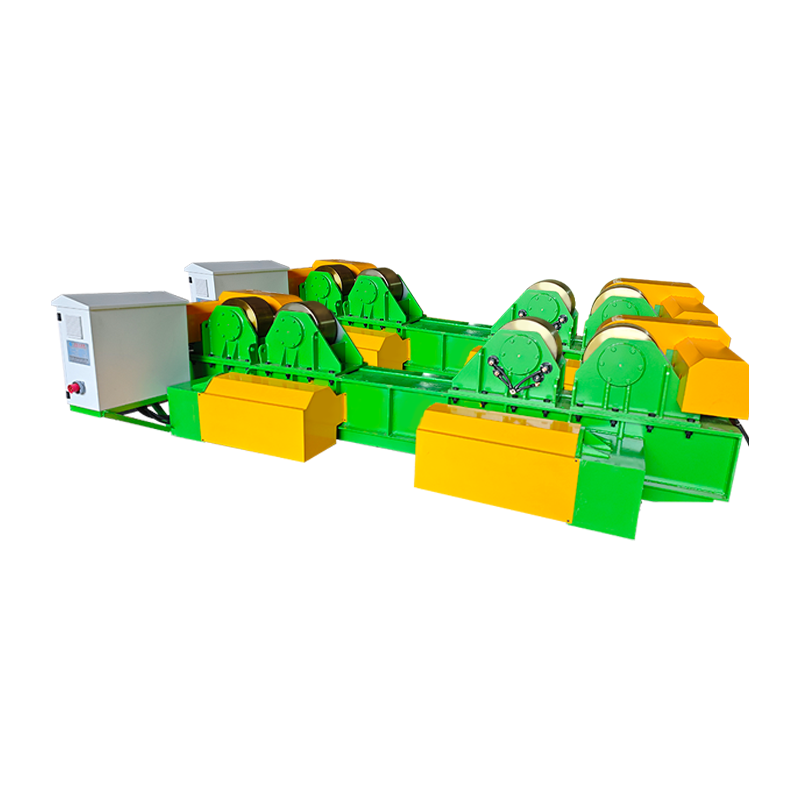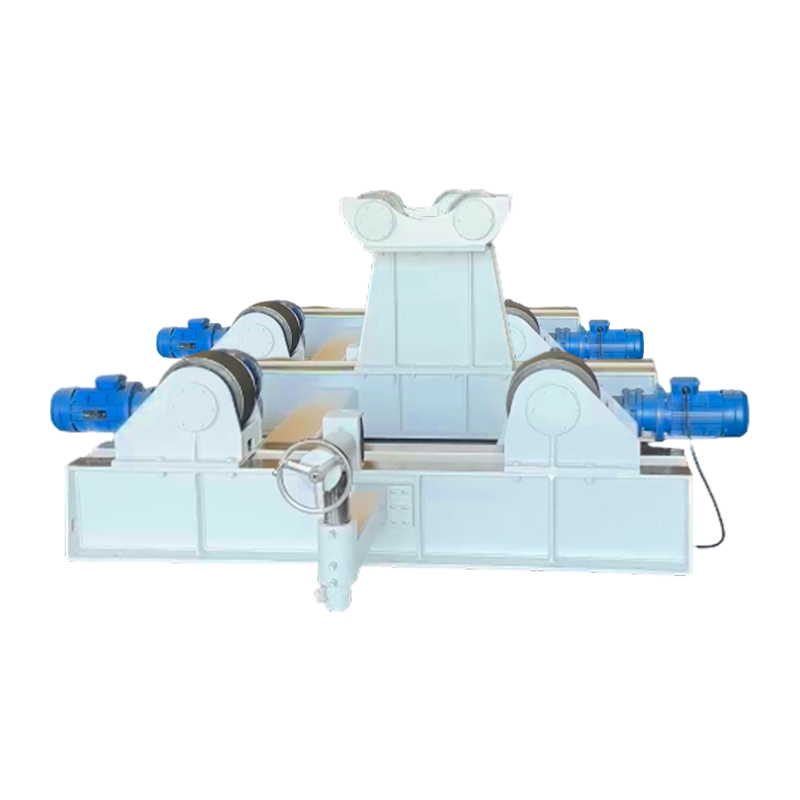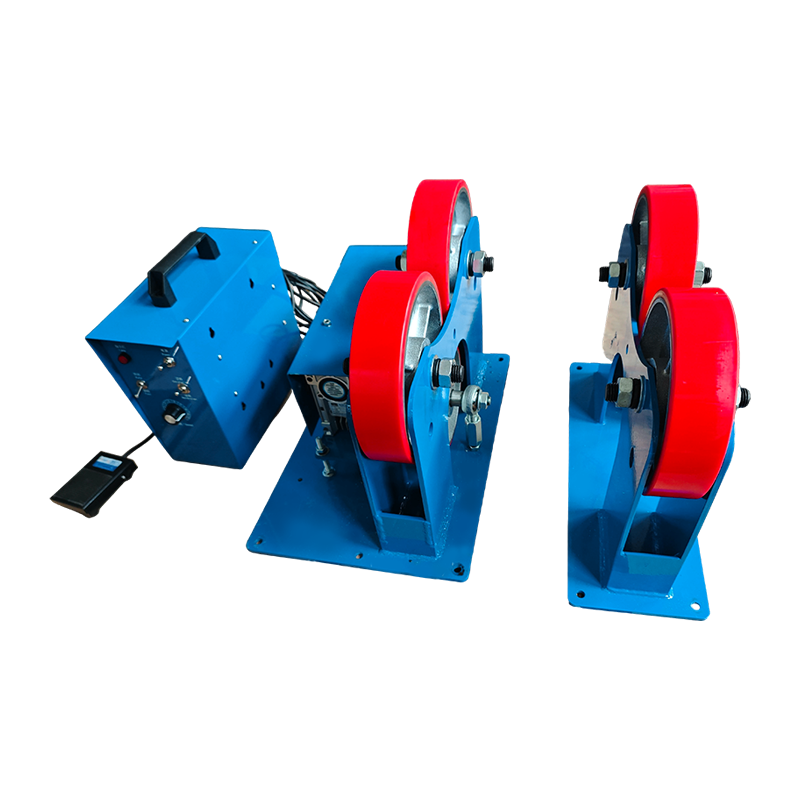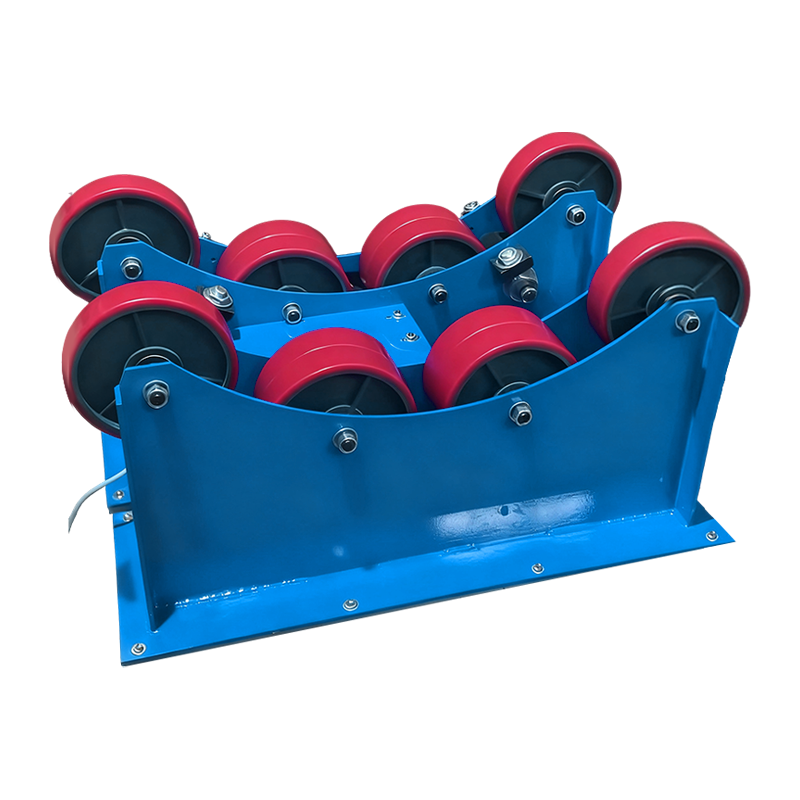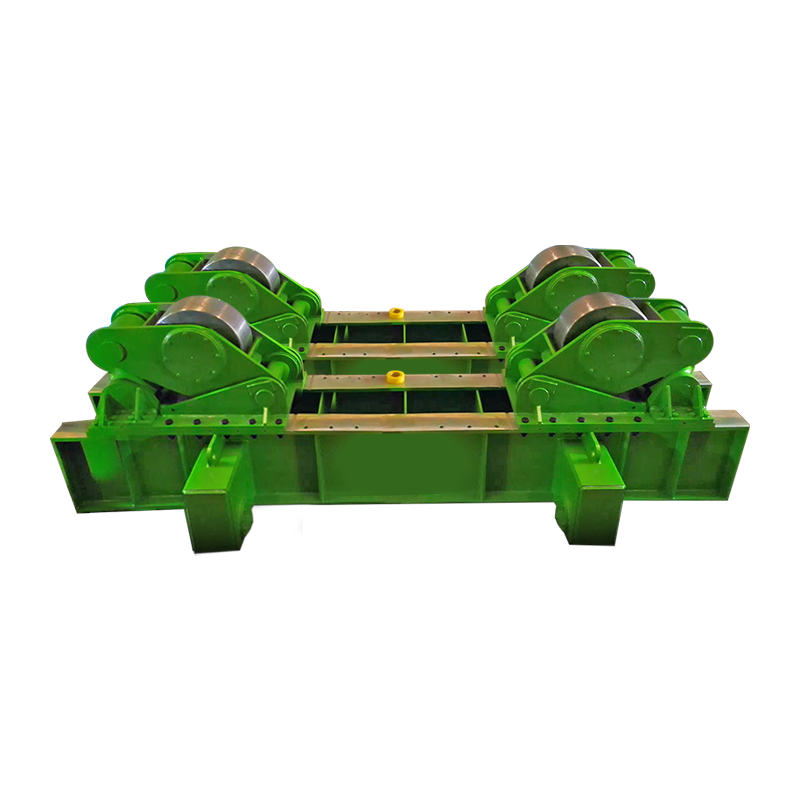
A pemutar las adalah pengatur posisi industri yang menopang dan memutar benda kerja berbentuk silinder atau bulat secara terus-menerus — seperti pipa, bejana tekan, tangki, dan ketel uap — dengan kecepatan terkendali selama proses pengelasan. Ini meningkatkan kualitas dan produktivitas las dengan mengaktifkan pengelasan melingkar otomatis pada posisi datar (1G). , menghilangkan kebutuhan tukang las untuk mengubah posisinya di sekitar bagian yang diam. Studi di toko fabrikasi berat menunjukkan hal itu rotator pengelasan mengurangi waktu reposisi manual sebesar 40–60% dan meningkatkan konsistensi manik dibandingkan dengan pengelasan posisi tetap, sekaligus mengurangi kelelahan tukang las pada lapisan melingkar yang panjang. Untuk setiap fasilitas fabrikasi yang menangani pengelasan silinder dengan diameter di atas 200 mm, a pemutar las adalah salah satu investasi peralatan dengan pengembalian tertinggi yang tersedia.
Apa itu Rotator Pengelasan? Pengertian, Komponen, dan Cara Kerja
Rotator las terdiri dari dua atau lebih rakitan rol yang dipasang pada rangka kaku yang menopang benda kerja berbentuk silinder dan memutarnya dengan kecepatan yang dikontrol secara tepat sementara obor atau kepala las tetap diam di atas atau di samping sambungan. Daripada menggerakkan peralatan las di sekitar bagian, rotator menggerakkan bagian melewati titik pengelasan — sebuah perubahan mendasar dalam pendekatan yang memungkinkan sudut obor yang konsisten, kecepatan gerak yang konsisten, dan masukan panas yang konsisten di seluruh keliling.
Tiga komponen inti dari apa pun pemutar las sistem adalah:
- Satuan penggerak: Berisi rol bermotor yang ditenagai oleh motor listrik dan gearbox. Unit penggerak mengontrol kecepatan rotasi, biasanya berkisar dari 0,1 hingga 1 RPM pada model industri, dan dihubungkan ke pengontrol kecepatan untuk penyesuaian yang tepat.
- Unit pemalas: Rakitan roller pasif yang menopang ujung benda kerja. Ini mengikuti rotasi yang digerakkan oleh unit penggerak dan lebarnya dapat disesuaikan untuk mengakomodasi diameter pipa atau bejana yang berbeda.
- Panel kontrol / PLC: Mengatur kecepatan putaran, arah, start/stop, dan pada model tingkat lanjut, sinkronisasi dengan sumber daya pengelasan untuk siklus pengelasan melingkar yang sepenuhnya otomatis.
Benda kerja bertumpu pada alur V atau dudukan permukaan datar yang dibentuk oleh pasangan roller. Sudut dan jarak roller menentukan kisaran diameter kontak yang dapat diakomodasi oleh rotator. Industri paling standar pemutar lass menangani diameter dari 100 mm hingga 3.500 mm , dengan model tugas berat yang diperluas hingga 6.000 mm dan lebih untuk fabrikasi kapal besar.
Jenis Rotator Pengelasan: Desain Mana yang Sesuai dengan Aplikasi Anda?
Ada empat jenis utama rotator las , masing-masing disesuaikan dengan kapasitas beban, geometri benda kerja, dan tingkat otomatisasi yang berbeda. Memilih tipe yang salah adalah kesalahan spesifikasi yang paling umum dan mahal dalam pengaturan bengkel fabrikasi.
1. Rotator Pengelasan Konvensional (Rol Sudut Tetap)
Rotator las konvensional menggunakan rangka roller sudut V tetap dan merupakan jenis yang paling banyak digunakan dalam fabrikasi pipa dan bejana secara umum. Rangka penggerak dan idler berada pada sudut tetap — biasanya 30° atau 45° — menciptakan dudukan yang stabil untuk benda kerja berbentuk bulat. Jarak roller disesuaikan secara manual dengan menggeser bingkai di sepanjang rel dasar untuk mengubah diameter yang didukung. Kapasitas beban berkisar dari 1 ton hingga lebih dari 3.000 ton per pasang. Desain ini paling hemat biaya untuk fasilitas yang bekerja dengan diameter pipa standar yang konsisten.
2. Rotator Pengelasan yang Dapat Menyesuaikan Diri (Rol yang Menyelaraskan Sendiri)
Rotator las yang dapat menyesuaikan sendiri secara otomatis menyesuaikan sudut rollernya dengan diameter benda kerja, sehingga menghilangkan pemosisian ulang rangka secara manual. Setiap rakitan roller menggunakan rangka berputar yang membuka atau menutup karena berat benda kerja, menjaga sudut kontak optimal pada rentang diameter lebar — biasanya 150 mm hingga 3.000 mm — tanpa penyesuaian manual apa pun. Hal ini secara signifikan mengurangi waktu pemasangan ketika bengkel menangani berbagai ukuran pipa sepanjang hari. Desain penyelarasan otomatis juga mendistribusikan beban secara lebih merata ke seluruh permukaan roller, sehingga mengurangi keausan roller di lokasi tertentu.
3. Pembubutan Gulungan dengan Kemampuan Pengelasan Kepala Tangki
Gulungan pembubutan tugas berat yang dirancang untuk fabrikasi bejana tekan dan tangki penyimpanan dibuat untuk menangani operasi pengelasan cangkang silinder dan penutup ujung (kepala). Unit-unit ini dilengkapi roller karet atau poliuretan bermuka lebar yang memberikan permukaan non-marring untuk kapal jadi atau dilapisi, dan penggerak dengan pengurangan gigi yang mampu mempertahankan kecepatan putaran yang sangat lambat dan presisi — serendah 0,01 RPM — untuk lintasan las busur terendam (SAW) berdinding tebal.
4. Rotator Pengelasan Bermotor dengan Integrasi CNC / PLC
Rotator las terintegrasi CNC menyinkronkan kecepatan putaran benda kerja secara langsung dengan laju pengumpanan kawat las, kecepatan gerak, dan parameter sumber daya untuk lintasan las melingkar yang sepenuhnya otomatis. Sistem ini digunakan dalam fabrikasi spul pipa volume tinggi, konstruksi anjungan lepas pantai, dan pembuatan bejana tekan otomatis. Akurasi sinkronisasi kecepatan ±0,5% memastikan masukan panas yang konsisten per satuan panjang — penting untuk pengelasan yang sesuai kode pada komponen dengan nilai tekanan berdasarkan standar ASME, EN 13480, atau ISO 15614.
Jenis Rotator Pengelasan Dibandingkan
| Ketik | Kisaran Diameter | Kapasitas Beban | Waktu Pengaturan | Tingkat Otomatisasi | Aplikasi Terbaik |
| Konvensional | 100 mm – 3.500 mm | 1 – 1.000 ton | Panduan (10–20 menit) | Dasar | Pipa standar, diameter konsisten |
| Menyesuaikan Diri | 150 mm – 3.000 mm | 1 – 300 ton | Otomatis (<2 menit) | Sedang | Gulungan pipa berdiameter campuran |
| Gulungan Pembubutan Tugas Berat | 500 mm – 6.000 mm | 10 – 2.000 ton | Panduan (bervariasi) | Dasar to Moderate | Bejana tekan, tangki penyimpanan |
| CNC / PLC Terintegrasi | 100 mm – 4.000 mm | 1 – 500 ton | Terprogram (<5 menit) | Otomatisasi Penuh | Pengelasan bervolume tinggi dan sesuai kode |
Keterangan: Perbandingan empat jenis rotator pengelasan utama dalam rentang diameter, kapasitas beban, waktu penyetelan, tingkat otomatisasi, dan aplikasi industri utama.
Spesifikasi Utama yang Perlu Dievaluasi Saat Memilih Rotator Pengelasan
Kapasitas beban dan kisaran diameter adalah dua spesifikasi yang tidak dapat dinegosiasikan — semua fitur lainnya bersifat sekunder jika rotator tidak dapat menopang benda kerja dengan aman pada ukuran yang diperlukan. Berikut adalah panduan terstruktur untuk setiap spesifikasi penting:
Kapasitas Beban
Selalu tentukan kapasitas beban rotator minimal 1,25× berat benda kerja terberat yang diantisipasi untuk memberikan margin keamanan dan memperhitungkan beban dinamis selama akselerasi dan deselerasi rotasi. Sebuah kapal berbobot 8 ton memerlukan rotator dengan rating minimal 10 ton . Rotator las yang kelebihan beban akan menekan roller melebihi daya dukungnya, menyebabkan defleksi rangka, dan berisiko menyebabkan benda kerja terguling — yang merupakan bahaya keselamatan yang serius.
Rentang Kecepatan Rotasi
Kecepatan putaran harus disesuaikan dengan proses pengelasan dan diameter benda kerja untuk menjaga kecepatan perjalanan busur yang benar pada sambungan. RPM yang dibutuhkan dihitung sebagai: Kecepatan Perjalanan (mm/mnt) (π × Diameter dalam mm) . Misalnya, pengelasan pipa berdiameter 600 mm dengan kecepatan gerak 400 mm/menit memerlukan waktu sekitar 0,21 RPM . Pengelasan busur terendam (SAW) pada bejana berdinding tebal mungkin memerlukan sedikitnya 0,03–0,08 RPM ; Akar TIG mungkin diperlukan pada pipa tahan karat berdinding tipis 0,5–1,5 RPM .
Bahan Rol
Pemilihan material roller secara langsung mempengaruhi perlindungan permukaan benda kerja dan masa pakai roller. Rol baja merupakan standar untuk pipa baja struktural yang tidak dilapisi dan menawarkan daya tahan maksimum. Rol berlapis karet atau poliuretan diperlukan untuk bejana yang dilapisi, dicat, atau dipoles untuk mencegah kerusakan permukaan. Rol poliuretan juga memberikan cengkeraman yang lebih baik pada permukaan halus, sehingga mengurangi slip — terutama penting pada kapal berat yang memerlukan torsi tinggi. Harapkan untuk mengganti penutup rol poliuretan setiap kali 12–24 bulan dalam penggunaan produksi berkelanjutan.
Grounding Arus Las
Arus pengelasan tidak boleh melewati bantalan rol rotator — hal ini menyebabkan lubang elektrolitik pada bantalan dan kegagalan yang cepat. Rotator yang digunakan dengan proses yang membawa arus listrik tinggi (SAW pada 600–1.200 A, misalnya) harus memiliki sikat pembumian khusus pada rangka rotator atau penjepit tanah las terpisah yang dipasang langsung ke benda kerja. Banyak rotator premium yang disertakan sikat tanah terintegrasi yang bersentuhan dengan permukaan benda kerja dan menyediakan jalur balik dengan resistansi rendah, melindungi bantalan penggerak dan idler.
Anti-Drift / Pengekangan Aksial
Benda kerja berbentuk silinder cenderung berpindah secara aksial (berjalan) sepanjang sumbu roller selama rotasi — sebuah fenomena yang disebabkan oleh ketidaksejajaran kecil antara garis tengah drive dan idler roller. Rotator berkualitas tinggi mengatasi hal ini melalui penyesuaian roller bersudut (mengarahkan roller penggerak sebesar 1–3°), kontrol elektronik anti-drift otomatis, atau bantalan dorong aksial mekanis. Penyimpangan aksial yang tidak terkendali membuat sambungan las menjauh dari obor, menghasilkan lasan yang tidak berada di tengah dan potensi tabrakan obor dengan ujung benda kerja.
Rotator Pengelasan vs. Positioner Pengelasan: Apa Bedanya?
Rotator las dan positioner las keduanya memanipulasi benda kerja selama pengelasan, namun keduanya melayani geometri dan kebutuhan gerak yang berbeda secara mendasar. Membingungkan keduanya akan menyebabkan kesalahan penerapan peralatan - positioner tidak dapat menggantikan rotator untuk bejana silinder panjang, dan rotator tidak dapat menggantikan positioner untuk rakitan bergelang atau asimetris.
| Atribut | Rotator Pengelasan | Pengatur Posisi Pengelasan |
| Gerak Primer | Rotasi terus menerus terhadap sumbu horizontal | Rotasi kemiringan pada chuck/meja tetap |
| Bentuk Benda Kerja | Berbentuk silinder/bulat saja | Bentuk apa pun (flensa, braket, bingkai) |
| Tipe Sambungan Las | Jahitan melingkar (ketebalan). | Semua jenis sambungan (fillet, butt, kompleks) |
| Panjang Benda Kerja Maks | Tidak terbatas (beberapa unit idler) | Dibatasi oleh kapasitas chuck overhang |
| Rentang Beban Khas | 1 – 3.000 ton | 0,03 – 100 ton |
| Pengaturan untuk Kapal Panjang | Tambahkan unit idler — tanpa batasan panjang | Tidak praktis melebihi ~3 m overhang |
| Posisi Pengelasan Tercapai | Datar / 1G (melingkar) | Datar, horizontal, atau overhead sesuai kebutuhan |
Keterangan: Perbandingan rotator las dan positioner las secara berdampingan di tujuh atribut untuk memperjelas pemilihan peralatan yang benar berdasarkan geometri benda kerja dan jenis sambungan.
Industri dan Aplikasi yang Mengandalkan Rotator Pengelasan
Rotator las sangat diperlukan di setiap industri yang membuat peralatan penahan tekanan, struktural, atau proses berbentuk silinder. Tingkat penerapannya berkorelasi langsung dengan diameter bejana — di atas diameter 300 mm, pengelasan melingkar manual menjadi lambat, tidak konsisten, dan cukup menekan secara ergonomis sehingga ROI rotator biasanya dicapai dalam waktu 6–18 bulan setelah penggunaan produksi.
- Minyak dan gas: Pengelasan lingkar pipa, fabrikasi riser, spool manifold bawah laut, dan pengelasan cangkang tangki penyimpanan LNG. Rotator mendukung pengelasan busur terendam pada ketebalan dinding dari 10 mm hingga 80 mm pada perpipaan dengan nilai tekanan berdasarkan standar API 1104 dan ASME B31.4.
- Pembuatan bejana tekan: Bejana yang sesuai dengan ASME Bagian VIII dan PED — reaktor, penukar panas, kondensor, pemisah — semuanya memerlukan lintasan las melingkar yang terkontrol. Rotator memungkinkan pemeliharaan pemanasan awal yang konsisten dan kontrol suhu interpass dengan menjaga pengelasan pada posisi datar sepanjang rangkaian multipass.
- Energi angin: Bagian menara turbin angin lepas pantai dan darat (biasanya berdiameter 4–6 m, tebal dinding 20–30 mm) merupakan salah satu aplikasi pengelasan berputar terbesar, yang memerlukan rotator dengan kapasitas melebihi 200–500 ton per set.
- Pembuatan kapal: Poros baling-baling, tabung pendorong, tangki pemberat, dan bagian lambung silinder semuanya menggunakan rotator di bengkel fabrikasi pra-perlengkapan sebelum pemasangan di kapal.
- Penambangan dan agregat: Pabrik bola, tanur putar, scrubber drum, dan fabrikasi drum konveyor semuanya melibatkan cangkang silinder berdinding tebal yang praktis hanya dengan pengelasan berbantuan rotator.
- Kimia dan petrokimia: Kolom, reaktor, dan bejana proses dengan paduan eksotik (dupleks tahan karat, Inconel, titanium) mendapat manfaat khususnya dari pengelasan posisi datar dengan dukungan rotator, yang mengurangi gangguan kumpulan las akibat gravitasi pada material yang sulit dilas.
Manfaat Produktivitas dan Kualitas Menggunakan Rotator Las
Peningkatan produktivitas utama dari rotator pengelasan berasal dari pengaktifan busur pengelasan yang berkelanjutan, bukan siklus stop-and-reposition , namun manfaat kualitasnya sama signifikannya dan secara langsung mengurangi biaya pengerjaan ulang.
Peningkatan Produktivitas
- Waktu arc-on meningkat dari 20–35% (manual) menjadi 60–80% dengan pengelasan semi-otomatis berbantuan rotator, dan hingga 90–95% dalam sistem yang sepenuhnya otomatis. Sebuah bengkel fabrikasi yang mengelas pipa berdiameter 500 mm dapat menyelesaikan sambungan melingkar penuh dalam satu busur tanpa gangguan dibandingkan urutan 4–6 stop-restart dalam pengelasan manual.
- Tingkat deposisi SAW pada jangkauan kapal berdinding tebal yang didukung rotator 15–25 kg/jam — kira-kira 5–8× tingkat deposisi SMAW manual pada sambungan yang sama.
- Mengurangi kelelahan tukang las pada lapisan melingkar yang panjang berarti konsentrasi yang berkelanjutan melalui operasi pengelasan multi-jam, sehingga mengurangi tingkat kesalahan di akhir shift.
Peningkatan Kualitas Las
- Kecepatan perjalanan yang konsisten dikendalikan oleh rotator menghilangkan variasi manusia dalam perkembangan obor, sehingga menghasilkan lebar manik yang seragam dan penetrasi di seluruh keliling — penting untuk penerimaan uji radiografi dan ultrasonik.
- Posisi pengelasan datar (1G). di seluruh sambungan menghilangkan kendurnya kolam las akibat gravitasi yang terjadi pada posisi 2G (horizontal), 5G (pipa tetap), dan 6G (pipa miring), sehingga mengurangi porositas dan mengurangi tingkat cacat sebesar perkiraan 35–55% dibandingkan dengan pengelasan pipa tetap.
- Kontrol suhu interpass yang konsisten lebih mudah dirawat ketika las berputar terus menerus melewati titik pemantauan tetap, memungkinkan sensor IR atau termometer kontak mengukur setiap titik keliling tanpa mengubah posisinya.
Pemeliharaan Rotator Pengelasan: Menjaga Peralatan Tetap Handal dalam Produksi
Pemeliharaan preventif rutin pada rotator las menghabiskan sebagian kecil biaya waktu henti dan biaya penggantian bantalan yang disebabkan oleh kelalaian — satu bantalan rol yang rusak pada rotator seberat 200 ton dapat mengakibatkan kerugian produksi selama 2–3 hari dan biaya perbaikan sebesar $5.000–$15.000.
- Setiap hari: Periksa permukaan roller apakah ada percikan las, potongan, atau titik datar yang tertanam. Hilangkan percikan dengan sikat kawat atau pengikis sebelum mengeras dan menyebabkan kerusakan permukaan benda kerja atau putaran yang tidak seimbang. Periksa apakah kabel grounding terpasang dengan aman.
- Mingguan: Lumasi rantai penggerak, girboks, dan bantalan poros rol sesuai spesifikasi pabrikan. Pastikan panel kontrol menampilkan pengaturan kecepatan yang akurat dan penghentian darurat berfungsi dengan benar. Periksa baut pemasangan roller terhadap kelonggaran getaran.
- Bulanan: Periksa level dan kondisi oli gearbox. Periksa penutup rol poliuretan atau karet dari adanya luka, sobek, atau pengerasan. Ukur diameter roller dengan jangka sorong — keausan yang tidak merata antara roller penggerak dan idler menyebabkan variasi kecepatan pada permukaan benda kerja.
- Setiap tahun: Pemeriksaan unit penggerak penuh termasuk sikat motor (jika DC), kelenturan bantalan girboks, dan integritas las rangka. Kalibrasi ulang kontrol kecepatan terhadap referensi takometer. Ganti bantalan rol secara proaktif jika jam pengoperasian melebihi interval yang direkomendasikan pabrikan — biasanya 8.000–12.000 jam operasional .
Pertanyaan Yang Sering Diajukan Tentang Rotator Pengelasan
Q1: Apa perbedaan antara rotator las dan rotator pipa?
Istilah-istilah ini sebagian besar dapat dipertukarkan dalam penggunaan umum di toko. SEBUAH pemutar las adalah kategori yang lebih luas — mencakup sistem roller bertenaga apa pun yang memutar benda kerja berbentuk silinder untuk pengelasan, termasuk pipa, bejana, dan drum. "Rotator pipa" adalah istilah informal yang paling sering digunakan untuk unit tugas ringan yang berukuran khusus untuk fabrikasi pipa dan spul pipa. Semua rotator pipa adalah rotator las, tetapi gulungan pembubutan bejana tugas berat yang dirancang untuk tangki dan bejana tekan biasanya disebut rotator las atau gulungan pembubutan, bukan rotator pipa.
Q2: Bagaimana cara menghitung kecepatan rotator yang benar untuk proses pengelasan saya?
Gunakan rumus: RPM = Kecepatan Perjalanan (mm/mnt) (π × Diameter Benda Kerja dalam mm) . Untuk pipa berdiameter 500 mm yang dilas pada kecepatan gerak 350 mm/mnt: RPM = 350 ÷ (3,1416 × 500) = 0,223 RPM . Untuk SAW pada bejana berdiameter 2.000 mm dengan kecepatan 250 mm/mnt: RPM = 250 berarti (3,1416 × 2.000) = 0,040 RPM . Selalu verifikasi bahwa RPM target Anda berada dalam kisaran kecepatan rotator yang dapat dikontrol sebelum membeli.
Q3: Dapatkah rotator las digunakan untuk proses selain pengelasan?
Ya. Rotator las juga banyak digunakan untuk pelapisan semprotan termal, pengecatan dan pelapisan bubuk, inspeksi pengujian non-destruktif (NDT) pada komponen silinder, dan operasi pemesinan. seperti menggiling atau memoles permukaan silinder. Proses apa pun yang memanfaatkan rotasi seragam benda kerja bulat dengan kecepatan terkontrol dapat menggunakan perangkat keras rotator yang sama — sistem penggerak dan kontrolnya tidak bergantung pada proses. Beberapa fasilitas membeli rotator terutama untuk inspeksi NDT dan menggunakannya untuk pengelasan sebagai fungsi sekunder.
Q4: Berapa banyak unit idler yang dibutuhkan rotator las untuk kapal yang panjang?
Konfigurasi standar menggunakan satu unit penggerak dan satu unit idler per rentang yang didukung . Untuk kapal dengan panjang kurang lebih 6–8 meter, satu set penggerak dan satu set idler sudah cukup. Untuk kapal yang lebih panjang — seperti cangkang penukar panas atau bagian menara berukuran 12–20 meter — tambahkan satu unit idler tambahan untuk setiap 4–6 meter tambahan panjang melebihi bentang pertama. Kriteria kritisnya adalah kapal tidak boleh menyimpang lebih dari 1–2 mm antara titik tumpu karena beratnya sendiri, untuk mencegah ketidakselarasan sendi selama rotasi.
Q5: Apa yang menyebabkan benda kerja "berjalan" secara aksial pada rotator las, dan bagaimana cara mencegahnya?
Penyimpangan aksial (berjalan) disebabkan oleh komponen gaya aksial bersih yang timbul ketika garis tengah roller penggerak dan idler tidak sejajar sempurna, atau ketika permukaan benda kerja tidak berbentuk silinder sempurna. Hal ini dapat dicegah dengan: (1) menginjak-injak rol penggerak sebesar 1–3° sehingga menghasilkan gaya aksial yang sedikit berlawanan; (2) menggunakan kontrol elektronik anti-drift yang memonitor posisi aksial melalui sensor dan secara otomatis menyesuaikan sudut roller; atau (3) pemasangan mekanis bantalan dorong aksial atau pemberhentian ujung di salah satu ujung bingkai rotator. Rotator premium yang dapat menyesuaikan sendiri biasanya menyertakan anti-drift elektronik sebagai fitur standar.
Q6: Tindakan pencegahan keselamatan apa yang penting saat mengoperasikan rotator las?
Persyaratan keselamatan utama meliputi: jangan pernah melebihi kapasitas beban terukur — kelebihan beban menyebabkan kegagalan rangka roller dan benda kerja terguling; selalu kencangkan kabel ground las langsung ke benda kerja untuk mencegah arus pengelasan melewati bantalan rol; memastikan lantai di bawah dan di sekitar rotator bebas dari personel saat memutar kapal berat; instal penghentian akhir mekanis untuk mencegah limpasan aksial pada lantai miring; dan jangan pernah meninggalkan kapal yang berputar tanpa pengawasan dengan kecepatan tinggi tanpa mengaktifkan sistem penghentian darurat otomatis. Persyaratan OSHA 1910.212 (pelindung mesin) berlaku untuk peralatan berputar yang digerakkan oleh daya termasuk rotator las di fasilitas A.S.
Kesimpulan: Apakah Rotator Las merupakan Investasi yang Tepat untuk Toko Anda?
Untuk setiap bengkel fabrikasi yang secara rutin mengelas komponen silinder dengan diameter di atas 200 mm, rotator pengelasan menghasilkan ROI yang terukur dalam waktu 6–18 bulan melalui pengurangan kehilangan waktu busur api, tingkat pengerjaan ulang yang lebih rendah karena pengurangan cacat pada pengelasan posisi datar, dan penurunan kelelahan tukang las pada pekerjaan jahitan panjang.
Keputusan pemilihan didasarkan pada empat parameter: berat benda kerja maksimum (spesifikasi kapasitas beban penggerak), rentang diameter (jarak dan jenis rol penggerak), rentang kecepatan putaran yang diperlukan (pemilihan motor penggerak dan kotak roda gigi), dan volume produksi (mendorong kasus untuk penyesuaian mandiri versus konvensional dan untuk integrasi CNC). Cocokkan keempat parameter tersebut dengan tepat, terapkan faktor keamanan 1,25× pada kapasitas beban, dan tentukan material roller agar sesuai dengan kebutuhan permukaan benda kerja Anda.
Ditentukan dengan baik, dipelihara dengan baik pemutar las bukan sekadar alat kemudahan — ini adalah aset manufaktur tingkat produksi yang secara langsung meningkatkan batas kualitas dan kapasitas keluaran dari setiap operasi fabrikasi silinder. Khususnya bagi bengkel bejana tekan, perakit pipa, dan produsen menara angin, ini merupakan komponen penting dalam produksi pengelasan yang kompetitif dan sesuai kode.